Proč jsou polovodičové vakuové komory vyrobeny z nerezové oceli namísto hliníku?
Výběr nerezové oceli jako primárního materiálu pro polovodičové vakuové komory, spíše než hliníku, není libovolný. Vychází ze specifických fyzikálních, chemických a provozních požadavků, které definují procesy výroby polovodičů. Rozhodnutí zahrnuje úvahy o odplyňování, tepelném výkonu, svařovacích charakteristikách, povrchové stabilitě a dlouhodobé spolehlivosti. Skupina SUNFUN , čerpající z desetiletí zkušeností v oblasti přesné výroby, vyrábí vakuové komory z obou materiálů, ale drtivá většina polovodičových aplikací specifikuje nerezovou ocel z důvodů, které daleko přesahují mechanickou pevnost.
Kategorie produktu 1: Vakuové komory z austenitické nerezové oceli
Definice a umístění
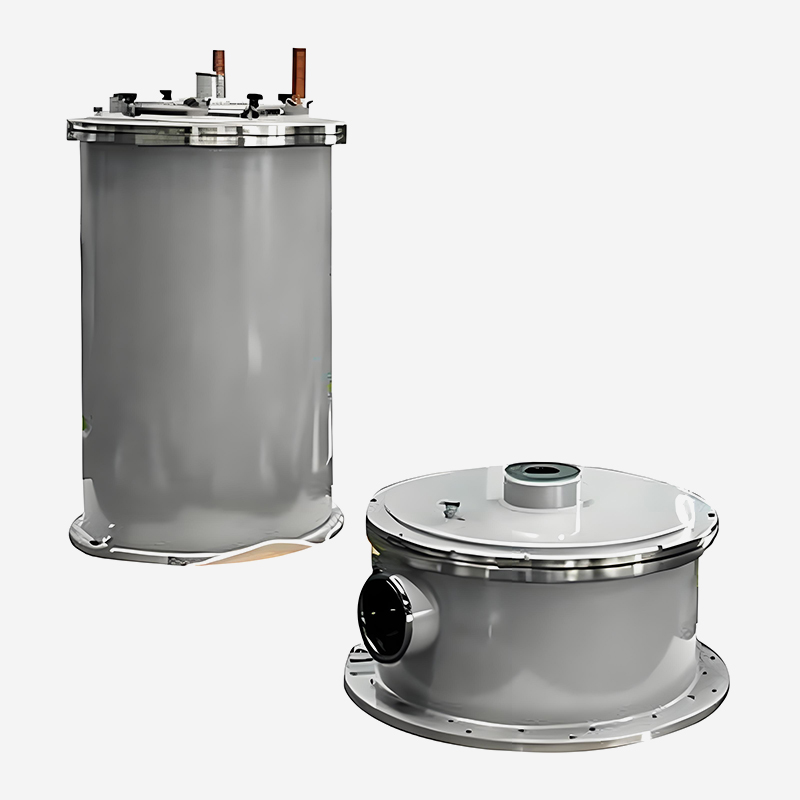
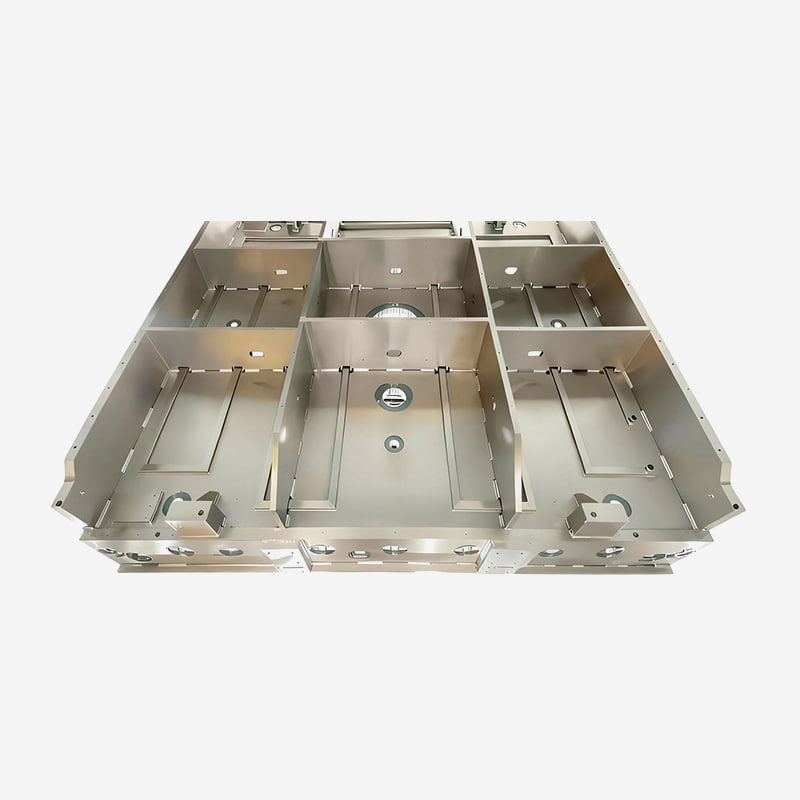
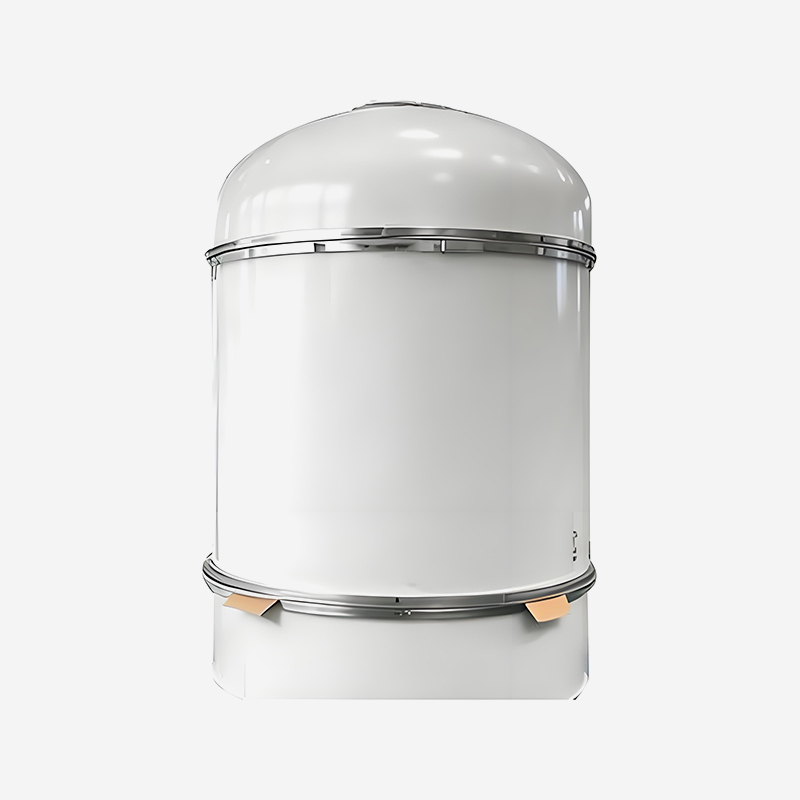
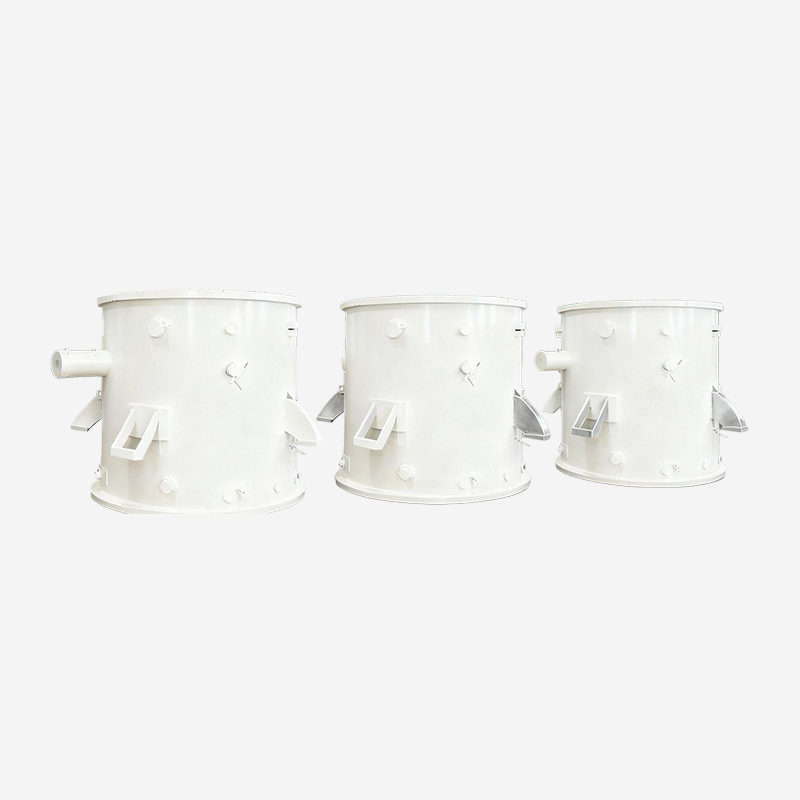
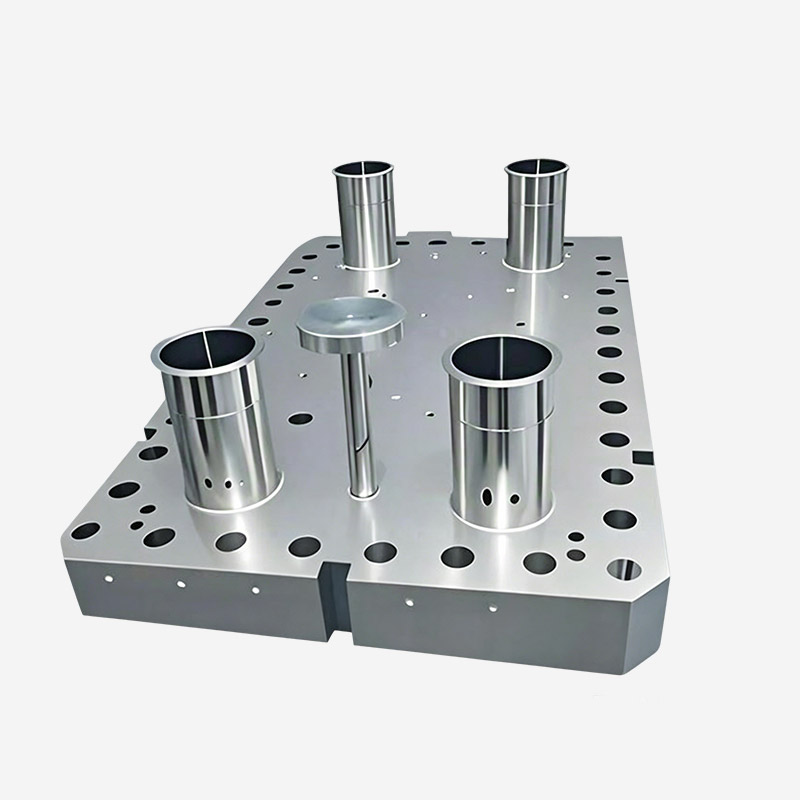
Komory z austenitické nerezové oceli – primárně typ 304 a 316L – představují standardní konstrukční materiál pro polovodičové vakuové zařízení. Tyto komory jsou vyrobeny z listového nebo deskového materiálu, vytvarovány do válcových nebo obdélníkových geometrií a sestaveny pomocí svařování s plným průvarem. Jsou umístěny jako měřítko pro nástroje pro zpracování polovodičů, které se přizpůsobují procesům od fyzikálního napařování až po leptání atomové vrstvy. Výběr materiálu odráží roli komory jako čistého, stabilního obalu, který zachovává integritu procesu po celá léta provozu.
Základní funkce a technické vlastnosti
Nerezová ocel nabízí několik funkčních výhod, které přímo prospívají výkonu polovodičové vakuové komory. Rychlosti povrchového odplynění u nerezové oceli jsou podstatně nižší než u hliníku – obvykle o jeden až dva řády nižší po vhodné přípravě povrchu. Toto snížení odplynění umožňuje polovodičové vakuové komory k dosažení a udržení podmínek ultra vysokého vakua, které jsou vyžadovány pro procesy, jako je epitaxe molekulárního paprsku a elektronová litografie. Nízký tlak par materiálu zajišťuje, že stopová kovová kontaminace zůstává pod detekčními limity pro citlivé polovodičové procesy, kde i úrovně kontaminace v částech na miliardu mohou ovlivnit výnosy zařízení.
Tepelná stabilita odlišuje komory z nerezové oceli v polovodičových aplikacích. Koeficient tepelné roztažnosti nerezové oceli (přibližně 16×10⁻⁶ /°C) se blíží koeficientu mnoha procesních součástí a nástrojů, přičemž zachovává tolerance vyrovnání během vypalování a tepelných cyklů. Tepelná vodivost materiálu, i když je nižší než u hliníku, poskytuje rovnoměrnější rozložení tepla během vypalování – snižuje riziko lokalizovaných horkých míst, která by mohla poškodit citlivý procesní hardware nebo způsobit rozdílnou roztažnost těsnicích povrchů. Tvrdost povrchu a odolnost proti opotřebení přispívají k dlouhodobé rozměrové stabilitě a udržují integritu těsnění v průběhu tisíců cyklů uzavírání přírub. Tyto výkonnostní charakteristiky definují polovodičové vakuové komory jako kritické procesní zařízení, které vyžaduje specifické vlastnosti materiálu.
Typické aplikační scénáře
Komory z nerezové oceli dominují prostředím výroby polovodičů. V nástrojích pro plazmové leptání musí tyto komory odolávat chemickým reakcím reaktivních iontů při zachování rozměrové stability napříč teplotními výkyvy. Systémy chemické depozice par vyžadují komory, které odolávají korozi z prekurzorových plynů a vedlejších produktů a zároveň poskytují hladké povrchy, které minimalizují tvorbu částic. Nástroje pro fyzikální napařování – včetně systémů naprašování a odpařování – používají komory z nerezové oceli, které lze opakovaně zahřívat a ochlazovat bez degradace. Každá aplikace vyžaduje nízké odplyňování, odolnost proti korozi a tepelnou stabilitu, kterou poskytuje nerezová ocel.
Odlišení od hliníkových komor
Zásadní rozdíl mezi nerezovými a hliníkovými komorami spočívá v jejich reakci na prostředí polovodičových procesů. Nerezová ocel tvoří pasivní vrstvu oxidu chrómu, která odolává působení většiny procesních plynů a čisticích chemikálií. Naproti tomu hliník je citlivý na chemické leptání na bázi halogenů a vyžaduje další ochranné povlaky – což může způsobit složitost a způsoby selhání. Nerezovou ocel lze elektrolyticky leštit, aby se dosáhlo hodnot drsnosti povrchu pod 0,5 µm Ra, což snižuje přilnavost částic a usnadňuje čištění. Svařování vytváří pevné, nepropustné spoje s dobrou odolností proti únavě, zatímco svařování hliníku představuje problémy včetně poréznosti a snížené pevnosti v tepelně ovlivněné zóně. Díky těmto úvahám jsou komory z nerezové oceli preferovanou volbou průmyslové vakuové komory v prostředí výroby polovodičů.
Schopnosti komory z nerezové oceli skupiny SUNFUN
Skupina SUNFUN nashromáždila specializované znalosti v oblasti výroby komor z nerezové oceli během desetiletí výroby vakuových zařízení. Naše techniky svařování s plným průvarem, vyvinuté prostřednictvím našeho vlastního institutu a talentové akademie, vytvářejí komory, které trvale procházejí testováním těsnosti helia při rychlostech nižších než 10⁻⁹ mbar·L/s. Naše procesy elektrolytického leštění dosahují povrchových úprav požadovaných pro polovodičové aplikace. Náš status akreditovaného technologického podniku, prokázaný dokončením úkolů výzkumu a vývoje na národní úrovni a projektů zadaných NDRC a MIIT, podporuje neustálé zlepšování metod výroby komor. Prostřednictvím partnerství s univerzitami a výzkumnými institucemi udržujeme povědomí o vyvíjejících se požadavcích na polovodičové procesy, které jsou základem našich návrhů komor.
Klíčové specifikace
- Materiály: Typ 304, 316L a speciální nerezové slitiny
- Povrchová úprava: Elektrolyticky leštěno na Ra ≤ 0,5 µm
- Svařování: Plná penetrace s řízeným přívodem tepla
- Rychlost úniku: < 10⁻⁹ mbar·L/s helia
- Teplota vypalování: Až 450 °C pro UHV aplikace
- Velikosti komor: Vlastní konfigurace od 0,1 do 1 000 litrů
Kategorie produktu 2: Komory s ultravysokým vakuem
Definice a umístění
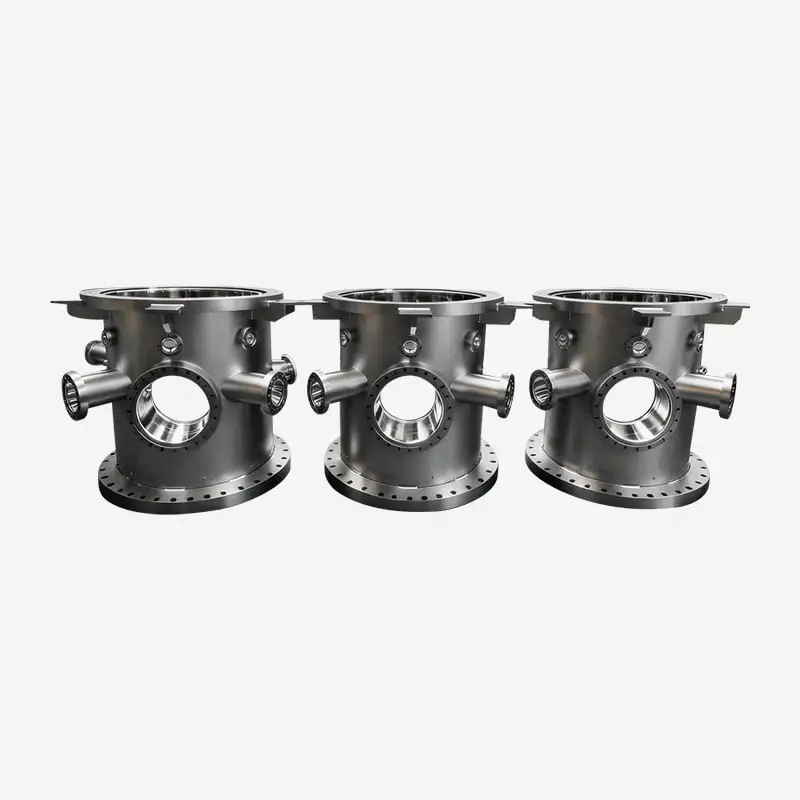
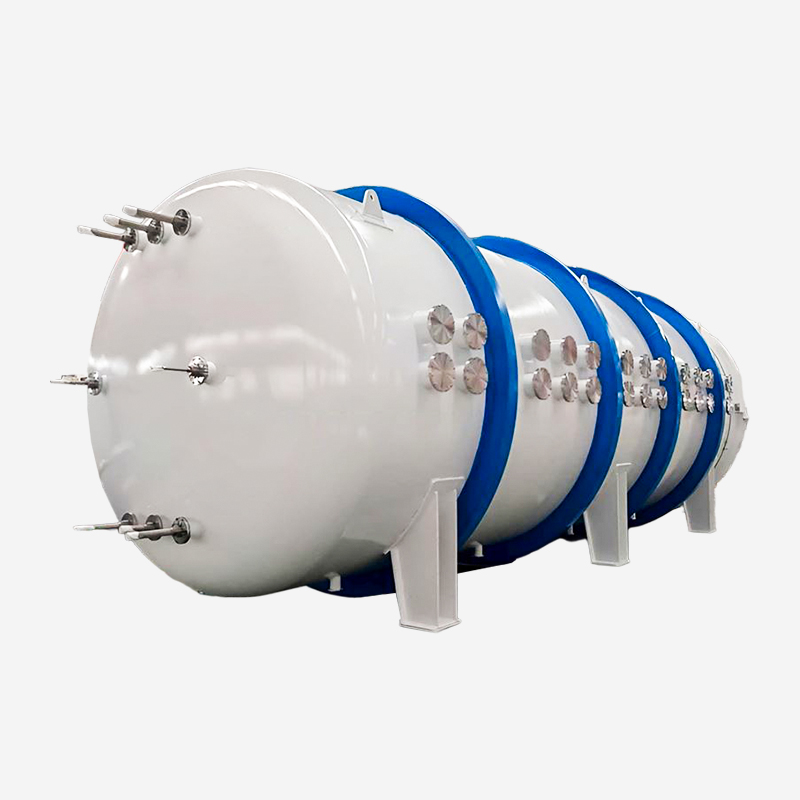
Komory s ultravysokým vakuem představují nejnáročnější kategorii vakuových skříní, které pracují při tlacích pod 10⁻⁷ mbar. Tyto komory jsou vyžadovány pro povrchovou vědu, pokročilý výzkum polovodičů a aplikace urychlovačů částic, kde by i stopová kontaminace ohrozila výsledky experimentů nebo procesů. Technické požadavky na UHV komory přesahují požadavky na standardní polovodičové komory, s dodatečným důrazem na kvalitu svaru, čistotu povrchu a vypalovací výkon. Nerezová ocel je univerzální volbou materiálu pro komory UHV – hliník se pro tyto extrémní aplikace nepovažuje za schůdnou možnost.
Základní funkce a technické vlastnosti
UHV komory mají specifické vlastnosti, které umožňují dosažení extrémních vakuových tlaků. Všechna kovová těsnění – obvykle příruby ConFlat (CF) s měděnými nebo hliníkovými těsněními – poskytují nepropustné uzávěry, které přežijí cykly vypalování při teplotách dosahujících 450 °C. Vnitřní povrchy jsou elektrolyticky leštěny, aby se minimalizovala plocha povrchu a eliminovaly mikroskopické štěrbiny, které by mohly zachytit nečistoty. Svařované spoje jsou navrženy s plnou penetrací a minimálním podříznutím, aby se omezily virtuální zdroje netěsností. Komory jsou obvykle vybaveny průhledy, elektrickými průchodkami a porty manipulátoru, všechny jsou navrženy tak, aby udržely integritu UHV. Materiály používané v UHV komorách – včetně nerezové oceli – jsou vybírány s ohledem na nízký tlak par, čímž se minimalizuje příspěvek materiálů komory k zatížení plynem. Tyto konstrukční vlastnosti definují komory s ultravysokým vakuem jako precizně navržené kryty, které umožňují výzkum a pokročilou výrobu v atomovém měřítku.
Výhody nerezové oceli se projevují zvláště v aplikacích UHV. Schopnost materiálu vypalovat se při zvýšených teplotách – nezbytná pro desorpci vodní páry a dalších kontaminantů – je rozhodující pro dosažení tlaků pod 10⁻⁹ mbar. Hliník nelze vypalovat na stejné teploty bez výrazného rizika změny rozměrů nebo degradace těsnicích ploch. Kompatibilita nerezové oceli s iontovými a titanovými sublimačními čerpadly – běžnými technologiemi čerpání UHV – eliminuje obavy z galvanické kompatibility, které vznikají u hliníku v těchto konfiguracích čerpání. Svařitelnost a obrobitelnost nerezové oceli umožňuje výrobu složitých geometrií komory s více porty a vnitřními strukturami při zachování charakteristik nízkého odplynění, které jsou nezbytné pro výkon UHV.
Typické aplikační scénáře
UHV komory SUNFUN Group slouží výzkumným a výrobním aplikacím v popředí technologie. Systémy epitaxe molekulárního paprsku – používané pro nanášení vysoce čistých polovodičových vrstev – vyžadují prostředí UHV k udržení dlouhých drah bez střední hodnoty potřebné pro směrované molekulární paprsky. Přístroje pro povrchovou vědu včetně skenovacích tunelových mikroskopů, rentgenových fotoelektronových spektrometrů a nízkoenergetických elektronových difrakčních systémů spoléhají na UHV komory, aby udržely atomově čisté povrchy po dlouhou dobu. Vakuové systémy s urychlovačem částic používají UHV komory v úsecích paprsku, aby se zabránilo rozptylu a zachovala se kvalita paprsku. Každá aplikace vyžaduje nízké odplyňování a čisté vakuum, které poskytuje nerezová ocel.
Odlišení od standardních polovodičových komor
UHV komory se od standardních polovodičových vakuových komor liší svými přísnějšími požadavky na čistotu a vypalovacími schopnostmi. Standardní polovodičové komory obvykle pracují při tlacích mezi 10⁻³ a 10⁻⁷ mbar, s méně náročnými specifikacemi odplynění. UHV komory musí dosahovat tlaků pod 10⁻⁷ mbar, což vyžaduje vypalovací systémy, které pracují při teplotách 150-450 °C. Volba nerezové oceli je zásadní pro aplikace UHV, protože hliník nelze při těchto teplotách vypalovat a ve vakuu vykazuje vyšší rychlosti odplyňování. Obě kategorie představují polovodičové vakuové komory ale s různými specifikacemi výkonu a výrobními požadavky.
Odbornost SUNFUN Group na výrobu UHV
Výroba UHV komor SUNFUN Group čerpá ze specializovaných výrobních kapacit vyvinutých prostřednictvím našeho interního institutu a talentové akademie. Naše svařovací postupy jsou kvalifikované pro splnění požadavků UHV aplikací, včetně řízeného tepelného příkonu a kontrolních metod, které detekují mikroskopické vady svaru. Naše techniky elektrolytického leštění dosahují kvality povrchu požadované pro ultra vysoké vakuum. Prostřednictvím našeho otevřeného inovačního ekosystému, vytvořeného ve spolupráci s univerzitami a výzkumnými institucemi, přispíváme k výzkumu UHV materiálů a výrobních metod. Náš status akreditovaného technologického podniku a úspěchy v oblasti výzkumu a vývoje na národní úrovni podporují naši schopnost vyrábět komory, které splňují přísné požadavky aplikací UHV.
Kritéria výběru komory UHV
- Cílový základní tlak: rozsah 10⁻⁷ až 10⁻¹² mbar
- Teplota pečení: standardně 150 °C až 450 °C
- Specifikace rychlosti úniku: < 10⁻¹⁰ mbar·L/s helia
- Požadavek na povrchovou úpravu: Elektrolyticky leštěný, Ra ≤ 0,4 µm
- Rychlost odplyňování: ≤ 10⁻⁹ mbar·L/s·cm² po upečení
- Standardní příruba: CF (ConFlat) s celokovovým těsněním
Kategorie produktu 3: Hliníkové vakuové komory pro méně náročné aplikace
Definice a umístění
Hliníkové vakuové komory zaujímají specifické místo ve vakuových zařízeních – aplikacích, kde není vyžadován extrémní výkon nerezové oceli. Tyto komory jsou vyrobeny z hliníkových slitin a používají se při průmyslovém sušení, vakuovém balení a některých výzkumných aplikacích, které pracují při tlacích nad 10⁻³ mbar. Hliníkové komory jsou lehčí, tepelně vodivější a obecně levnější na výrobu než ekvivalentní komory z nerezové oceli. Nemohou však dosáhnout nízkého odplyňování nebo UHV výkonu jako komory z nerezové oceli, což omezuje jejich použití při výrobě polovodičů.
Základní funkce a technické vlastnosti
Hliníkové vakuové komory nabízejí funkční výhody ve specifických aplikacích. Vysoká tepelná vodivost materiálu – přibližně čtyřikrát vyšší než u nerezové oceli – umožňuje rychlý přenos tepla a rovnoměrné rozložení teploty během provozu. Díky nižší hustotě hliníku je výhodný pro aplikace vyžadující lehkou konstrukci, jako jsou přenosné vakuové systémy nebo komory namontované na pohyblivých sestavách. Hliník se obecně snáze obrábí než nerezová ocel, což umožňuje složitější vnitřní geometrie při nižších výrobních nákladech. Pro aplikace vyžadující pouze hrubé až střední vakuum (10⁻¹ až 10⁻3 mbar) lze hliníkové komory zkonstruovat s elastomerovým těsněním a jednoduššími výrobními technikami.
Omezení hliníku se projeví při zvažování jeho vhodnosti pro polovodičové aplikace. Hliník vykazuje výrazně vyšší rychlost odplynění než nerezová ocel – typicky 10⁻⁶ až 10⁻⁸ mbar·L/s·cm² ve srovnání s 10⁻⁹ až 10⁻1⁰ u nerezové oceli. Toto odplyňování zahrnuje vodní páru a organické znečištění, které by narušovalo citlivé polovodičové procesy. Povrchová oxidová vrstva hliníku, i když je ochranná, je citlivá na chemické napadení leptacími plyny na bázi halogenů běžně používaných při zpracování polovodičů. Svařování hliníku představuje problémy včetně poréznosti a snížené pevnosti v oblasti svaru, což vyžaduje pečlivou kontrolu procesu a kontrolu. Nižší bod tání materiálu omezuje teploty vypalování na přibližně 150 °C, tedy hluboko pod 450 °C dosažitelných u nerezové oceli – což je významné omezení pro dosažení podmínek UHV.
Typické aplikační scénáře
SUNFUN Group vyrábí hliníkové komory pro specifické aplikace, kde by nerezová ocel byla zbytečně drahá nebo těžká. Průmyslové sušící zařízení používá hliníkové komory pro vakuové dehydratační procesy pracující při středních úrovních vakua. Vakuové balicí stroje často využívají hliníkové komory ve styku s potravinářskými produkty, kde je výhodná jeho odolnost proti korozi a snadné čištění. Některé výzkumné přístroje, které nevyžadují podmínky UHV, používají hliníkové komory pro jejich hmotnostní a nákladové výhody. Tyto aplikace ukazují, že hliník si zachovává užitečnou roli v oblasti vakuových zařízení, i když nerezová ocel dominuje v polovodičových aplikacích.
Odlišení od komor z nerezové oceli
Volba mezi hliníkovými a nerezovými komorami není o tom, že jeden materiál je absolutně lepší – jde o výběr vhodného materiálu pro požadovanou výkonnostní úroveň. Nerezová ocel nabízí nižší odplyňování, vyšší vypalovací teplotu a lepší odolnost vůči chemii polovodičových procesů, což z ní činí preferovanou volbu pro průmyslové vakuové komory ve výrobě polovodičů. Hliník nabízí hmotnostní a nákladové výhody pro méně náročné aplikace. Informované rozhodnutí vyžaduje vyhodnocení procesních požadavků, citlivosti na kontaminaci a provozních protokolů, aby bylo možné určit, který materiál nejlépe splňuje výkonnostní specifikace aplikace.
Schopnosti SUNFUN Group napříč materiály
SUNFUN Group udržuje výrobní kapacity pro vakuové komory z nerezové oceli i hliníku, přičemž na každou z nich aplikuje vhodné výrobní techniky. Náš vlastní institut a akademie talentů vyvinuly specializované procesy svařování a konečné úpravy pro oba materiály. Náš status akreditovaného technologického podniku podporuje systémy kvality, které zajišťují konzistentní výrobu komory napříč materiály a aplikacemi.
Klíčové specifikace Comparison
| Parametr | Nerezová ocel (304/316L) | Hliník (řada 5xxx/6xxx) |
| Rychlost odplynění (mbar·L/s·cm²) | 10⁻⁹ – 10⁻¹⁰ | 10⁻⁶ – 10⁻⁸ |
| Maximální teplota pečení | 450 °C | 150 °C |
| Odolnost proti korozi (halogenové prostředí) | Vysoká | Střední (vyžaduje nátěr) |
| Svařitelnost | Vynikající s kontrolovanými postupy | Střední (riziko pórovitosti) |
| Tepelná vodivost (W/m·K) | ~16 | ~160 |
| Typický tlakový rozsah | Atmosféra až UHV (10⁻¹² mbar) | Atmosféra do 10⁻³ mbar |
Dominantní postavení nerezové oceli v aplikacích polovodičových vakuových komor odráží soulad materiálu s požadavky na zpracování polovodičů – nízké odplyňování, schopnost vypalování při vysokých teplotách, odolnost proti korozi a svařitelnost. Skupina SUNFUN zavedla výrobní kapacity, které řeší požadavky na komory z nerezové oceli i hliníku, přičemž naše infrastruktura přesné výroby podporuje výrobu komor, které splňují výkonnostní specifikace polovodičových, výzkumných a průmyslových aplikací.
Často kladené otázky
Q1: Mohou být hliníkové vakuové komory někdy použity při výrobě polovodičů?
Hliníkové komory se obecně nepoužívají při výrobě hlavních polovodičů kvůli jejich vyšší rychlosti odplynění a omezené schopnosti vypalování. Některá podpůrná zařízení pro polovodiče – jako jsou zátěžové zámky a přenosové komory pracující při vyšších tlacích – však mohou používat hliník tam, kde jsou požadavky na vakuum méně přísné. Pro procesy vyžadující tlak pod 10⁻⁵ mbar zůstává standardním materiálem nerezová ocel polovodičové vakuové komory .
Otázka 2: Proč je pro polovodičové vakuové komory důležitá schopnost vypalování?
Bakeout odstraňuje vodní páru a další adsorbované plyny z vnitřních povrchů komory, což umožňuje nižší základní tlaky. Nerezovou ocel lze vypalovat při 450 °C, což účinně desorbuje tyto nečistoty. Hliník má maximální vypalovací teplotu asi 150 °C – nedostatečná k odstranění pevně vázané vody a vodíku, což omezuje jeho konečný dosažitelný tlak pro komory s ultravysokým vakuem .
Q3: Jak povrchová úprava ovlivňuje výkon vakuové komory?
Povrchová úprava ovlivňuje jak odplyňování, tak tvorbu částic ve vakuových komorách. Elektrolyticky leštěné povrchy z nerezové oceli s Ra ≤ 0,5 µm snižují povrchovou plochu pro adsorpci plynů a poskytují hladké povrchy, které minimalizují přilnavost částic. Elektrolyticky leštěný hliník lze také vyrábět, ale vyšší rychlost odplyňování materiálu – dokonce i při srovnatelné povrchové úpravě – omezuje jeho výkon v polovodičových aplikacích.
Q4: Jaké kontroly kvality se vztahují na výrobu vakuových komor SUNFUN Group?
SUNFUN Group uplatňuje na výrobu vakuových komor přísné kontroly kvality, včetně certifikace materiálu, kvalifikace postupu svařování, rozměrové kontroly, měření povrchové úpravy a testování těsnosti helia. Náš status akreditovaného technologického podniku podporuje komplexní systémy kvality a náš interní institut zajišťuje technický dohled nad výrobou komor. Naše historie úspěchů v oblasti výzkumu a vývoje na národní úrovni informuje o našich postupech kontroly kvality průmyslové vakuové komory .