Jaké metody svařování se doporučují pro potrubní tvarovky z nerezové oceli na tupo?
Doporučené metody svařování pro potrubní tvarovky z nerezové oceli pro svařování na tupo zahrnují svařování plynovým wolframovým obloukem (GTAW/TIG), svařování plynovým obloukem s kovem (GMAW/MIG) a obloukové svařování ve stíněném kovu (SMAW), přičemž GTAW je preferovaný proces pro sanitární a vysoce čisté aplikace. Výběr závisí na jakosti materiálu, tloušťce stěny, provozních požadavcích a konkrétním typu svařované tvarovky. Skupina SUNFUN vyrábí potrubní tvarovky z nerezové oceli od roku 1986 a používá přesné obrábění a kontrolu kvality k výrobě komponentů, které podporují konzistentní a spolehlivé svarové spoje v průmyslových a sanitárních aplikacích.
Kategorie produktu 1: Kolena a ohyby pro svařování na tupo
Definice a umístění
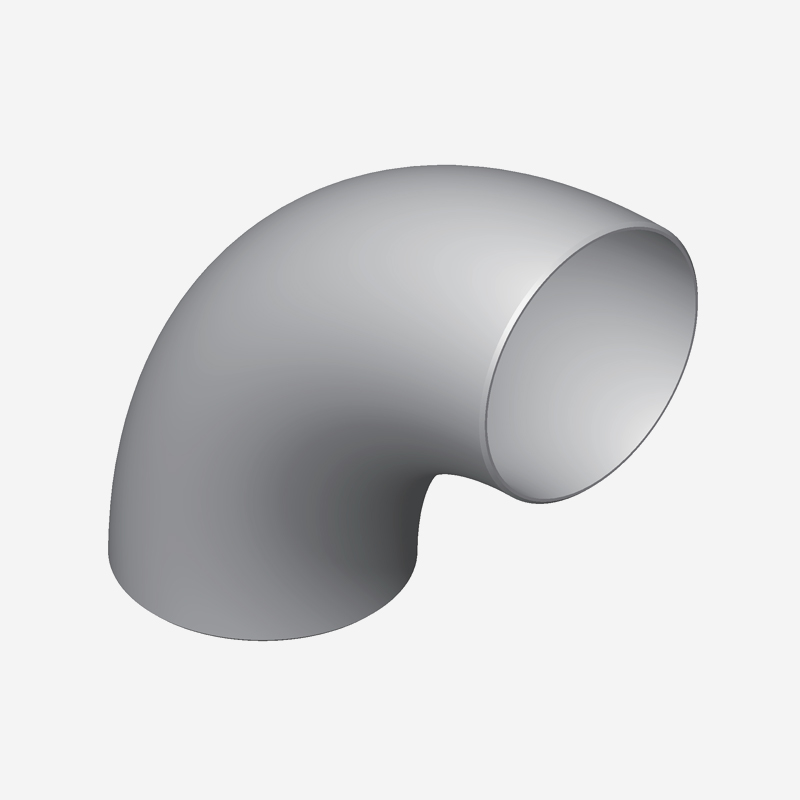
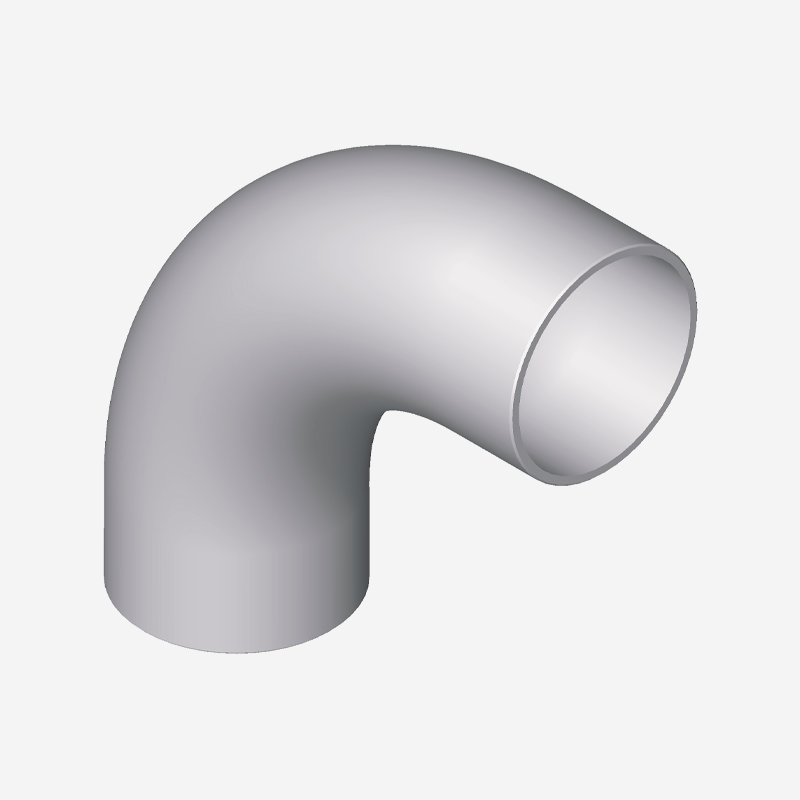
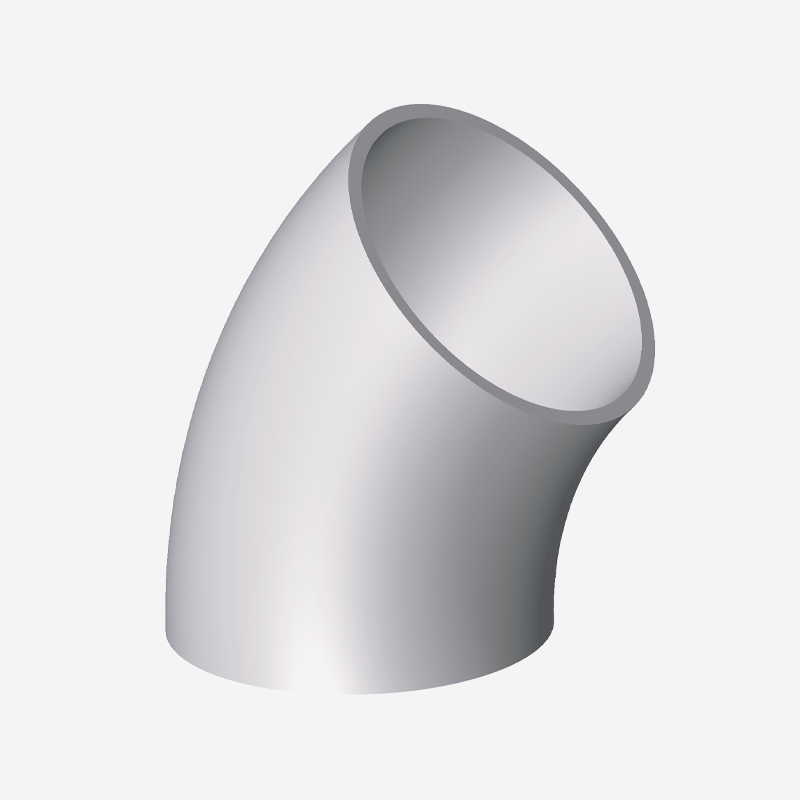
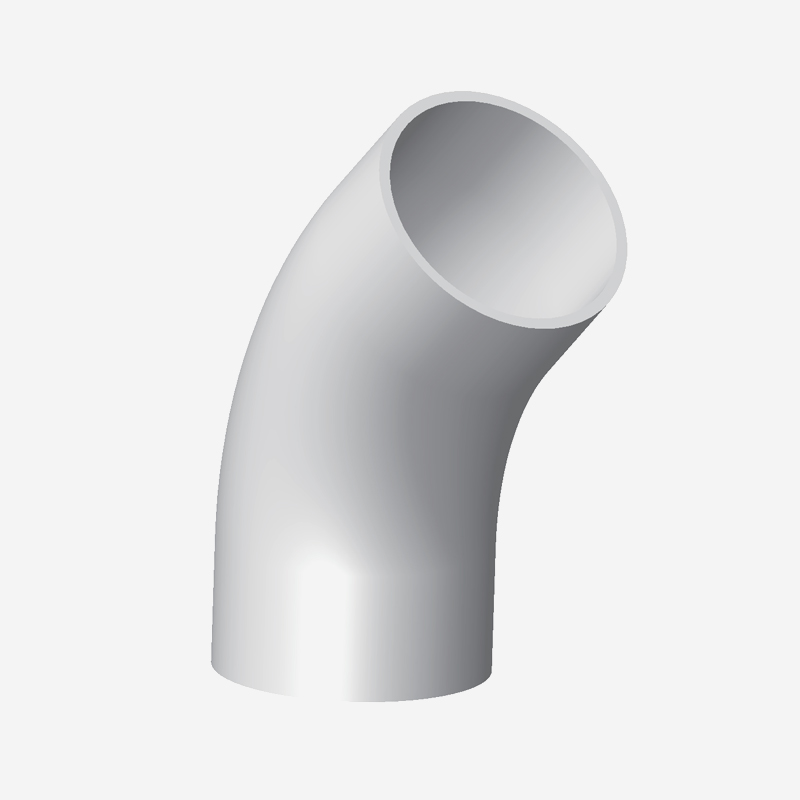
Kolena a kolena pro přivařování na tupo jsou tvarovky, které mění směr proudění v potrubních systémech, dostupné v konfiguracích 45°, 90° a 180° s různými poloměry ohybu. Tyto tvarovky jsou vyrobeny z nerezové trubky nebo desky a jsou přivařeny přímo ke koncům trubek s tupými svarovými spoji. Skupina SUNFUN vyrábí kolena pro svařování natupo z nerezové oceli 304/316L s přesně opracovanými zkosenými konci, které podporují konzistentní přípravu svaru. Jak průmyslové potrubní armatury , kolena zajišťují změny směru požadované v průmyslových a sanitárních potrubních systémech.
Základní funkce a technické vlastnosti
Kolena pro svařování na tupo fungují jako směrové přechodové komponenty v potrubních systémech, přičemž svarový spoj poskytuje spojení plné pevnosti, které zachovává integritu tlaku. Tvarovky jsou vyráběny se zkosenými konci připravenými pro svařování na tupo, typicky s úhlem zkosení 37,5°, který poskytuje geometrii spoje potřebnou pro svary s plným průvarem. Poloměr ohybu – krátký poloměr (1D) nebo dlouhý poloměr (1,5D) – ovlivňuje průtokové charakteristiky a tlakovou ztrátu armaturou.
Svařování kolen z nerezové oceli vyžaduje vhodný výběr procesu pro zachování vlastností materiálu a odolnosti proti korozi. GTAW s přídavným kovem nebo bez něj je preferovaný proces pro tenkostěnné a sanitární aplikace, který poskytuje nejčistší svar s minimální kontaminací. GMAW je vhodný pro tlustší profily a trubky s těžší stěnou, kde jsou výhodné vyšší rychlosti nanášení. SMAW lze použít pro polní svařování tvarovek větších průměrů, kde je omezený přístup k zařízení. Tyto potrubní tvarovky pro svařování na tupo jsou navrženy tak, aby podporovaly efektivní a spolehlivé svařovací postupy.
Typické aplikační scénáře
Kolena pro přivařování na tupo se používají v potrubních systémech v různých průmyslových odvětvích. Výroba polovodičů používá kolena z nerezové oceli pro rozvody plynu a chemikálií vyžadující vysokou čistotu a odolnost proti korozi. Farmaceutická a biotechnologická zařízení specifikují kolena pro svařování na tupo pro sanitární procesní potrubí, kde je nezbytná konstrukce bez štěrbin. Potrubí průmyslových procesů – včetně chemického zpracování, ropy a plynu a výroby energie – používá kolena z nerezové oceli pro odolnost proti korozi a tlakovou integritu.
Odlišení od jiných typů kování
Kolena pro přivařování na tupo se liší od kolen se závitem nebo s přírubou svým svařovaným spojením, které poskytuje trvalý, těsný spoj, který eliminuje potenciální cesty úniku. Spojení natupo také poskytuje spoje s plnou pevností, které udržují integritu tlaku a strukturální podporu.
Výrobní kapacity skupiny SUNFUN
SUNFUN Group ve výrobě kolen pro svařování na tupo využívá přesné obrábění a kontrolu kvality vyvíjenou po čtyři desetiletí. Náš vlastní institut a akademie talentů poskytuje technické znalosti v oblasti návrhu a aplikace potrubních tvarovek. Prostřednictvím našeho otevřeného inovačního ekosystému založeného ve spolupráci s vládami, podniky, univerzitami a institucemi si udržujeme znalosti o vyvíjejících se požadavcích na svařování a montáž nerezové potrubní armatury .
Specifikace lokte
- Úhly: 45°, 90°, 180°
- Poloměry: Krátké (1D) a dlouhé (1,5D)
- Materiály: nerezová ocel 304L, 316L
- Příprava konce: Zkosený pro svařování na tupo
- Tloušťka stěny: Plán 5S až Plán 80
- Normy: ASME B16.9, MSS SP‑43
Kategorie produktu 2: T-kusy a kříže na tupo
Definice a umístění
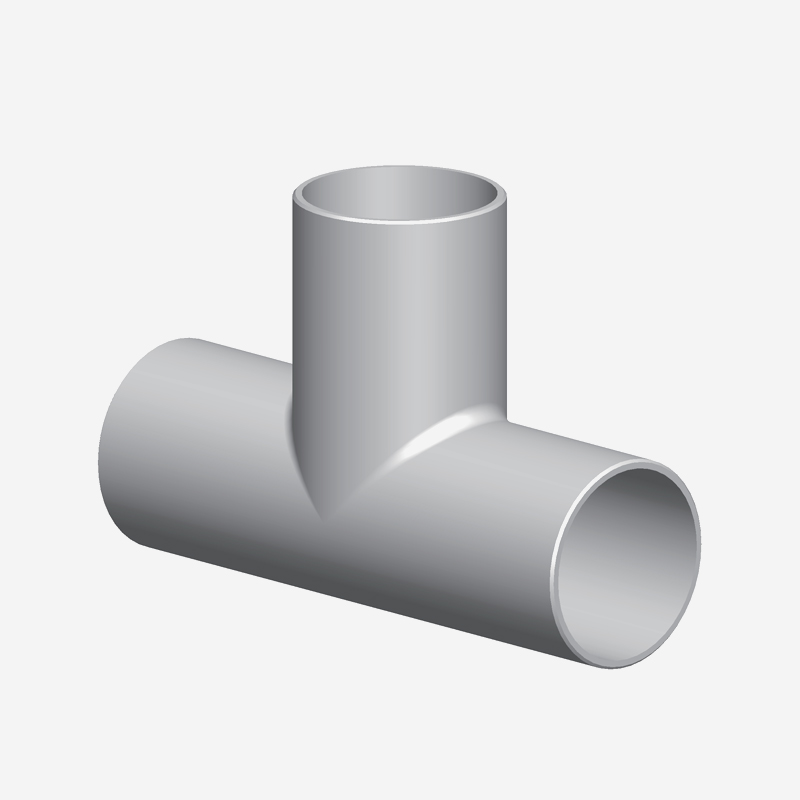
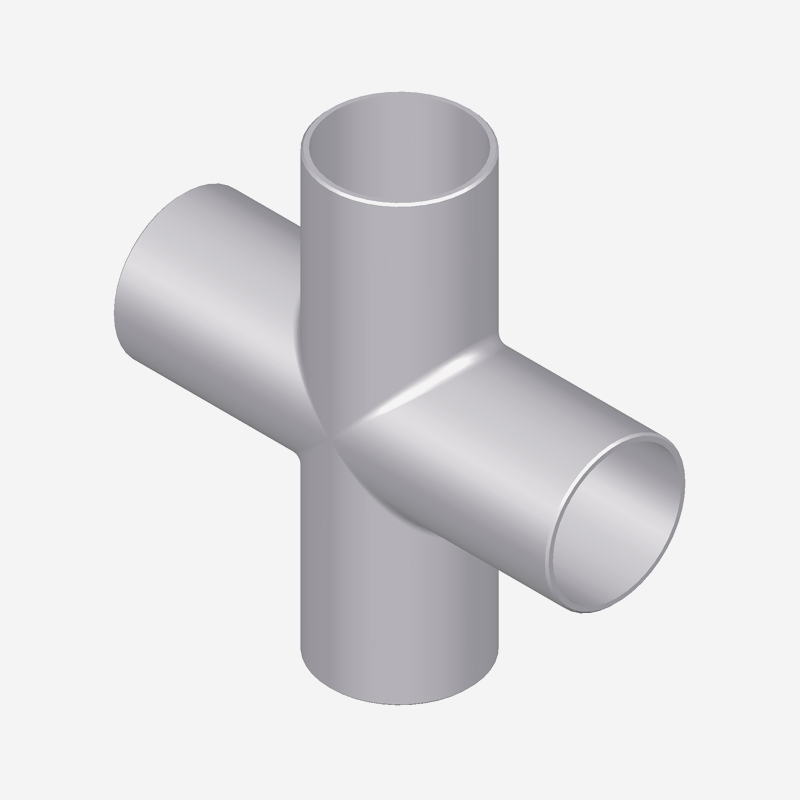
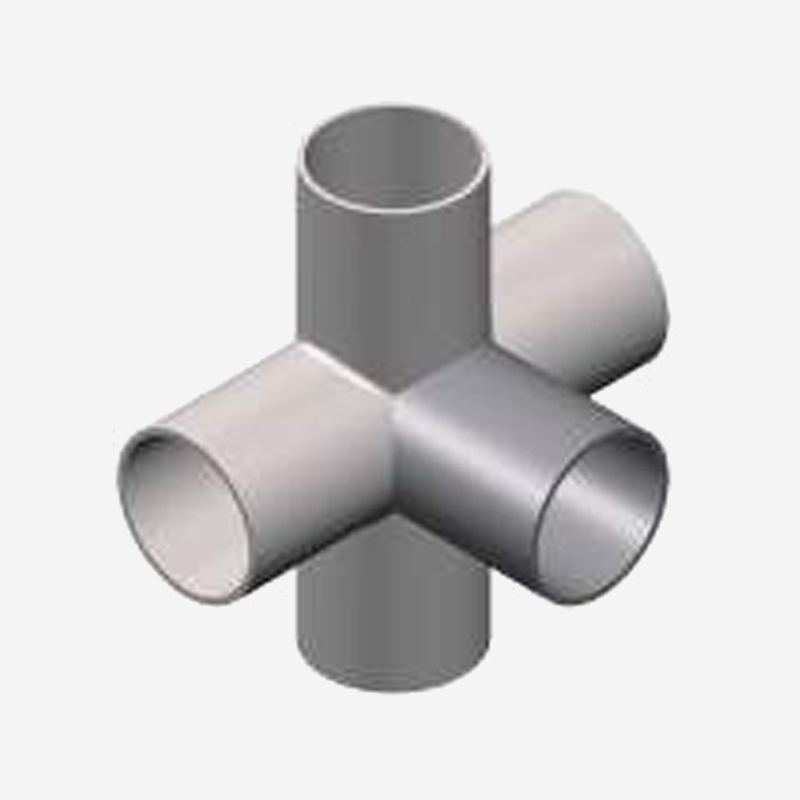
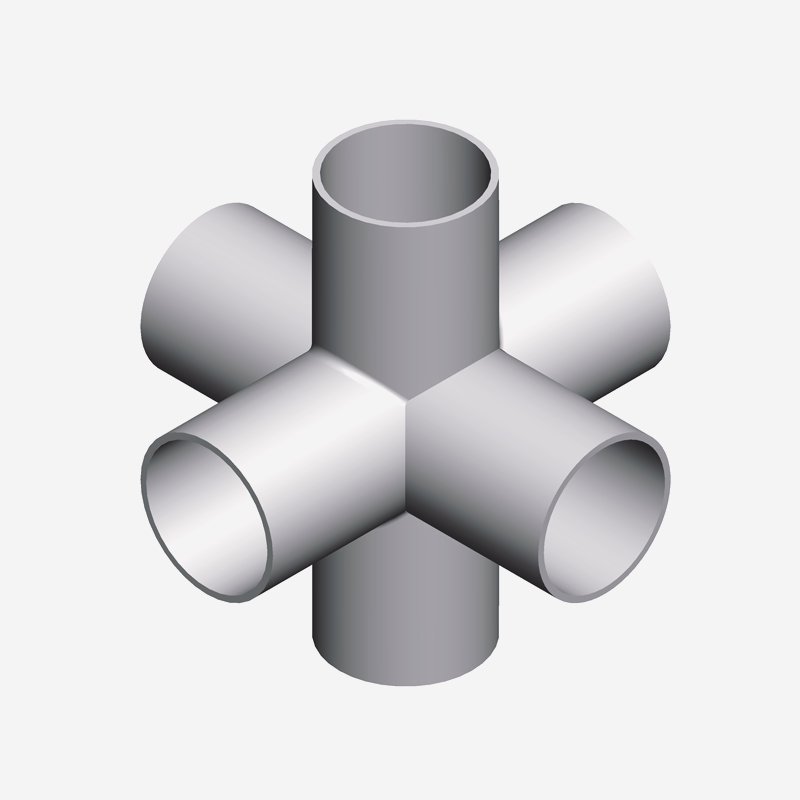
T-kusy na tupo a kříže jsou potrubní tvarovky, které poskytují odbočné spoje v potrubních systémech, přičemž T-kusy nabízejí jedno odbočné připojení a kříže nabízejí dvě. Tyto armatury jsou vyrobeny z nerezové oceli s odbočkami orientovanými pod úhlem 90° k hlavní větvi. SUNFUN Group vyrábí T-kusy a kříže pro svarové spoje z kované nebo vyrobené konstrukce s přesně opracovanými zkosenými konci, které podporují konzistentní přípravu svaru. Tyto průmyslové potrubní armatury umožňují připojení odboček ve vysoce čistých a průmyslových aplikacích.
Základní funkce a technické vlastnosti
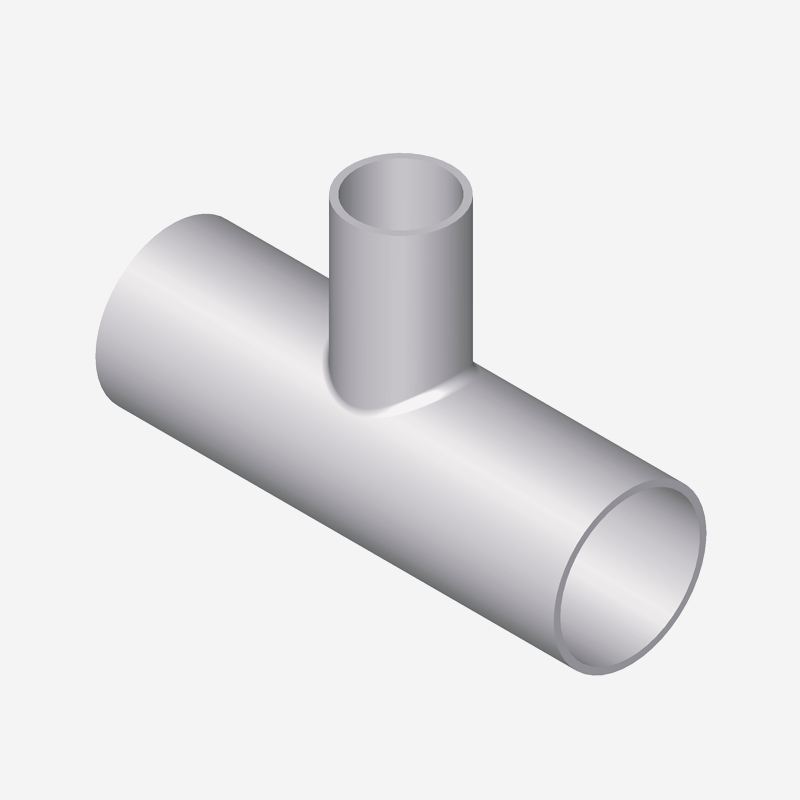
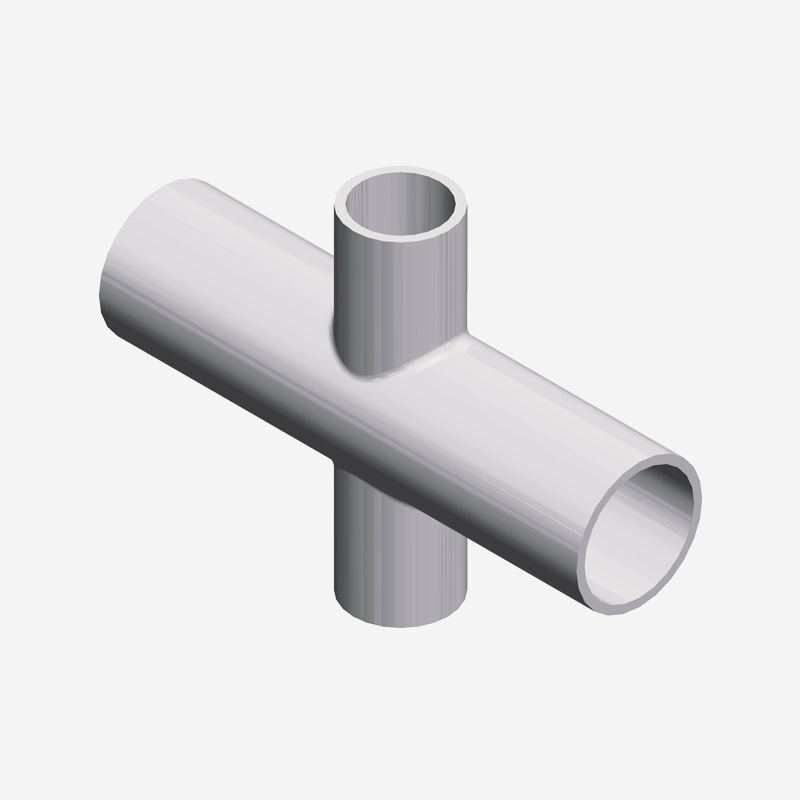
T-kusy s tupým svarem fungují jako komponenty odbočného spoje, přičemž svar poskytuje spojení plné pevnosti na všech třech nebo čtyřech otvorech. Tvarovky jsou vyráběny se zkosenými konci připravenými pro svařování na tupo, s přípojkou odbočky navrženou tak, aby byla zachována průtočná kapacita. Konstrukce T může být stejná nebo zmenšená, přičemž velikost větve odpovídá nebo je menší než velikost hlavní větve. Geometrie armatury je navržena tak, aby minimalizovala rušení proudění a tlakové ztráty přes přípojku odbočky.
Svařování T-kusů a křížů vyžaduje vhodný výběr procesu na základě tloušťky materiálu a přístupu. GTAW je preferován pro všechny svarové průchody na tenkostěnných a sanitárních aplikacích, poskytuje nejčistší svar s plnou penetrací a hladkými vnitřními povrchy. GMAW lze použít pro plnící a uzávěrové průchody na silnějších armaturách pro zvýšení produktivity. SMAW lze použít pro polní svařování větších tvarovek. Čištění po svařování – včetně moření a pasivace – obnovuje odolnost proti korozi a kvalitu povrchu. Tyto nerezové potrubní armatury podporují spolehlivé připojení poboček.
Typické aplikační scénáře
T-kusy na tupo a kříže slouží v potrubních systémech mnoha funkcím. Výroba polovodičů používá T-kusy pro rozvody plynu a systémy dodávky chemikálií. Farmaceutická zařízení používají T-kusy pro sanitární procesní potrubí, kde je vyžadováno připojení odboček. Potrubí průmyslových procesů – včetně chemického zpracování a výroby energie – používá T-kusy pro distribuční a sběrné sběrače.
Odlišení od jiných typů připojení
T-kusy T s tupým svarem se liší od T-kusů se závitem nebo přírubou svým svařovaným spojením, které poskytuje trvalý, nepropustný spoj, který eliminuje potenciální cesty úniku. Spojení natupo také poskytuje spoje s plnou pevností, které udržují integritu tlaku.
Výrobní kapacity skupiny SUNFUN
Při výrobě T-kusů a křížových svarů skupiny SUNFUN Group se používá přesné obrábění a kontrola kvality. Náš status akreditovaného technologického podniku – prokázaný dokončením úkolů výzkumu a vývoje na národní úrovni a projektů zadaných NDRC, MOST a MIIT – podporuje systémy kvality pro potrubní tvarovky pro svařování na tupo .
Specifikace triček
- Typy: Rovné a redukující
- Orientace větví: standardně 90°
- Materiály: nerezová ocel 304L, 316L
- Příprava konce: Zkosený pro svařování na tupo
- Tloušťka stěny: Plán 5S až Plán 80
- Normy: ASME B16.9, MSS SP‑43
Kategorie produktu 3: Reduktory na tupo a koncovky
Definice a umístění
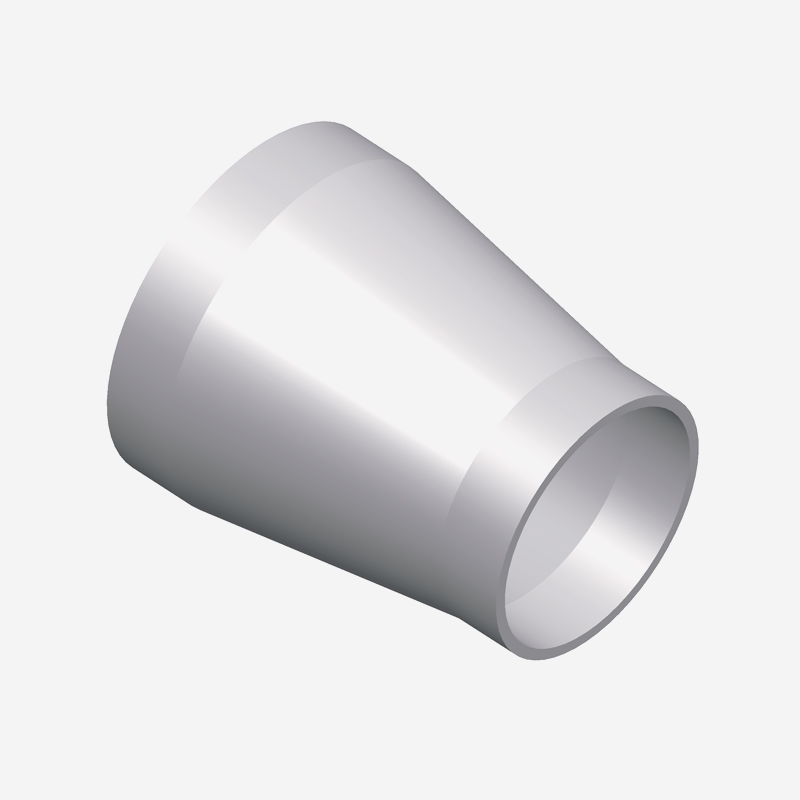
Redukce na tupo a koncové uzávěry jsou tvarovky, které mění průměr trubky nebo uzavírají konce trubek. Redukce jsou k dispozici v soustředných a excentrických konfiguracích, zatímco koncové uzávěry zajišťují trvalé uzavření konců trubek. SUNFUN Group vyrábí redukce na tupo a kryty z nerezové oceli s přesně opracovanými zkosenými konci, které podporují konzistentní přípravu svaru. Tyto komponenty slouží jako průmyslové potrubní armatury pro systémové přechody a koncové body.
Základní funkce a technické vlastnosti
Redukce s tupým svarem fungují jako součásti přechodu průměru, přičemž svar poskytuje na obou koncích spojení s plnou pevností. Tvarovky jsou vyráběny se zkosenými konci připravenými pro svařování na tupo, s přechodovou částí navrženou pro zachování průtokových charakteristik. Koncentrické redukce udržují středovou osu, zatímco excentrické redukce poskytují rovný spodní povrch pro odvodňovací aplikace. Koncovky se vyrábějí s jedním zkoseným koncem pro přivaření a klenutým nebo plochým uzávěrem na opačném konci.
Svařování reduktorů a koncovek vyžaduje vhodný výběr procesu na základě tloušťky materiálu a přístupu. GTAW je upřednostňován pro kořenový průchod u všech aplikací, poskytuje plnou penetraci a hladké vnitřní povrchy. GMAW a SMAW mohou být použity pro plnění a uzávěry na silnějších sekcích. Kvalita svaru musí být ověřena vizuální kontrolou a v případě potřeby nedestruktivní zkouškou. Tyto nerezové potrubní armatury jsou vyráběny tak, aby podporovaly konzistentní svařovací postupy.
Typické aplikační scénáře
Redukce na tupo se používají všude tam, kde jsou vyžadovány změny průměru potrubí ve svařovaných potrubních systémech. Koncové uzávěry se používají k trvalému uzavření konců potrubí v systémech, které mohou být v budoucnu prodlouženy, nebo k ukončení potrubí. Oba typy tvarovek se používají v polovodičovém, farmaceutickém, chemickém a energetickém průmyslu.
Odlišení od jiných typů připojení
Redukce a koncovky na tupo se liší od verzí se závitem nebo přírubou svou trvalou, nepropustnou konstrukcí. Svařované spojení eliminuje potenciální únikové cesty a poskytuje spoje s plnou pevností, které udržují integritu tlaku. Hladký vnitřní povrch tvarovek pro přivařování na tupo také podporuje sanitární aplikace, kde je třeba se vyhnout štěrbinám.
Výrobní kapacity skupiny SUNFUN
SUNFUN Group vyrábí redukce na tupo a koncové uzávěry se stejnou přesností obrábění a kontrolou kvality aplikovanou na všechny typy tvarovek. Náš vlastní institut a talentová akademie poskytuje technickou podporu pro vývoj svařovacích postupů a zajištění kvality potrubní tvarovky pro svařování na tupo .
Porovnání klíčových specifikací
| Parametr | Lokty | Odpaliště | Reduktory |
| Primární funkce | Změna směru | Pobočkové připojení | Přechod průměru |
| Konec přípravy | Zkosené oba konce | Zkosené všechny otvory | Zkosené oba konce |
| Doporučený postup | GTAW/GMAW | GTAW/GMAW | GTAW/GMAW |
| Způsob kontroly | Vizuální, PT | Vizuální, PT | Vizuální, PT |
| Úprava po svařování | Nakládat/pasivovat | Nakládat/pasivovat | Nakládat/pasivovat |
GTAW (TIG) je doporučená metoda svařování pro potrubní tvarovky z nerezové oceli na tupo v sanitárních a vysoce čistých aplikacích, přičemž GMAW a SMAW slouží jako doplňkové procesy pro silnější profily a svařování v terénu. Skupina SUNFUN vyrábí kompletní řadu potrubních tvarovek pro svařování na tupo – včetně kolen, T-kusů, křížů, redukcí a koncovek – s použitím přesného obrábění a kontroly kvality vyvinuté během čtyř desetiletí zkušeností. Naše přesné obrábění o tloušťce 0,001 mm zajišťuje, že zkosené konce splňují rozměrové požadavky pro konzistentní a spolehlivé svarové spoje. Prostřednictvím našeho vlastního institutu, talentové akademie a otevřeného inovačního ekosystému – vytvořeného ve spolupráci s vládami, podniky, univerzitami a institucemi – si SUNFUN Group udržuje technické znalosti potřebné pro průmyslové potrubní armatury v polovodičových, farmaceutických a průmyslových aplikacích.
Často kladené otázky
Q1: Jaký je preferovaný způsob svařování sanitárních potrubních armatur z nerezové oceli?
GTAW (svařování TIG) je preferovanou metodou pro sanitární nerezové potrubní tvarovky, protože poskytuje nejčistší svar s minimální kontaminací a plným průvarem. Tento proces umožňuje přesné řízení přívodu tepla a přidávání přídavného kovu, čímž se vytváří hladké vnitřní povrchy, které podporují postupy čištění na místě (CIP). Trubkové tvarovky svařované na tupo v sanitárních aplikacích jsou téměř výhradně svařovány pomocí GTAW.
Q2: Jaká příprava úkosu je vyžadována pro tvarovky s tupým svarem?
Tvarovky pro přivařování na tupo jsou vyráběny s úhlem úkosu 37,5° na konci trubky, což zajišťuje geometrii spoje potřebnou pro plně pronikající svary. Příprava úkosu může zahrnovat kořenovou plochu nebo plochu pro podporu konzistentního svařování kořenového průchodu. Potrubní armatury z nerezové oceli od SUNFUN Group jsou dodávány se zkosenými konci připravenými pro svařování.
Otázka 3: Jaká úprava po svařování se doporučuje pro armatury z nerezové oceli?
Po svařování se doporučuje moření a pasivace, aby se obnovila korozní odolnost nerezové oceli. Moření odstraňuje tepelně zbarvenou oxidovou vrstvu vytvořenou během svařování, zatímco pasivace podporuje tvorbu ochranné vrstvy oxidu chrómu. Průmyslové potrubní tvarovky v korozivních nebo sanitárních aplikacích by měly být po svařování mořeny a pasivovány.
Q4: Jaké kontroly kvality platí pro výrobu potrubních tvarovek SUNFUN Group?
SUNFUN Group aplikuje certifikaci materiálů, ověřování rozměrů, měření povrchové úpravy a vizuální kontrolu na veškerou výrobu potrubních tvarovek. Náš status akreditovaného technologického podniku podporuje komplexní systémy kvality pro potrubní tvarovky pro svařování na tupo , zajišťující stálou kvalitu součástí a spolehlivý výkon svařování. $