
Vysoké vakuum a ultravysoké vakuum obecné polovodičové vakuové komory
Tyto komory splňují standardy HV a UHV a jsou přísně testovány na těsnost helia, aby byla zajiště...

Každý vakuový systém má svou osobnost. Některé udrží základní tlak rychle a zůstanou stabilní po celé týdny; u jiných se zdá, že při každém otevření příruby dochází k nové netěsnosti. Ve většině případů není rozdíl v čerpadle nebo v ovladači. Je to vakuová komora: její geometrie, její vnitřní povrch a způsob, jakým byla svařena a čištěna.
Tato příručka vysvětluje, na co se zaměřit při specifikaci, nákupu nebo kontrole vakuové komory, od výběru materiálu a povrchové úpravy až po kontroly kvality a hodnocení dodavatele.
Vakuová komora je utěsněná nádoba, která umožňuje, aby proces probíhal při tlaku nižším než okolní atmosféra. V závislosti na aplikaci může komora pracovat v hrubém vakuu (nad 1 mbar), vysokém vakuu (kolem 1 x 10^-3 mbar) nebo ultra vysokém vakuu (pod 1 x 10^-7 mbar). Čím nižší je cílový tlak, tím více pozornosti vyžaduje každý detail.
Konstrukce komory určuje tři věci: jak rychle systém dosáhne cílového tlaku, jak nízký tento tlak může být a jak stabilní zůstane během procesu. Tyto výsledky závisí na základním materiálu, vnitřní povrchové úpravě, počtu a kvalitě těsnění a způsobu montáže vnitřních součástí. Komora se špatnou vnitřní úpravou může odplyňovat týdny; komora se zachycenými objemy nesmí nikdy dosáhnout tlaku uvedeného v datovém listu.
Komora by měla být také navržena s dobrou vodivostí. Porty čerpadla by měly být velké a vnitřní součásti by neměly vytvářet úzké průchody, které zpomalují proudění plynu.
Nerezová ocel je výchozím materiálem pro většinu komor s vysokým a ultravysokým vakuem. Typy jako 304L nebo 316L poskytují dobrou odolnost proti korozi, nízké uvolňování plynů po elektrolytickém leštění a stabilní mechanické vlastnosti při tepelném cyklování. Hliník se často volí pro velké komory nebo pohyblivé části, protože je lehčí a má lepší tepelnou vodivost, ale jeho porézní oxidová vrstva musí být během výroby pečlivě kontrolována. Níže uvedená tabulka shrnuje nejběžnější výběr materiálů.
| Materiál | Typické použití | Klíčová výhoda | Hlavní omezení |
|---|---|---|---|
| Nerezová ocel 304/316L | Vysokovakuové a UHV komory | Nízké odplynění, výborná svařitelnost | Těžší než hliník |
| Hliník 6061 | Velké komory, nátěrové systémy | Lehká, dobrá tepelná vodivost | Vyžaduje speciální utěsnění povrchu |
| Měď bez obsahu kyslíku | Těsnění a průchodky | Velmi nízká netěsnost s přírubami CF | Drahé, měkké |
Povrchová úprava není kosmetická. Pro vysoké vakuum často stačí čistý otryskaný nebo pasivovaný povrch. Pro ultravysoké vakuum odstraňuje elektrolytické leštění mikrotrhliny a vložené částice, které zachycují plyn a vytvářejí virtuální netěsnosti. Čištění by mělo být prováděno alkalickými čisticími prostředky, oplachy deionizovanou vodou a tam, kde je to vhodné, cyklem vakuového vypalování.
Každý svar je potenciálním zdrojem virtuálních netěsností a tvorby částic. Svary s plným průvarem, průběžné svary spíše než bodové svary a konstrukce, které se vyhýbají trhlinám nebo slepým kapsám, snižují riziko. Po svařování by měla být komora otestována na těsnost helia, ideálně s detektorem netěsnosti připojeným ke komoře a nastříkáním helia na vnější stranu každého spoje.
Volba normy příruby ovlivňuje těsnost, snadnost montáže a dlouhodobou údržbu. Příruby KF a ISO jsou praktické pro drsné a vysoce vakuové systémy, protože se rychle sestavují; Příruby CF s kovovými těsněními jsou běžné v aplikacích UHV, protože je lze vypalovat a dosahovat extrémně nízké míry úniku. Průzory, elektrické průchodky a přívody plynu musí být navrženy tak, aby jejich materiály měly kompatibilní tepelnou roztažnost a neunikaly plyny.
Každá komora musí odolat atmosférickému tlaku bez trvalé deformace. Tloušťka stěny, výztužná žebra a umístění portů jsou proto konstrukčními rozhodnutími. Velikost portu a vnitřní geometrie zároveň nastavují efektivní rychlost čerpání. Velká komora s malým výstupem bude pumpovat pomalu bez ohledu na to, jak výkonná je vakuová pumpa.
Nejlepší konstrukce vakuové komory selže, pokud ji nelze opracovat na požadované tolerance. Čela přírub musí zůstat plochá a rovnoběžná, drážky pro O-kroužky musí být v rozmezí několika setin milimetru a vzory šroubů musí lícovat s odpovídajícím hardwarem. V praxi to znamená, že výrobce komory by měl mít vlastní možnosti obrábění, kontroly a povrchové úpravy, než se spoléhat na samostatné subdodavatele.
V našem závodě kombinujeme přesné obrábění o tloušťce 0,001 mm s díly o hmotnosti od 0,1 gramu do 150 tun, proto můžeme vyrábět vše od malých CF komponentů až po velké lakovací komory. Bližší pohled na přesné procesy za komponentami komory naleznete v našem průvodci, jak na to jsou vyráběny přesně opracované díly .
Nespoléhejte pouze na slova dodavatele vakuové komory. Než naplánujete instalaci, vyžádejte si protokol o zkoušce těsnosti helia, materiálový certifikát a záznam o rozměrové kontrole.
Dodavatel by měl být schopen poskytnout minimálně:
Polovodičové procesy, jako je naprašování, leptání a chemické napařování, vyžadují stabilní prostředí s vysokým vakuem nebo ultravysokým vakuem. The vakuová komora musí odolávat tvorbě částic, tolerovat reaktivní plyny a udržovat čisté povrchy mezi jednotlivými procesy. U polovodičových materiálů třetí generace, jako je karbid křemíku, musí komora často pracovat s vysokoteplotními součástkami a specializovanými keramickými díly. Proto vyrábíme specializované vysokovakuové a ultravysokovakuové polovodičové komory s přísně kontrolovanou vnitřní geometrií a kvalitou svaru.
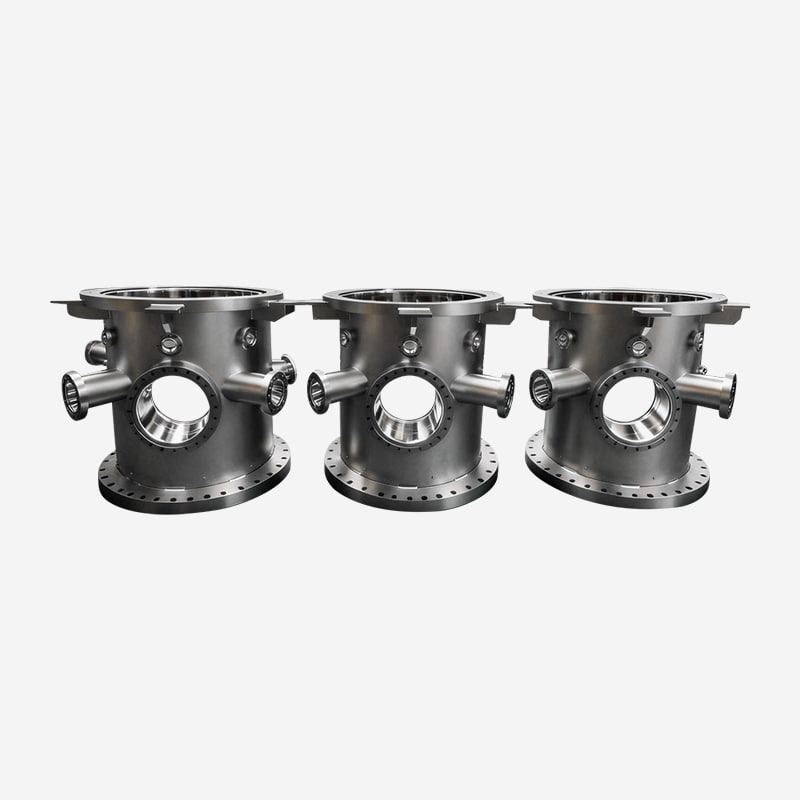 Polovodičové vakuové komory s vysokým vakuem a ultravysokým vakuem Tyto komory jsou konstruovány pro stabilní HV/UHV prostředí při zpracování polovodičů, s řízenou geometrií a testováním těsnosti. Zvažte je tam, kde reaktivní plyny a vysokoteplotní komponenty vyžadují čistý a spolehlivý výkon vakua. Zobrazit produkt →
Potahovací systémy používají komory s velkými vnitřními objemy, vícenásobnými přístupovými porty a často specializovaným upínacím zařízením pro zpracování role-to-roll nebo inline. Těleso komory musí poskytovat strukturální tuhost při vakuovém zatížení a zároveň udržovat vnitřní povrchy kompatibilní s naneseným filmem. U kontinuálních nanášecích linek je délka komory a uspořádání portu obvykle přizpůsobeno procesu. Naše kontinuální lakovací komory jsou stavěny pro tento požadavek.
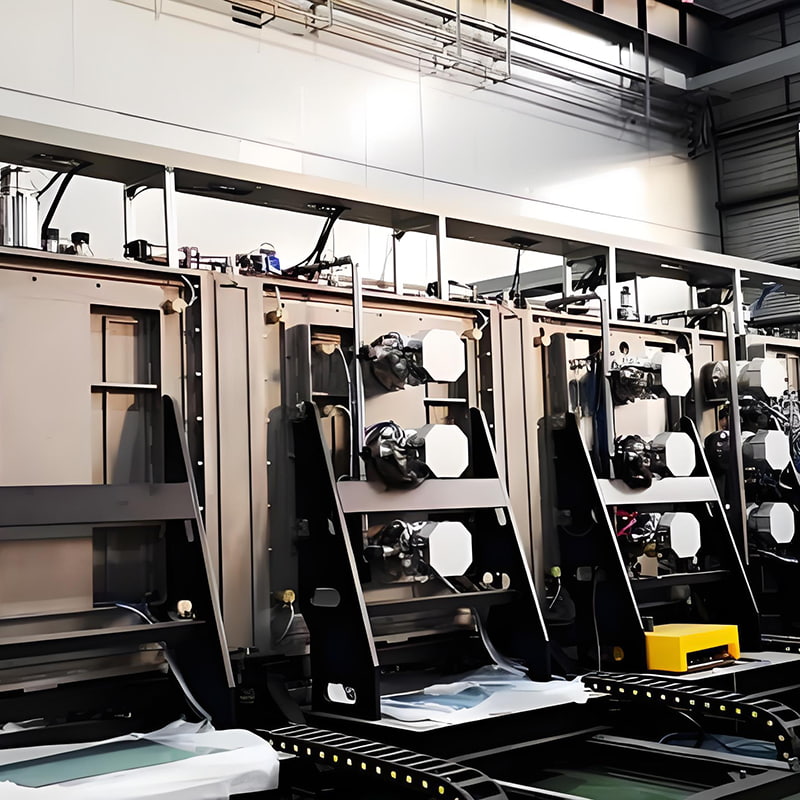 Komory pro průběžné potahování linek pro sériovou výrobu Navrženo pro velkoobjemové nátěrové systémy s vlastním uspořádáním portů a pevnými vakuovými strukturami. Podporují zpracování roll-to-roll nebo inline, takže jsou relevantní pro vysoce výkonné aplikace kontinuálního nanášení a vícevrstvého nanášení. Zobrazit produkt →
Vakuové komory se také používají při výrobě vodíku, testování komponent palivových článků a sušících nebo plnicích linkách lithiových baterií. Tyto aplikace často kombinují kontrolu vlhkosti, integritu vakua a bezpečnostní požadavky. Komora se špatnou povrchovou úpravou může zachytit vlhkost a vynutit si delší cykly odčerpávání, což přímo snižuje průchodnost. Naše komory na vodíkovou energii a lithiové baterie řeší tento problém s kontrolovanými vnitřními povrchy a svary s testem těsnosti.
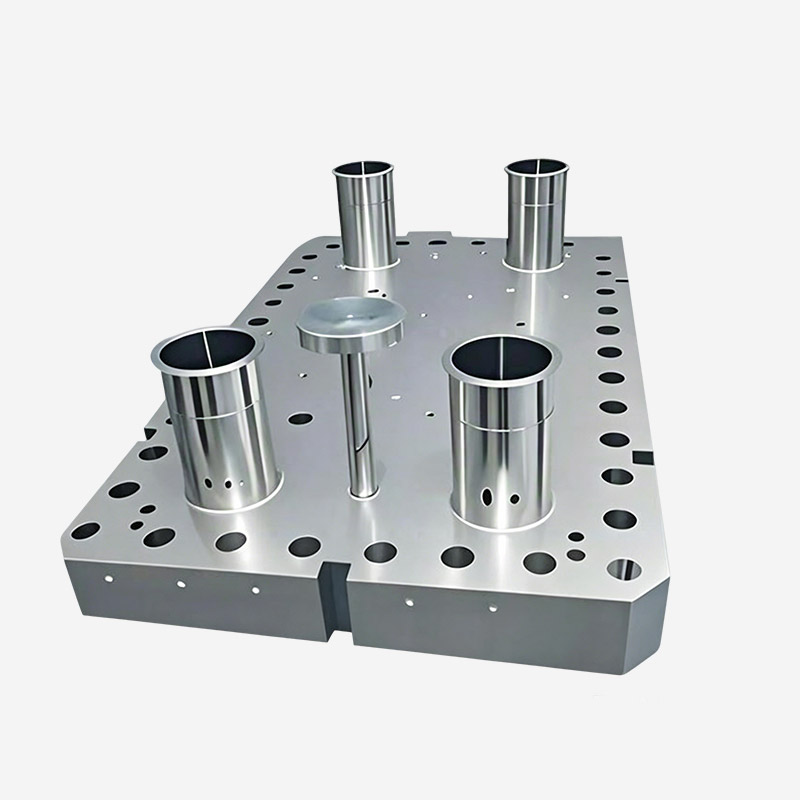 Vakuové komory pro vodíkovou energii a procesy lithiových baterií Tyto komory řeší kontrolu vlhkosti a integritu vakua při výrobě vodíku, testování palivových článků a sušení nebo plnění baterií. Kontrolované vnitřní povrchy a sváry s testem těsnosti pomáhají zkrátit cykly odčerpávání a zlepšit bezpečnost procesu. Zobrazit produkt →
Jiné aplikace, včetně simulace letectví, optického povlakování a zpracování optických vláken, kladou svá vlastní omezení, jako jsou velké celkové rozměry nebo speciální požadavky na výřez.
Spolehlivý dodavatel by měl komoru nejen nakreslit a svařit; měly by vám také pomoci vybrat správný materiál, příruby, vnitřní úpravu a plán testování. Podle našich zkušeností následující otázky rychle zužují seznam:
v SLUNCE , tento přístup sledujeme od roku 1986 a kombinujeme výrobu vakuových zařízení s přesným obráběním a výrobou velkých dílů. Tato kombinace udržuje tolerance pod kontrolou od prvního řezu až po závěrečnou zkoušku těsnosti.
Pro vysoké vakuum a UHV je obvykle nejbezpečnější volbou nerezová ocel 304L nebo 316L kvůli nízkému odplynění a dobré svařitelnosti. Hliník je praktickou alternativou pro velké komory nebo komory citlivé na hmotnost, ale vyžaduje pečlivější přípravu povrchu.
Hrubý povrch zachycuje molekuly plynu a procesní zbytky. Elektrolyticky leštěné nebo správně pasivované povrchy uvolňují plyn rychleji, zkracují dobu vyčerpání a snižují kontaminaci částicemi v citlivých procesech.
Ano. Geometrii, počet a typ portů, materiál, povrchovou úpravu a požadavky na testování lze přizpůsobit procesu. Poskytněte svému dodavateli rozsah pracovního tlaku, typy plynu, teplotní rozsah a očekávanou dobu cyklu.
Vyžádejte si zprávu o rozměrové kontrole, materiálové certifikáty, výsledky zkoušek těsnosti helia a záznam o čištění. Pokud komora zahrnuje svařování, vyžádejte si také záznamy o kontrole svarů.
Tyto komory splňují standardy HV a UHV a jsou přísně testovány na těsnost helia, aby byla zajiště...
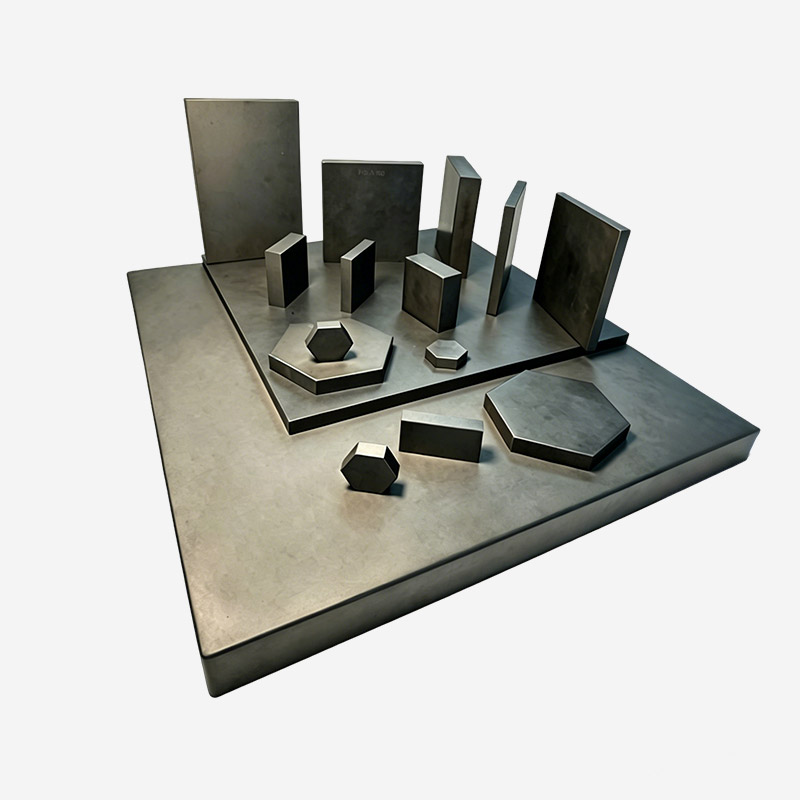
Materiál z karbidu křemíku má vynikající vlastnosti, které jsou zvláště vhodné pro výrobu lehkého...
Oblasti použití Vysoce přesný leštící prášek vzácných zemin je vhodný pro ztenčování skla...
Tato řada výrobků je nově navrženým typem naší společnosti. Vyznačuje se velkou velikostí krmných...
Oblasti použití: Vhodné pro optické sférické sklo, optické krystaly a filtry se stupněm opotřeben...
Oblast použití: Krycí sklo Zpracování krycího skla pro elektronické výrobky, jako jsou do...
Jste připraveni společně inovovat? Kontaktujte naše odborníky.
Kontaktujte nás
Address: 288 Shande Road, Shanyang Town, Jinshan District, Šanghaj, Čína TEL/WhatsApp:Mobilní terminál