
Komponenty z karbidu křemíku pro vysokoteplotní zařízení
Pro nejnáročnější vysokoteplotní aplikace předčí slinutý karbid křemíku většinu kovů, žáruvzdorný...

Výrobce zdravotnických prostředků v Minnesotě čelil kritickému nedostatku součástí chirurgických nástrojů. Díly vyžadovaly tolerance ±5 mikronů na kritických průměrech, se složitou vnitřní geometrií a povrchovou úpravou Ra 0,4. Ve spolupráci s partnerem pro přesné obrábění zmapoval tým inženýrů kompletní výrobní proces – od kontroly surovin až po finální pasivaci – a dodal 5 000 dílů za šest týdnů, všechny splňující specifikace. Tento výsledek nebyl šťastný; byl výsledkem disciplinovaného, dobře srozumitelného výrobního pracovního postupu.
Přesné obráběné díly jsou stavebními kameny moderního průmyslu. Od chirurgických nástrojů a leteckých podvozků až po součásti automobilových motorů a polovodičové vybavení umožňují tyto díly výkon a spolehlivost bezpočtu produktů. Ale jak se vlastně vyrábějí? Tato příručka poskytuje úplný přehled krok za krokem přesné obrábění proces, zahrnující vše od návrhu a výběru materiálu až po kontrolu a povrchovou úpravu. Ať už jste ve výrobě nováčkem nebo zkušeným profesionálem v oblasti nákupu, tento zdroj prohloubí vaše znalosti o tom, co je zapotřebí k výrobě vysoce kvalitních komponent s vysokou tolerancí.
Každý precizně obrobený díl začíná jako nápad, ale tento nápad musí být převeden do vyrobitelného designu. Zde vstupuje do hry design pro vyrobitelnost. Inženýři úzce spolupracují se strojníky při kontrole geometrie součásti, identifikaci potenciálních problémů a optimalizaci návrhu pro výrobu. Prvky, jako jsou ostré vnitřní rohy, hluboké úzké štěrbiny a tenké stěny, může být obtížné nebo drahé obrábět, takže jsou často přepracovány, aby byly výrobně přívětivější.
Během této fáze konstrukční tým specifikuje kritické rozměry, tolerance a požadavky na povrchovou úpravu. Materiál také vybírají na základě funkčních požadavků součásti, provozního prostředí a nákladových omezení. Dobře provedená kontrola DFM může snížit náklady na obrábění o 20 až 30 procent a zabránit nákladným překvapením během výroby. Výstupem této fáze je kompletní technický výkres a 3D model tělesa, který slouží jako hlavní definice pro zbytek procesu.
Po dokončení návrhu je dalším krokem výběr správného materiálu. Volba materiálu ovlivňuje obrobitelnost, životnost nástroje, pevnost dílu, hmotnost a cenu. Mezi běžné materiály pro přesné obrábění patří hliníkové slitiny, nerezové oceli, titan, mosaz, měď a technické plasty. Pro náročné aplikace se používají materiály jako Inconel, Monel a další superslitiny.
Nákup materiálu zahrnuje získávání certifikovaných surovin od schválených dodavatelů. Každá příchozí šarže je kontrolována, aby se ověřilo její chemické složení a mechanické vlastnosti, aby bylo zajištěno, že splňuje specifikace požadované pro daný díl. Sledovatelnost je kritická, zejména v regulovaných odvětvích, jako je letecký průmysl a lékařská zařízení, kde musí být certifikace materiálů zachována v celém dodavatelském řetězci.
Výběr materiálu podle odvětví
Výběr materiálu se v jednotlivých odvětvích výrazně liší a závisí na požadavcích na pevnost, odolnost proti korozi a na náklady.
S vybraným materiálem se výrobní proces přesune k CNC programování. Zde je digitální model převeden do strojových instrukcí, které vedou řezné nástroje po přesných drahách, aby odstranily materiál a vytvořily požadovanou geometrii. Zkušení programátoři používají počítačově podporovaný výrobní software ke generování drah nástroje, přičemž berou v úvahu faktory, jako je řezná rychlost, rychlost posuvu, hloubka řezu a záběr nástroje.
Optimalizace dráhy nástroje je kritickým krokem, který vyvažuje dobu obrábění, životnost nástroje a kvalitu povrchu. Pokročilý CAM software dokáže simulovat celý proces obrábění, zjišťovat potenciální kolize, ověřovat vůli nástroje a předvídat kvalitu povrchu ještě předtím, než se obrobí jakýkoli kov. Toto virtuální ověření snižuje riziko nákladných chyb a umožňuje programátorům vyladit proces pro maximální efektivitu.
Porovnání účinnosti dráhy nástroje
Účinnost představuje rychlost úběru materiálu vzhledem k teoretickému maximu. Pokročilé strategie dráhy nástroje výrazně zvyšují produktivitu.
Před zahájením řezání musí být obrobek bezpečně držen ve stroji. Upínání obrobku je proces upnutí, upnutí nebo jiné zajištění suroviny tak, aby zůstala stabilní během obrábění. Správné držení obrobku je nezbytné pro zachování přesnosti, zabránění vibracím a zajištění bezpečnosti obsluhy. Mezi běžné způsoby upínání obrobků patří svěráky, sklíčidla, kleštiny a upínací přípravky na míru.
U složitých součástí jsou často vyžadovány vlastní přípravky, které udrží součást ve specifické orientaci, zpřístupní obtížně dostupné prvky a minimalizují průhyb během řezání. Konstrukce přípravků je specializovaná dovednost, která vyžaduje pochopení sil při obrábění, geometrie součásti a objemů výroby. Dobře navržený přípravek zkracuje dobu nastavení, zlepšuje opakovatelnost a umožňuje konzistentní kvalitu jednotlivých dílů.
S napsaným programem a připraveným upínačem může začít vlastní obrábění. Zde skutečně záleží na přesnosti a spolehlivosti zařízení.
Jádrem procesu přesné výroby je samotná operace obrábění. To zahrnuje použití CNC fréz, soustruhů nebo jiných obráběcích strojů k odstranění materiálu z obrobku podle naprogramovaných drah nástroje. Obráběcí operace se obvykle provádějí ve fázích, počínaje hrubováním, aby se rychle odstranila velká část materiálu, poté následuje polodokončování a dokončovací průchody pro dosažení konečných rozměrů a povrchové úpravy.
CNC frézování je jedním z nejběžnějších procesů, využívajících rotujících řezných nástrojů k odebírání materiálu ze stacionárního obrobku. Na druhé straně CNC soustružení otáčí obrobek, zatímco stacionární řezný nástroj odebírá materiál. Oba procesy lze provádět na 3osých, 4osých nebo 5osých strojích, přičemž další osy umožňují složitější geometrie a snižují počet potřebných nastavení. V průběhu obráběcího procesu se chladicí kapalina používá pro řízení teploty, mazání řezného rozhraní a odplavování třísek. Pokročilé přesné obrábění systémy integrují tyto procesy s monitorováním v reálném čase, aby byla zajištěna konzistentní kvalita v každém výrobním cyklu.
Typické rozdělení doby obrábění
Rozložení času pro typickou úlohu přesného obrábění. Nastavení a kontrola představují významnou část celkové doby cyklu.
Kontrola kvality není při přesném obrábění dodatečným nápadem – je integrována do každého kroku procesu. Průběžná kontrola zahrnuje měření dílů v různých fázích výroby, aby se ověřilo, že rozměry jsou udržovány v toleranci. To lze provést pomocí ručních nástrojů, jako jsou mikrometry a posuvná měřítka, nebo pokročilejších nástrojů, jako jsou souřadnicové měřicí stroje a optické komparátory.
Statistické řízení procesu se často používá ke sledování trendů a zjišťování posunů v procesu dříve, než díly překročí toleranci. Sledováním klíčových rozměrů a výpočtem indexů schopností mohou výrobci zajistit, že proces je stabilní a schopný splnit požadované specifikace. Pokud je zjištěna odchylka, lze proces upravit v reálném čase, aby se problém napravil, čímž se zabrání zmetkům a přepracování.
Po opracování dílu do finálních rozměrů často prochází povrchovými úpravami a sekundárními operacemi pro dosažení požadovaného vzhledu, odolnosti proti korozi nebo funkčních vlastností. Mezi běžné dokončovací procesy patří eloxování, pokovování, lakování, práškové lakování a pasivace. Tyto úpravy chrání součást před degradací prostředí a mohou také zvýšit její estetickou přitažlivost.
Sekundární operace mohou zahrnovat tepelné zpracování ke změně mechanických vlastností materiálu, svařování nebo montáž za účelem kombinace více součástí a nedestruktivní testování k ověření integrity součásti. U dílů, které vyžadují extrémně hladké povrchy, lze použít procesy jako honování, lapování nebo leštění.
Procesy povrchové úpravy
Sekundární operace
Před odesláním dílu zákazníkovi musí projít komplexní výstupní kontrolou. To zahrnuje ověření všech kritických rozměrů podle technického výkresu, kontrolu povrchové úpravy a potvrzení, že jsou splněny všechny speciální požadavky. U regulovaných odvětví je často vyžadována zpráva o kontrole prvního artiklu, která dokumentuje každý rozměr a vlastnost prvního výrobního dílu.
Sledovatelnost je také klíčovou součástí výstupní kontroly. Materiálové certifikace, záznamy o procesech a výsledky kontrol jsou sestaveny do balíčku dokumentace kvality, který doprovází zásilku. Tento balíček poskytuje zákazníkovi jistotu, že díl byl vyroben podle požadovaných norem, a umožňuje úplnou sledovatelnost v případě jakýchkoli problémů s kvalitou.
Posledním krokem v procesu přesného obrábění je balení a logistika. Díly musí být pečlivě zabaleny, aby se zabránilo poškození během přepravy, zejména pokud mají jemné prvky nebo kritické povrchy. K ochraně součástí během přepravy se často používají antikorozní úpravy, vysoušedla a polstrované obaly.
Logistické plánování zajišťuje, že díly jsou zákazníkovi dodány včas a ve správném množství. To může zahrnovat koordinaci s přepravci, celními zprostředkovateli a skladovými týmy, aby se zajistilo hladké fungování dodavatelského řetězce.
| Jeviště | Klíčové aktivity | Typická doba trvání |
| Design a DFM | Kontrola designu, výběr materiálu | 1-3 týdny |
| Programování a nastavení | Programování CAM, návrh přípravků | 1-5 dní |
| Obrábění | Hrubování, finishing operations | Liší se podle části |
| Inspekce | Průběžná a výstupní kontrola | 1-3 hodiny |
| Dokončování | Eloxování, pokovování, tepelné zpracování | 1-5 dní |
| Balení a expedice | Ochranné obaly, logistika | 1-3 dny |
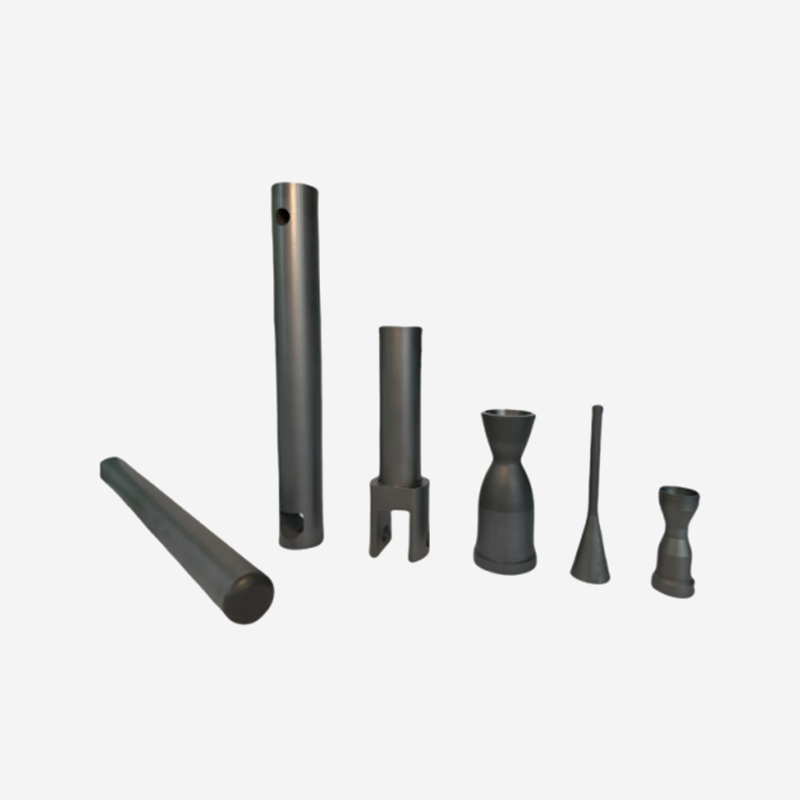
Pro nejnáročnější vysokoteplotní aplikace předčí slinutý karbid křemíku většinu kovů, žáruvzdorný...
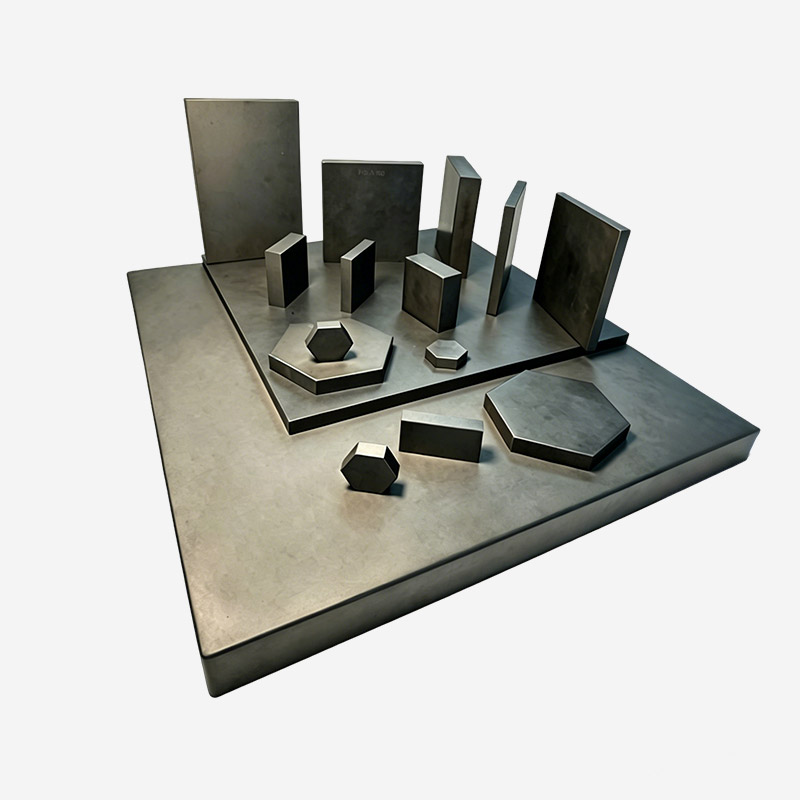
Materiál z karbidu křemíku má vynikající vlastnosti, které jsou zvláště vhodné pro výrobu lehkého...
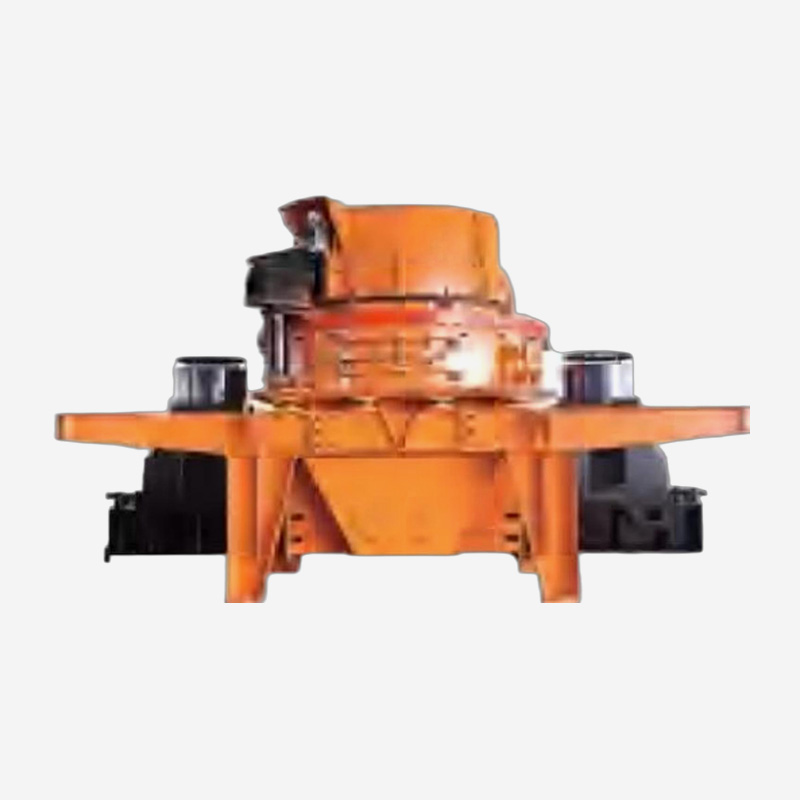
Hlubokodutinový vertikální hřídelový nárazový drtič řady VSI je stroj vyvinutý naší společností p...
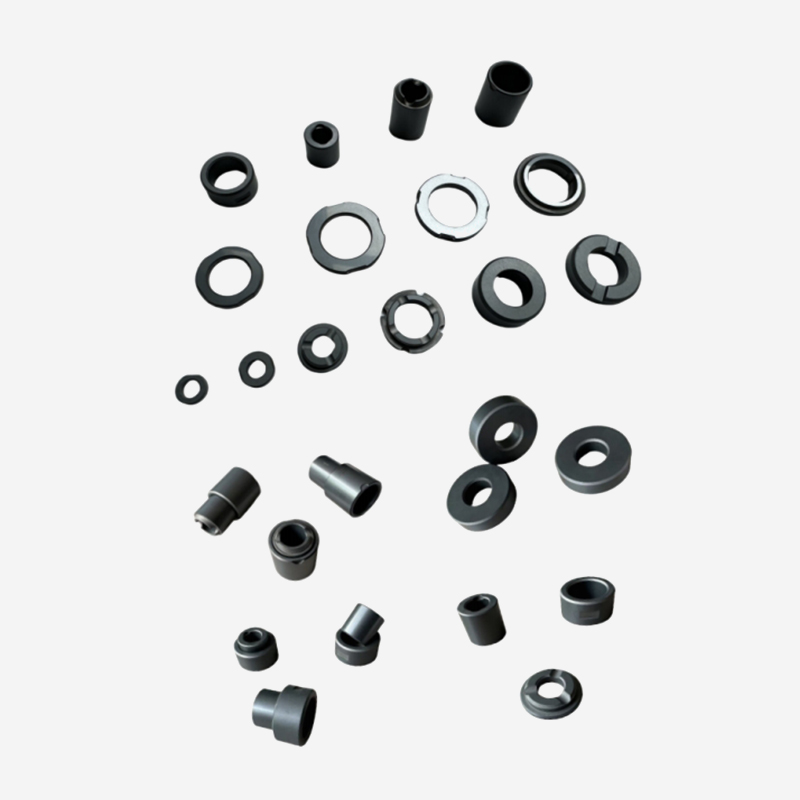
Vysoce výkonná keramika z karbidu křemíku se vyznačuje extrémně vysokou odolností proti opotřeben...
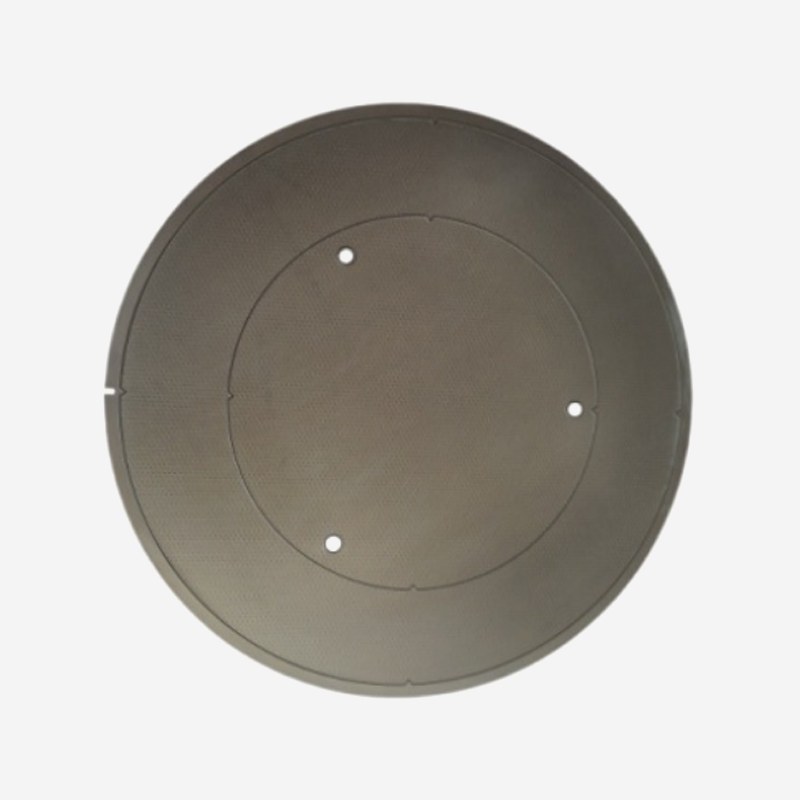
Karbid křemíku má koeficient tepelné roztažnosti, který odpovídá koeficientu křemíku, a vyznačuje...
Jste připraveni společně inovovat? Kontaktujte naše odborníky.
Kontaktujte nás
Address: 288 Shande Road, Shanyang Town, Jinshan District, Šanghaj, Čína TEL/WhatsApp:Mobilní terminál