
TFT-LCD materiály pro ředění a leštění skla
Oblasti použití Vysoce přesný leštící prášek vzácných zemin je vhodný pro ztenčování skla...

Přesná obráběcí dílna v Ohiu provedla dávku dílů z nerezové oceli 316L prostřednictvím nového 5osého obráběcího centra bez jakékoli tepelné kompenzace a vyřadila 14 ze 100 součástí. Vyřazené díly vykazovaly rozměrový posun až 18 mikronů na kritických průměrech vrtání. Příčinou nebyla geometrie nástroje nebo házení vřetena; byl to kumulativní efekt tepelné roztažnosti, který nebyl nikdy aktivně řízen.
Přesnost přesně obrobené součásti je měřítkem toho, jak přesně vyrobená součást odpovídá svým konstrukčním specifikacím. Ve vysoce hodnotných průmyslových odvětvích, jako je letecký a kosmický průmysl, lékařská zařízení a automobilové pohonné jednotky, není dodržování tolerancí v rozmezí ±5 mikronů luxusem – je to smluvní požadavek. Dosažení této úrovně konzistence vyžaduje kontrolu nad šesti vzájemně závislými faktory: tepelné chování, tuhost stroje, stav nástroje, vlastnosti materiálu, řezné parametry a odbornost obsluhy.
Teplota je tichým nepřítelem přesnosti. I změna okolní teploty o 1 °C může roztáhnout ocelový díl o tloušťce 300 mm o téměř 3,5 mikronu – dost na to, aby vyřadil součást s nízkou tolerancí. Obráběcí stroje vytvářejí teplo rotací vřetena, řezným třením a hydraulickými systémy. Bez aktivního chlazení se tento tepelný drift nepředvídatelně hromadí. Moderní obráběcí centra využívají chladicí systémy se stabilitou ±0,5 °C a mnoho integrovaných tepelných senzorů, které se v reálném čase vrací zpět do CNC. Pro kritické operace doporučujeme klimatizované skříně, které udržují 20 °C ± 0,2 °C. Tato jediná investice často snižuje zmetkovitost o více než 40 % ve velkoobjemové výrobě.
Příspěvek tepelného snosu strojním zdrojem
Procenta představují průměrný příspěvek k celkové tepelné chybě v typických frézovacích operacích. Hodnoty se liší podle konstrukce stroje a provozních podmínek.
Každá operace řezání vytváří vibrace – otázkou je, jak dobře je váš stroj absorbuje. Nízká tuhost vede k chvění, které zanechává viditelné stopy a způsobuje vychýlení nástroje. Tuhý rám stroje, často vyrobený z polymerbetonu nebo litiny, dokáže tlumit frekvence až do 200 Hz, zatímco lehké konstrukce rezonují při vyšších amplitudách. Testy ukazují, že zvýšení statické tuhosti o 25 % zlepšuje povrchovou úpravu téměř o jeden stupeň Ra. Systémy aktivního tlumení, jako jsou vyladěné tlumiče hmoty nebo piezoelektrické aktuátory, mohou dále snížit vibrace o 60–70 %, což umožňuje vyšší otáčky vřetena bez ztráty přesnosti.
Amplituda vibrací vs. řezná rychlost
Relativní amplituda normalizovaná na maximální vibrace při nízké rychlosti. Optimální rozsah odpovídá 60–80 % maximálních otáček vřetena se zapnutým aktivním tlumením.
Stav nástroje je pravděpodobně faktor, který může obsluha nejvíce ovlivnit. Opotřebený nástroj vytváří vyšší řezné síly, generuje více tepla a zanechává špatnou kvalitu povrchu. Výměna vložek po každých 200–300 dílech v závislosti na materiálu je běžnou praxí. Nástroje s povlakem (TiAlN, AlCrN) prodlužují životnost až o 300 % a snižují tvorbu nánosů ostří. Kromě toho musí být úhel čela nástroje a úhel hřbetu přizpůsobeny materiálu obrobku – např. kladný sklon pro hliník, záporný pro kalenou ocel. naše přesné obrábění Mezi funkce patří systémy monitorování stavu nástrojů, které detekují opotřebení v reálném čase a zabraňují tak nákladným odchylkám.
Životnost nástroje podle typu povlaku (hodiny)
Zkušební podmínky: tvrdokovové destičky, nerezová ocel 316L, konstantní řezná rychlost a rychlost posuvu. Povlakované nástroje vykazují výrazně prodlouženou životnost nástroje.
Ne všechny kovy jsou si rovné. Automatové oceli, jako je 12L14, lze snadno obrábět, zatímco superslitiny jako Inconel 718 jsou notoricky obtížné. Tvrdost materiálu, tažnost a tepelná vodivost ovlivňují řezné síly a opotřebení nástroje. Například slitiny titanu vyžadují nízké řezné rychlosti a vysoké rychlosti posuvu, aby se zabránilo mechanickému zpevnění. Plánování procesu může vést jednoduchý index obrobitelnosti, založený na životnosti nástroje a povrchové úpravě. Vlastní databáze zahrnující více než 200 materiálů pomáhá při doporučení ideálních parametrů pro každou zakázku.
Materiály s vysokou obrobitelností
Materiály s nízkou obrobitelností
Rychlost, posuv a hloubka řezu tvoří „zlatý trojúhelník“ obrábění. Příliš rychlý běh obětuje životnost nástroje; příliš pomalé snižuje produktivitu. Pokročilé CNC systémy využívají adaptivní řízení k udržení konstantního zatížení třísky, přičemž automaticky upravují rychlosti posuvu, aby kompenzovaly opotřebení nástroje nebo odchylky materiálu. Dobře optimalizovaná sada parametrů může zlepšit přesnost o 15–20 % a zkrátit dobu cyklu. Design-of-experiments (DoE) se používá k nalezení vhodného místa pro každou úlohu, vyvážení povrchové úpravy, rozměrové stability a propustnosti.
I ten nejpokročilejší stroj spoléhá na kvalifikovanou obsluhu. Pochopení vzorců opotřebení nástrojů, interpretace povrchové úpravy a provádění mikroúprav může ušetřit tisíce dílů z odpadu. Investice do průběžného školení a povzbuzování operátorů, aby sdíleli poznatky napříč směnami, přináší značné výnosy. Kultura, která oceňuje přesnost před rychlostí – a odměňuje řešení problémů – často přináší nejvyšší zisky z přesnosti. Interní metriky ukazují, že obchody s angažovanými operátory mají o 30 % méně upozornění na kvalitu a o 25 % vyšší výtěžnost prvního průchodu.
| Faktor | Vliv na přesnost | Zmírňující přístup |
| Tepelný drift | ± 10–20 µm | Ovládání chladicí kapaliny, kryt klimatizace |
| Vibrace | ± 5–15 µm | Pevný rám, aktivní tlumení |
| Opotřebení nástroje | ± 8–25 µm | Povlakované nástroje, monitorování v reálném čase |
| Materiálová variabilita | ± 3–12 µm | Předvýběr, dávkové testování |
| Řezné parametry | ± 4–18 µm | Adaptivní řízení, optimalizace DoE |
| Zručnost operátora | ± 5–15 µm | Školení, standardní pracovní postupy |
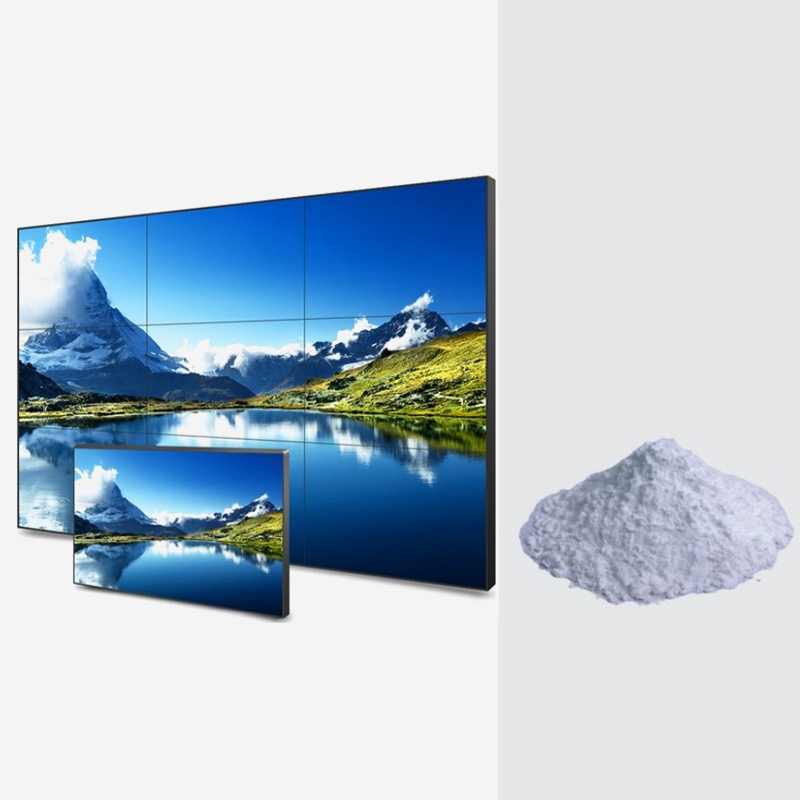
Oblasti použití Vysoce přesný leštící prášek vzácných zemin je vhodný pro ztenčování skla...
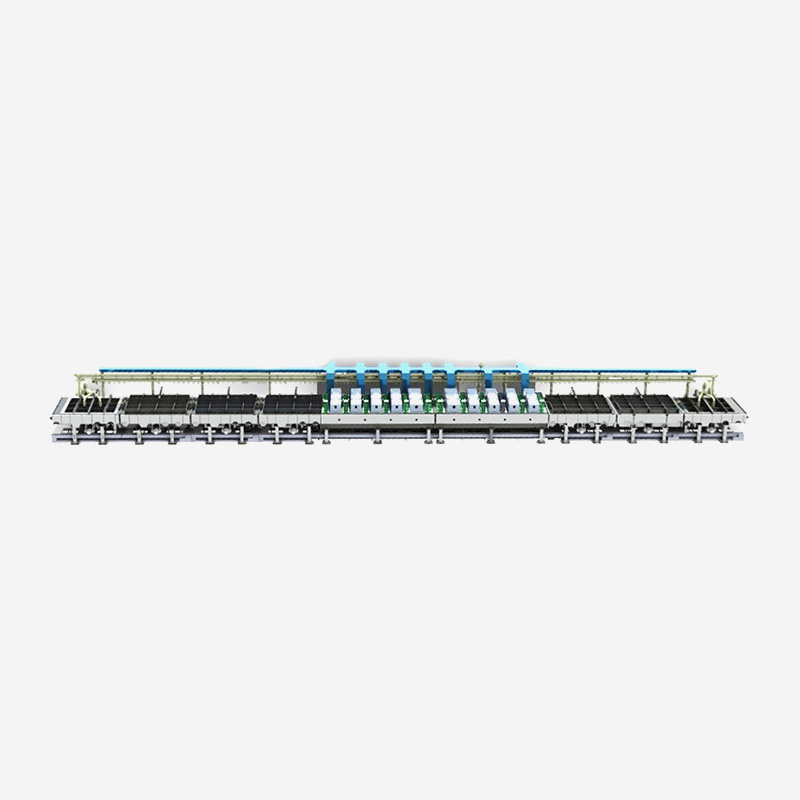
Horizontální online magnetronový naprašovací kontinuální systém nanášení, který připravuje transp...
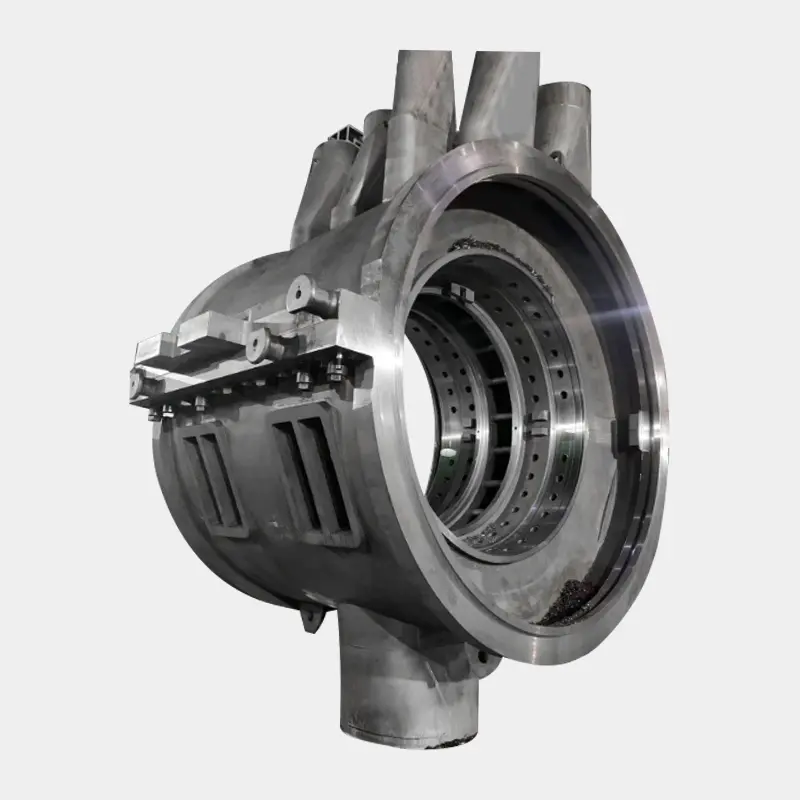
Celková délka válce je 5300mm*šířka je 3294mm*výška je 6435mm. Celková hmotnost válce je 43800kg....
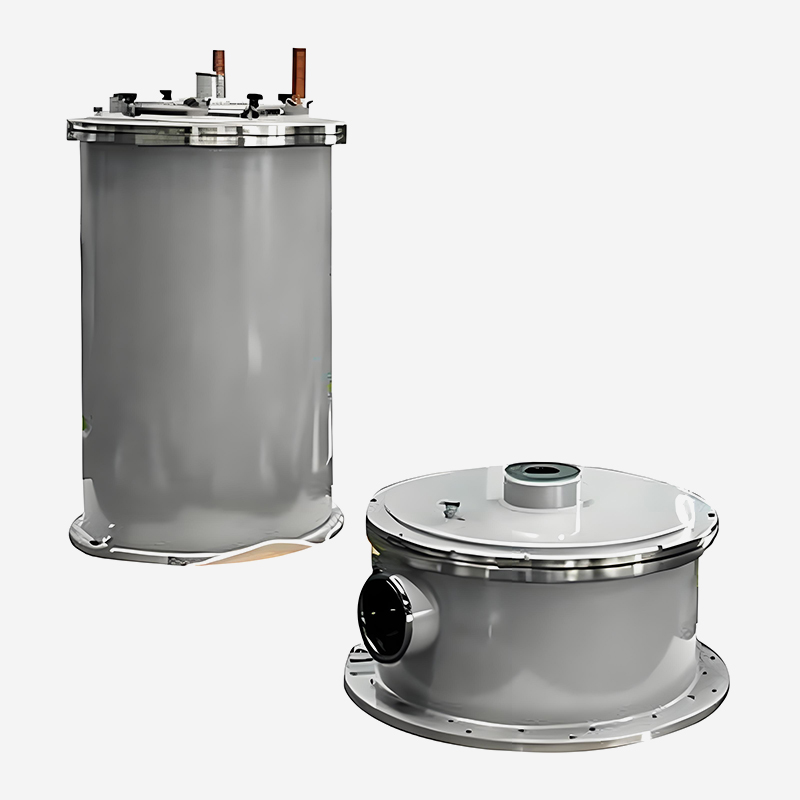
Speciálně navrženo pro růst krystalů SiC a GaN, poskytuje výjimečnou stabilitu tepelného pole a o...
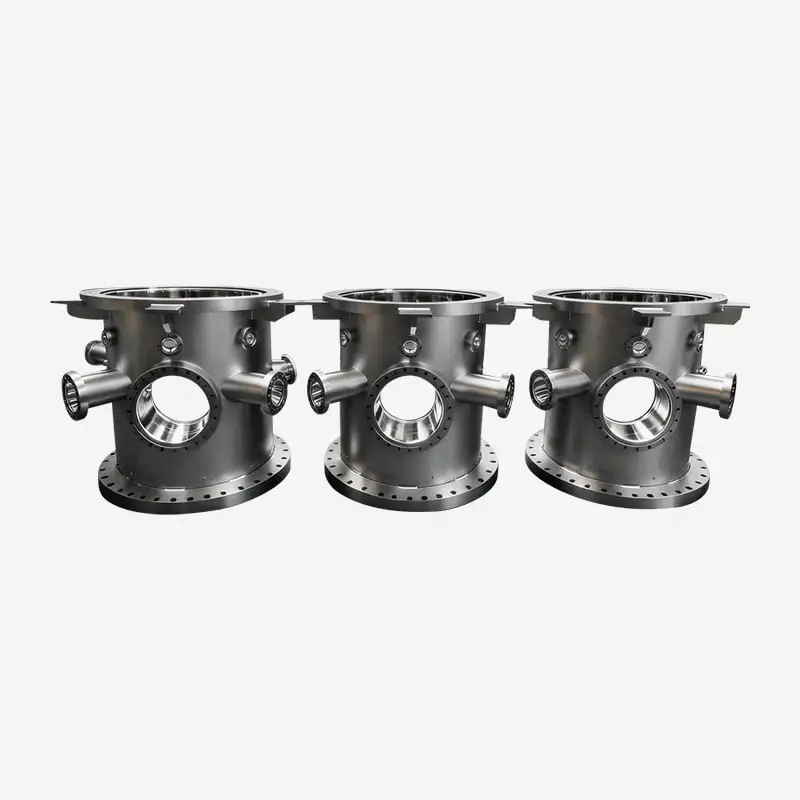
Tyto komory splňují standardy HV a UHV a jsou přísně testovány na těsnost helia, aby byla zajiště...
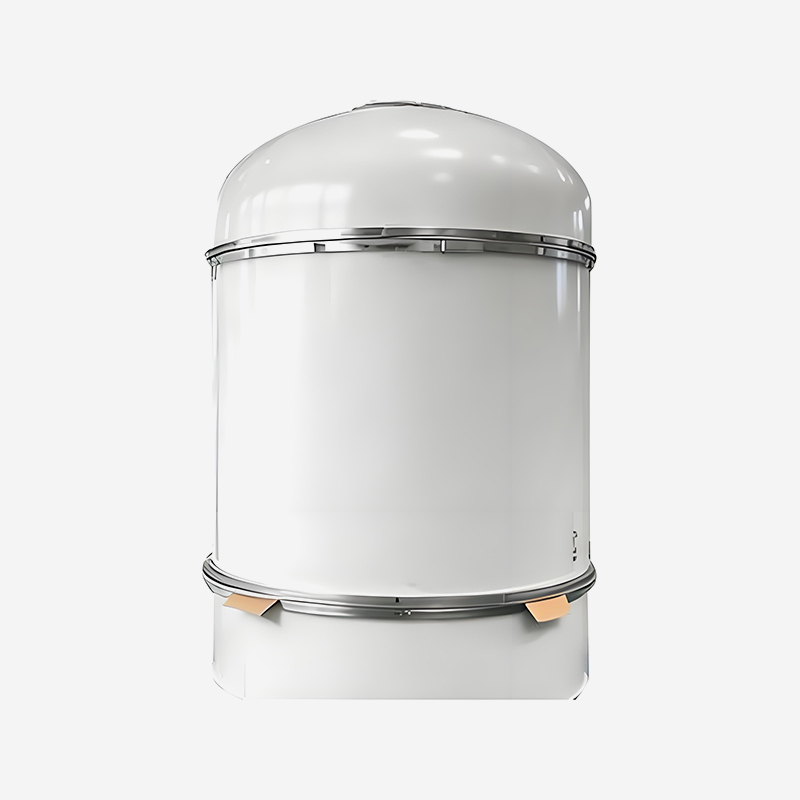
Vyvinuto pro Czochralski (CZ) tažení křemíku, vyznačuje se přesnými strukturami regulace teploty ...
Jste připraveni společně inovovat? Kontaktujte naše odborníky.
Kontaktujte nás
Address: 288 Shande Road, Shanyang Town, Jinshan District, Šanghaj, Čína TEL/WhatsApp:Mobilní terminál