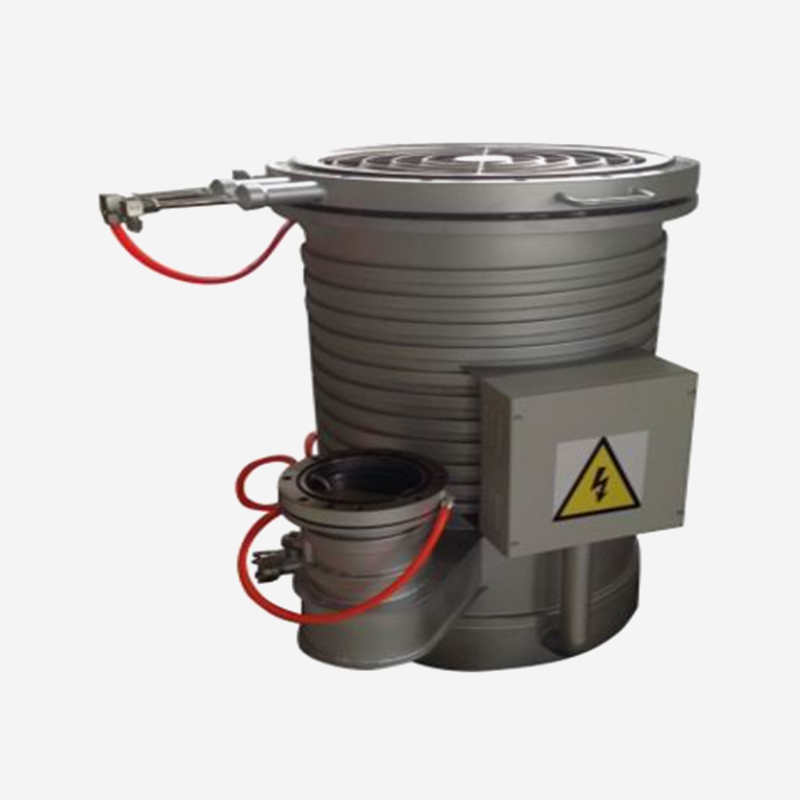
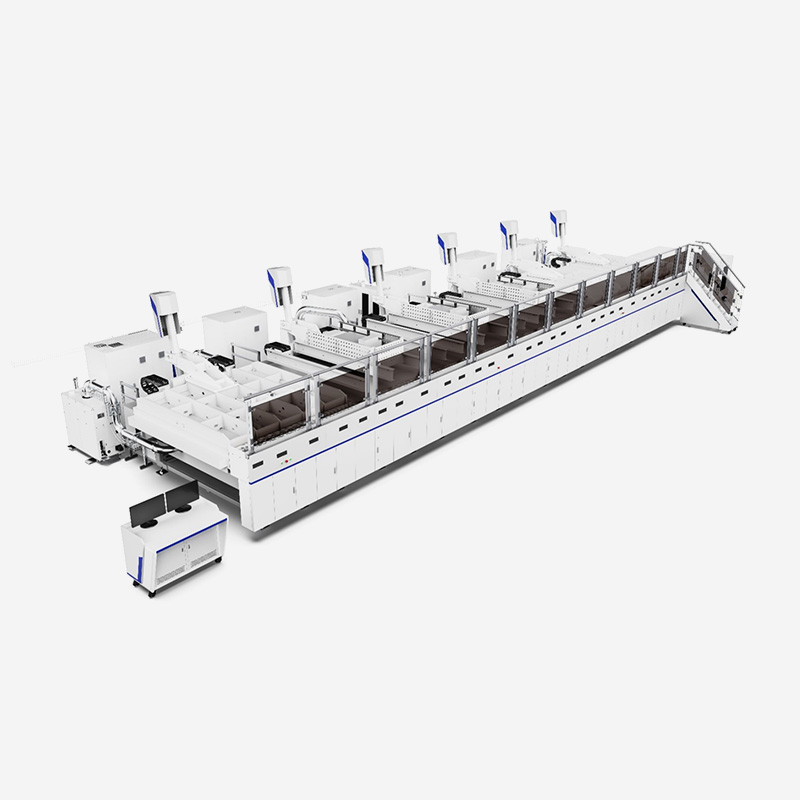
Když procesní inženýr specifikuje průmyslovou vakuovou komoru, první otázka se jen zřídka týká čerpadla. Obvykle to začíná cílovým tlakem, velikostí dílů, které se dovnitř musí vejít, a procesem, který tam poběží. Tyto tři proměnné řídí většinu rozhodnutí, která následují.
Průmyslová vakuová komora je utěsněný kryt, který odstraňuje molekuly plynu z jejího nitra a vytváří kontrolované nízkotlaké prostředí. Praktickou výzvou není jen vytažení vakua; spolehlivě drží, zatímco proces uvnitř dělá svou práci – natírání, sušení, lepení nebo tepelné cykly.
Tato příručka vysvětluje, jak průmyslové vakuové komory fungují, jaký tvar a možnosti přírub se hodí pro které aplikace a co je třeba před nákupem vyhodnotit.
Vakuová komora je definována svým konečným tlakem, rychlostí čerpání, vnitřní geometrií a materiály použitými na její stěny a těsnění. Tlak je vyjádřen v Pascalech (Pa) nebo Torrech a provozní rozsah rozhoduje o úrovni potřebného inženýrského úsilí.
Hrubé vakuum pokrývá tlaky až do zhruba 100 Pa a používá se pro jednoduché sušení a odplyňování. Vysoké vakuum funguje v 10 -1 do 10 -4 Pa rozsah a je běžné v nátěrových systémech a polovodičových nástrojích. Ultra vysoké vakuum funguje pod 10 -7 Pa a vyžaduje materiály s nízkým odplyňováním, celokovová těsnění, jako jsou příruby CF, a přísné postupy čištění.
Klíčové s sebou: Nejprve určete procesní tlak a poté ověřte, že plášť komory, příruby a ventily jsou dimenzovány pro tuto úroveň tlaku.
Kromě tlaku musí být těleso komory dimenzováno pro obrobky nebo přípravky, které jdou dovnitř. Tloušťka stěny, kvalita svaru a povrchová úprava ovlivňují odplyňování a schopnost dosáhnout nízkého tlaku. Pro většinu průmyslových procesů je výchozím materiálem nerezová ocel 304 nebo 316, zatímco hliník je běžný ve velkých komorách, kde je problémem hmotnost.
Tvar komory je často určen procesem, nikoli preferencí. Každá geometrie má silné stránky, které jsou důležité v konkrétním výrobním nastavení.
| Typ | Tvar | Typické použití |
|---|---|---|
| Box | Obdélníkový | Tepelné zkoušky, dávkové přípravky, kontrolní nástroje |
| Válcový | Kulaté s plochými konci | Povlakování, sušení, odplyňování, růst krystalů |
| Sférický | Koule | Simulace vesmíru, výzkum, studie jednotného tlaku |
| Bell Jar | Kopule se zvedacím mechanismem | Optické povlaky, laboratorní výzkum a vývoj, malé série |
Skříňové komory jsou nejflexibilnější, pokud pracovní zátěž zahrnuje přípravky nebo liché geometrie. V potahovacích linkách jsou preferovány válcové komory, protože obrobek se může otáčet uvnitř osy čerpání. Kulové komory vynikají v aplikacích, které vyžadují rovnoměrné rozložení tlaku. Zvonové sklenice zůstávají běžné v oblasti výzkumu a vývoje a optických povlaků, protože kopuli lze rychle zvednout.
Průmyslové vakuové komory se neomezují pouze na polovodičové továrny. Hrají ústřední roli v leteckém testování, lakovacích linkách, zpracování potravin a výrobě energetických zařízení.
Při výrobě polovodičů se komory používají pro nanášení, leptání, lepení a žíhání. Zařízení z karbidu křemíku třetí generace (SiC) vyžadují řízené podmínky ultra vysokého vakua během epitaxního růstu a spojování plátků. Správně navržený vysokovakuová a ultravysokovakuová polovodičová komora udržuje nízký základní tlak a nízké odplyňování, které tyto procesy potřebují.
 Komory s vysokým vakuem a ultravysokým vakuem pro polovodičové procesy Tyto komory splňují standardy HV a UHV a jsou testovány na těsnost helia na ultranízké rychlosti úniku, což podporuje ukládání, leptání, lepení a žíhání při výrobě polovodičů. Zobrazit produkt →
Letecké programy využívají vakuové komory k simulaci vesmírných podmínek, testování tepelného cyklování a ověřování výkonu avioniky, těsnění a konstrukčních materiálů. Komory používané v tomto sektoru často potřebují pojmout velká zařízení a udržovat stabilní regulaci teploty. Letecké vakuové komory jsou navrženy s tuhostí a velikostí potřebnou pro tyto náročné zkoušky.
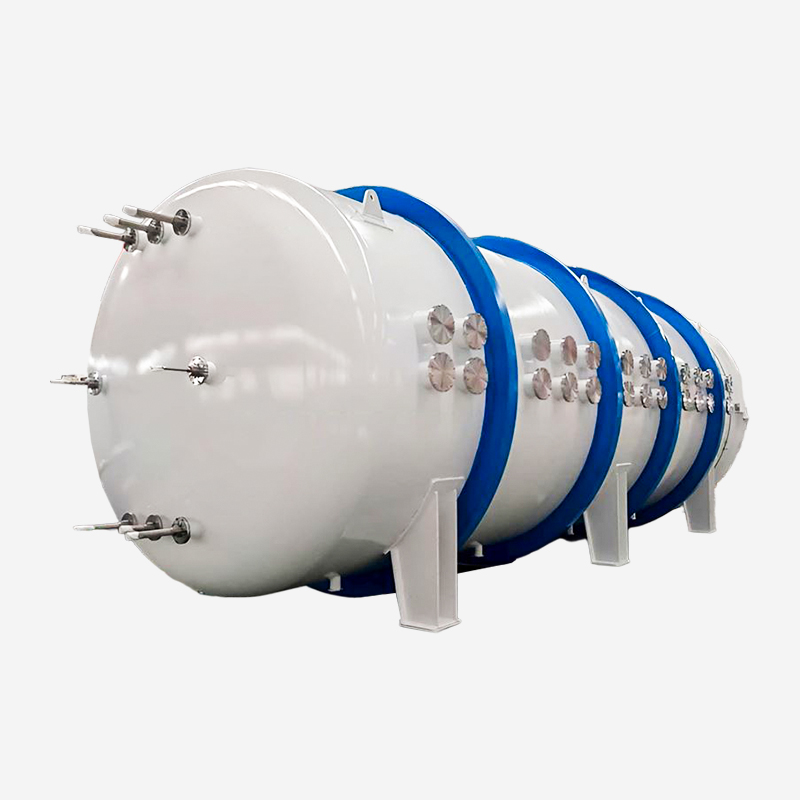 Letecké vakuové komory pro simulaci extrémních vesmírných podmínek Tyto experimentální komory s vysokým vakuem se vyznačují robustní strukturální integritou a složitými vakuovými rozhraními, které jsou vhodné pro tepelné cyklování a testování výkonu leteckých součástí. Zobrazit produkt →
Potahovací linky pro optiku, automobilové komponenty a zobrazovací panely jsou závislé na komorách, které podporují naprašování, odpařování nebo PECVD procesy. A kontinuální lakovací komora pomáhá zachovat průchodnost při zachování jednotné tloušťky filmu po celém substrátu.
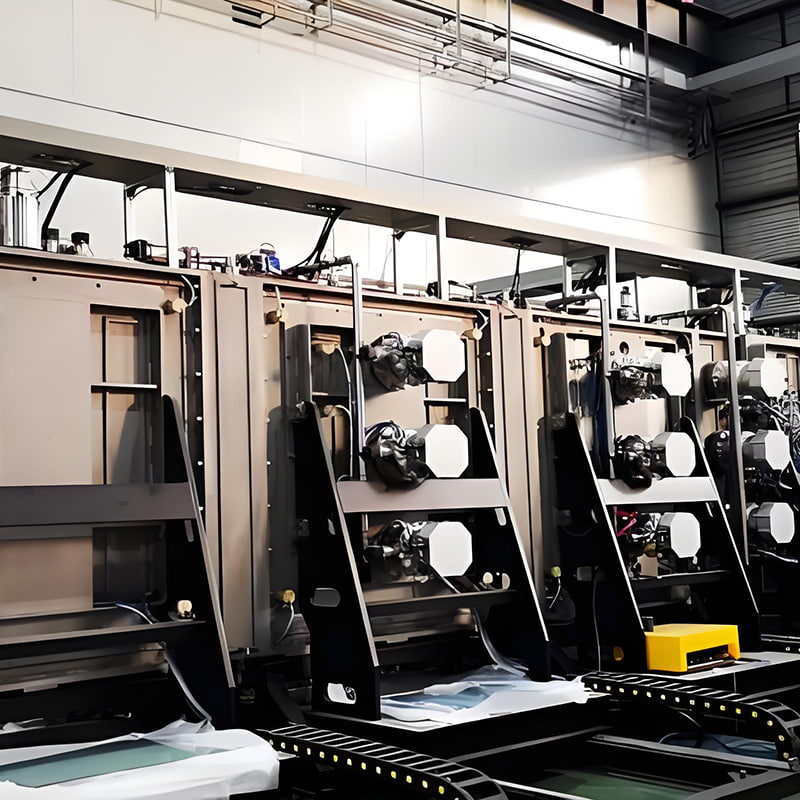 Komory pro kontinuální potahování linek pro velkoobjemovou inline výrobu Tyto komory, navržené pro kontinuální tok materiálu a vícevrstvé potahování, zvyšují propustnost a udržují rovnoměrnou tloušťku filmu, ideální pro optiku, automobilový průmysl a linky na potahování displejů. Zobrazit produkt →
Lyofilizace, vakuové sušení a sterilizace jsou typické aplikace ve farmaceutickém a potravinářském sektoru. Tyto procesy probíhají při mírné úrovni vakua a často vyžadují konstrukci z nerezové oceli, která splňuje hygienické normy.
Nerezová ocel je nejběžnějším materiálem pro vakuové komory, protože odolává korozi, má nízké odplyňování a je kompatibilní s většinou procesních chemikálií. Hliník se používá pro velké nebo mobilní komory, kde záleží na hmotnosti. Povrchová úprava ovlivňuje výkon: hladší vnitřek snižuje adsorpci plynů a usnadňuje čištění, což je rozhodující pro práci s ultra vysokým vakuem.
Normy přírub určují, jak snadné je připojení čerpadel, ventilů a manometrů. Příruby KF jsou vhodné pro drsné a vysoce vakuové aplikace. CF příruby s měděným těsněním podporují ultra vysoké vakuum. ISO příruby jsou vhodné pro vysoce vakuové systémy s většími otvory. Správná příruba také ovlivňuje dobu údržby a dlouhodobé úniky.
Čerpací systém musí odpovídat objemu a plynové zátěži procesu. Olejová difúzní čerpadla, turbomolekulární čerpadla a suchá čerpadla mají své silné stránky. Ventily musí spolehlivě těsnit při požadovaném tlaku a musí být zvoleny s ohledem na způsob ovládání, životnost cyklu a kompatibilitu materiálů.
Plášť komory, příruby a vnitřní přípravky musí být opracovány v úzkých tolerancích, aby těsnění správně seděla a napětí bylo rozloženo rovnoměrně. Výběr výrobce s osvědčeným schopnosti přesného obrábění vytváří měřitelný rozdíl v životnosti a těsnosti konečné komory.
Než požádáte o cenovou nabídku, zapište si těchto sedm parametrů. Pokrývají většinu otázek, které dodavatel položí.
Pokud můžete poskytnout tyto hodnoty, může výrobce rychle odhadnout konfiguraci komory, rychlost čerpání a rozsah nákladů.
Vysoké vakuum obvykle pokrývá rozsah od 10 -1 Pá dolů na 10 -4 Pa, což je dostatečné pro většinu procesů potahování a sušení. Ultra-vysoké vakuum (UHV) je pod 10 -7 Pa a vyžaduje materiály s nízkým odplyněním, celokovová těsnění a velmi pečlivou přípravu povrchu.
Použijte KF pro hrubé a vysokovakuové systémy s malými otvory, CF pro ultravysoké vakuum s měděným těsněním a ISO pro vysokovakuové systémy vyžadující větší průměry. Volba závisí také na tom, jak často se musí příruba otevírat a znovu utěsňovat.
Ano, ale pouze v případě, že objem komory, čerpací systém a vnitřní úprava jsou navrženy pro nejnáročnější proces z nich. Přechod z vysokoteplotního procesu na proces s nízkým odplyňováním může vyžadovat další čištění a dobu vypalování.
Doba evakuace závisí na objemu komory, rychlosti čerpadla, zatížení plynem a cílovém tlaku. Pro její odhad dodavatelé obvykle vypočítají efektivní rychlost čerpání a celkovou odplynovací plochu, kterou pak přizpůsobí požadované tlakové ztrátě.
Výběr průmyslové vakuové komory je systémové rozhodnutí. Procesní tlak, geometrie pracovního zatížení a typ procesu určují hranice pro všechno ostatní – materiál, normu příruby, konfiguraci čerpání a konstrukci těsnění.
Věnujte čas specifikaci, než porovnáte dodavatele. Změřte části, které se dostanou dovnitř, potvrďte cílový tlak a míru úniku a ujasněte si chemii procesu. S těmito fakty v ruce se výběrový proces stává záležitostí technické vhodnosti, nikoli dohadů.
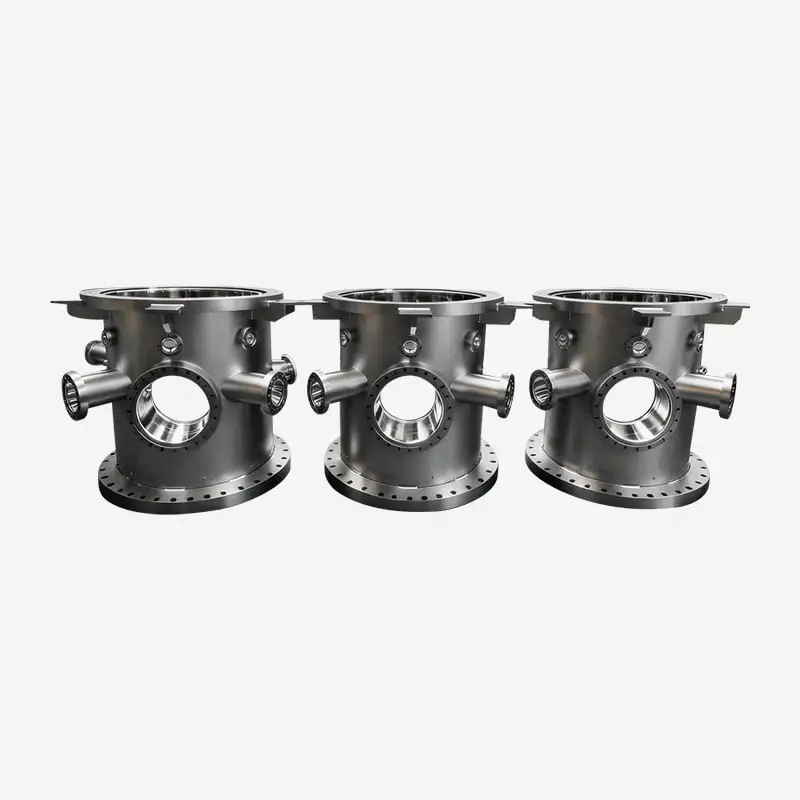
Tyto komory splňují standardy HV a UHV a jsou přísně testovány na těsnost helia, aby byla zajiště...
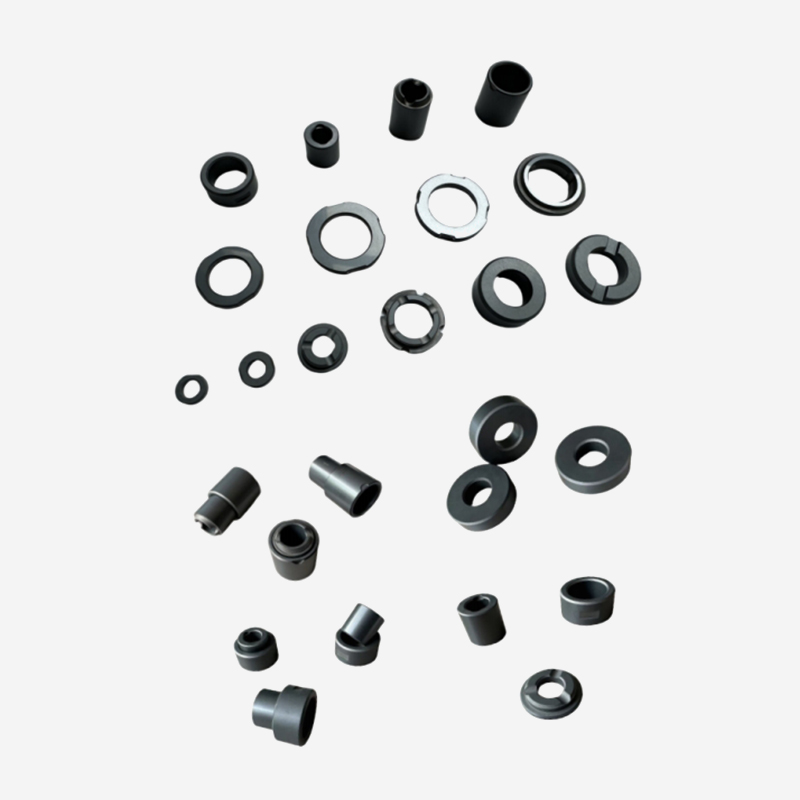
Vysoce výkonná keramika z karbidu křemíku se vyznačuje extrémně vysokou odolností proti opotřeben...
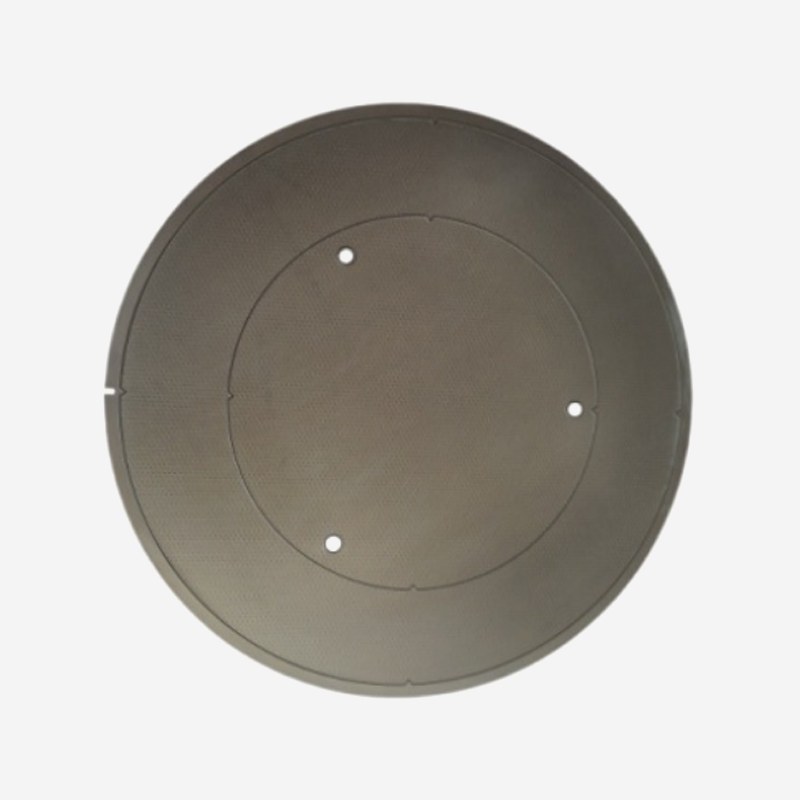
Karbid křemíku má koeficient tepelné roztažnosti, který odpovídá koeficientu křemíku, a vyznačuje...
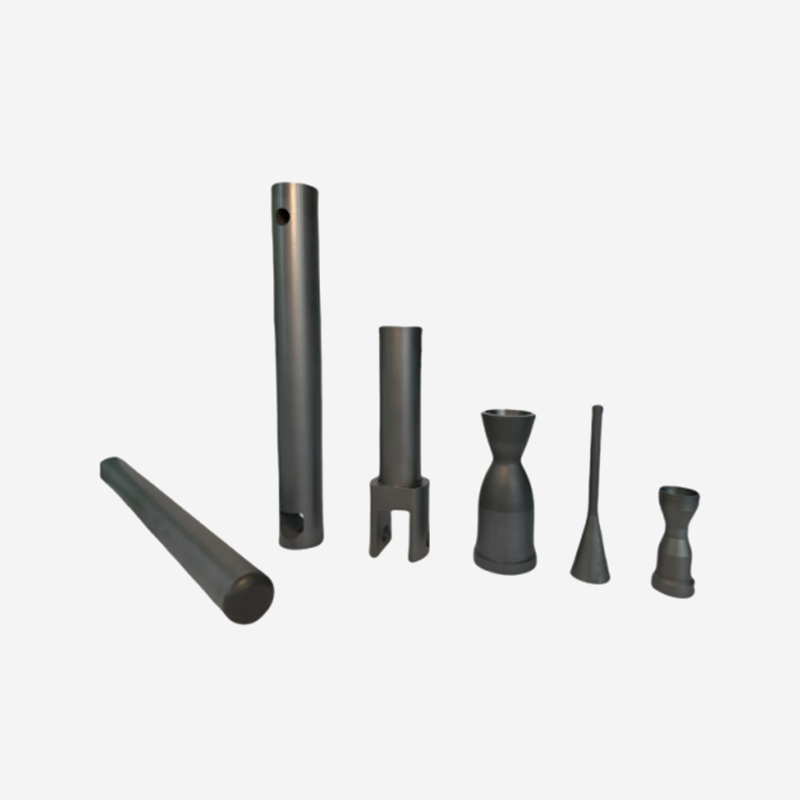
Pro nejnáročnější vysokoteplotní aplikace předčí slinutý karbid křemíku většinu kovů, žáruvzdorný...
Jste připraveni společně inovovat? Kontaktujte naše odborníky.
Kontaktujte nás
Address: 288 Shande Road, Shanyang Town, Jinshan District, Šanghaj, Čína TEL/WhatsApp:Mobilní terminál