
Komponenty z karbidu křemíku pro vysokoteplotní zařízení
Pro nejnáročnější vysokoteplotní aplikace předčí slinutý karbid křemíku většinu kovů, žáruvzdorný...

Výzkumník utáhne přírubu CF, spustí podpůrné čerpadlo a sleduje, jak iontová měrka stoupá nad 10⁻⁸ mbar. Pak se to zadrhne. Systém se drží při nízkém vakuu, ale rozsah ultra vysokého vakua zůstává mimo dosah. Tento scénář se odehrává v laboratořích a výrobních linkách častěji, než se většina inženýrů snaží přiznat – a téměř v každém případě není na vině čerpadlo nebo měřidlo, ale samotné komponenty.
Systémy s ultravysokým vakuem (UHV) vyžadují jiný způsob myšlení než běžná nastavení vysokého vakua. V tlakovém rozsahu pod 10⁻⁷ mbar každý materiál, každý svar, každé těsnění a každá povrchová úprava ovlivňuje dosažitelný základní tlak. Výběr správného komponenty s ultra vysokým vakuem proto není otázkou preferencí – je to rozdíl mezi systémem, který dosahuje 10⁻¹⁰ mbar a systémem, který nikdy neopustí rozsah 10⁻⁶.
Tato příručka vysvětluje, jak komponenty UHV fungují, kde dochází k poruchám a co je třeba zkontrolovat, než se zavážete dodavateli.
UHV začíná tam, kde běžná vakuová fyzika mění charakter. Pod tlakem přibližně 10⁻⁷ mbar se proud plynu stává molekulárním – molekuly narážejí do stěn mnohem častěji než do sebe navzájem. Odplynění z povrchů předčí původní zatížení vzduchem jako dominantní zdroj plynu. A rychlosti úniku, které jsou při 10⁻⁵ mbar irelevantní, se stávají katastrofálními při 10⁻¹⁰ mbar.
Z tohoto důvodu musí komponent se skutečně UHV hodnocením splňovat čtyři podmínky současně:
Tato čtyři kritéria vysvětlují, proč standardní průmyslovou přírubu nebo komerční kulový ventil nelze jednoduše „přizpůsobit“ pro provoz UHV. Metalurgie, geometrie těsnění a stav vnitřního povrchu se liší od konvenčních součástí.
Volba materiálu určuje teoretický strop výkonu UHV systému; povrchová úprava určuje, jak blízko se k tomuto stropu skutečně dostanete.
Nerezová ocel typu 316L je tahounem UHV konstrukce. Jeho nízký obsah uhlíku snižuje precipitaci karbidu chrómu během svařování a jeho austenitická struktura nepodléhá magnetickým fázovým přechodům – což je kritická vlastnost, když jsou součásti umístěny v blízkosti elektronové optiky nebo drah paprsků. Titan se objevuje tam, kde záleží na hmotnosti nebo tepelné roztažnosti. Hliník je přijatelný pro některé UHV komory, zejména velké, za předpokladu vhodné povrchové úpravy.
Stupnice rychlosti odplynění s efektivní plochou. Drsný povrch s Ra 3,2 µm zachycuje vodní páru a uhlovodíky mnohem agresivněji než elektrofýzovaný povrch s Ra 0,4 µm. Pro nejvyšší úrovně vakua jsou vnitřní povrchy obvykle:
To je důvod, proč dvě komory stejné geometrie mohou mít zcela odlišné základní tlaky. Kov je stejný; povrchová práce není.
Každý spoj v UHV systému je potenciální cesta úniku. Výběr přírub a těsnění proto určuje jak dosažitelné vakuum, tak zátěž systému na údržbu.
Pro tlaky od 10⁻⁷ dolů do 10⁻¹² mbar dominuje systém CF (ConFlat). Spoj CF používá na každém čele příruby ostří nože, které se zakousne do měkkého kovového těsnění – obvykle bezkyslíkaté mědi nebo postříbřeného OFC – tvořícího hermetické těsnění. Protože se nejedná o žádný elastomer, spoje CF jsou vypalitelné do 450 °C a po správném utažení udrží tlak po neomezenou dobu.
To, co odlišuje dobře vyrobenou přírubu CF od nekvalitní, není samotný polotovar příruby, ale geometrie ostří nože. Ostrost hran, rovnoměrnost výšky a tvrdost povrchu určují, zda se těsnění trvale deformuje po celém obvodu. Nekonzistentní obrábění zde vytváří netěsnosti, které se objevují až po tepelném cyklování.
Pro aplikace vyžadující plnou UHV kompatibilitu je praktickou volbou certifikovaný pár přírub CF – neotočný pro konstrukční spoje, otočný tam, kde je obtížné vyrovnání.
Příruby KF (quick-flange) a ISO používají elastomerové O-kroužky – typicky Viton nebo jiné nízko odplyňující sloučeniny – stlačené mezi středícími kroužky. Tyto systémy jsou pohodlné, levné a zcela vhodné pro vysoké vakuum (10⁻3 až 10⁻⁷ mbar). Ale protože elastomery odplyňují, absorbují vodu a při vypalování se degradují, spoje KF a ISO nemohou dodávat základní tlaky nebo teploty vypalování, které skutečná UHV služba vyžaduje.
To znamená, že hybridní konfigurace jsou v systémech UHV běžné: spoje KF používané na straně hrubování, spoje CF na straně s vysokým vakuem. Pochopení hranice mezi nimi je součástí kompetentní systémové architektury.
V systémech KF a ISO má středící kroužek dvojí funkci. Středí příruby, ale také nese jeden nebo dva O-kroužky. Kroužek s nesprávnou tvrdostí O-kroužku, špatnou hloubkou drážky nebo nesprávným vnitřním průměrem bude při pečení prosakovat nebo se uvolňovat vibracemi v čerpaných systémech. Jedná se o malé díly s předimenzovanými následky.
Vakuová komora je jevištěm, na kterém působí všechny ostatní komponenty. Jeho konstrukce rozhoduje o tom, jak efektivně fungují čerpadla, jak rovnoměrně se systém vypeče a jak snadno lze vyčistit interiér.
Plně penetrační svary jsou v UHV nesmlouvavé. Bodové svary a částečné svary vytvářejí mrtvé objemy, které se pomalu odplyňují v průběhu dnů nebo týdnů. Každý svar musí být souvislý, bez poréznosti a ideálně broušený do hladka na vakuové straně, aby se zmenšila plocha.
Praktické pravidlo: pokud nemůžete zkontrolovat svar ze strany vakua, nemůžete mu věřit v UHV.
Pasivace obnovuje ochrannou vrstvu oxidu. Elektroleštění jde ještě dále, odstraňuje řízenou vrstvu materiálu a vyhlazuje mikroskopické vrcholy. Pro UHV komory používané v polovodičových nebo částicových aplikacích je elektrophishing na Ra ≤ 0,4 µm s ověřenou čistotou standardní praxí.
Komory určené pro zpracování polovodičů třetí generace, jako je zařízení SiC, čelí ještě přísnějším omezením z hlediska materiálu a čistoty. Samotná komora se stává procesní proměnnou.
 HV/UHV polovodičové vakuové komory testované na těsnost helia Tyto komory jsou navrženy pro náročné polovodičové procesy, jako je výroba SiC, s testováním těsnosti heliem, které zajišťuje extrémně nízkou míru netěsnosti. Jejich tuhost a přesné obrábění vyhovují prostředí s vysokým vakuem, kde geometrie komory přímo ovlivňuje výkon systému. Zobrazit produkt →
Při volném toku molekul je vodivost čistě geometrická. Dlouhý úzký port spojující komoru s čerpadlem může snížit efektivní rychlost čerpání 10× nebo více. Konstruktéři by měli umístit porty pumpy tak, aby se minimalizovala délka cesty, vyhnout se pravoúhlým kolenům všude tam, kde je to možné, a dimenzovat všechny porty za předpokladu, že pumpa je účinná pouze tak, jak to cesta umožňuje.
Každá pohyblivá část uvnitř nebo na UHV systému zpochybňuje filozofii těsnění. Ventily musí izolovat sekce bez zavádění zdrojů odplynění; průchodky musí přenášet pohyb do vakua bez úniku.
Tři rodiny ventilů pokrývají většinu požadavků UHV:
| Typ ventilu | Mechanismus těsnění | Typický rozsah | Pečitelnost |
|---|---|---|---|
| Celokovový rohový ventil | Měděné těsnění stlačené klínem | HV až UHV | Až 300 °C |
| Kovově utěsněné šoupátko | Kovové těsnění, mechanismus posuvné brány | HV až UHV | Až 200 °C |
| Pneumatický vlnovcový ventil | Viton O-kroužek nebo kovové těsnění, vlnovcový pohon | HV, některé modely UHV | Záleží na těsnění |
U systémů, které musí opakovaně izolovat zátěžový uzávěr nebo procesní komoru, je často jedinou reálnou možností spolehlivé celokovové šoupátko. Elastomerem utěsněné ventily se nakonec uvolní, absorbují vodní páru a vytáhnou váš základní tlak nahoru.
Elektrické průchodky v UHV se obvykle skládají z vodiče připájeného natvrdo do izolační keramiky, která je zase přivařena do příruby CF. Ferrofluidní průchodky nabízejí rotační pohyb s výjimečně nízkým únikem, ale vyžadují opatrnost v oblasti teploty a magnetických polí. K dispozici jsou lineární a rotační mechanické průchodky využívající diferenciálně čerpané O-kroužky, ale pro provoz UHV jsou upřednostňovány svařované měchy z důvodu nulových dynamických únikových cest.
Žádné čerpadlo nepokrývá celý tlakový rozsah od atmosféry do 10⁻¹⁰ mbar. Praktický UHV čerpací komín se opírá o stupňovité zařízení, přičemž každý stupeň přemosťuje tlakovou mezeru na další.
Olejová difúzní čerpadla zůstávají relevantní v systémech UHV, které čerpají velké objemy nebo zvládají velké zatížení plynem. Jejich nedostatek pohyblivých částí a vysoká propustnost při nízkých tlacích je činí užitečnými v průmyslových a výzkumných prostředích – za předpokladu, že je zavedena vymrazovací past a pečlivé řízení zpětného toku.
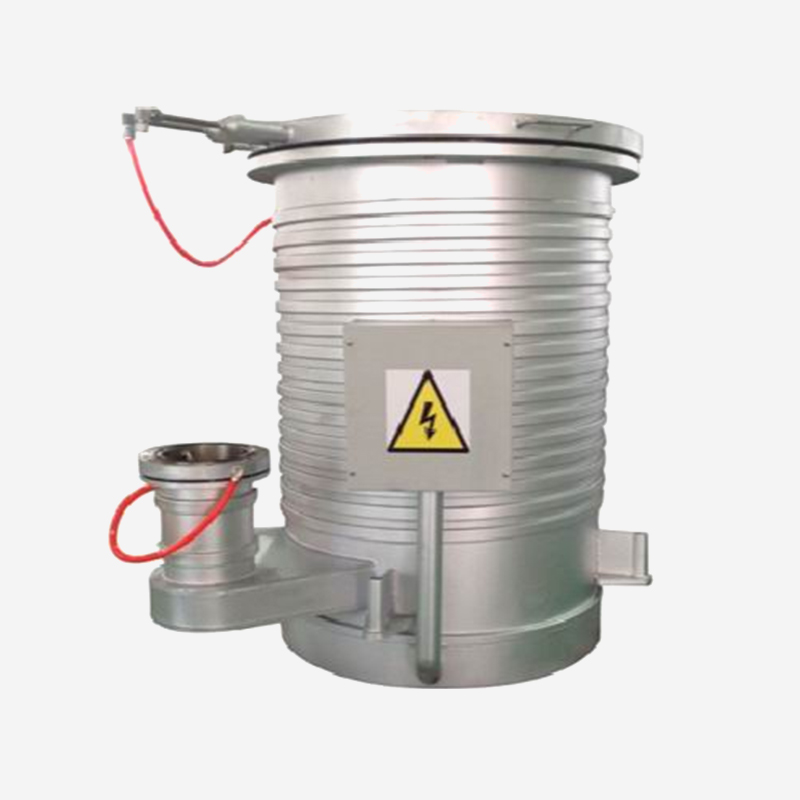 Olejové difúzní čerpadlo DPM-16 s vysokou propustností UHV Toto čerpadlo zvládá velké zatížení plynem v UHV systémech bez pohyblivých částí, takže je spolehlivé pro průmyslové a výzkumné aplikace. Jeho nucené chlazení vodou a kompatibilita s odlučovačem chladu pomáhají řídit zpětný proud, který je rozhodující pro udržení celkové účinnosti systému. Zobrazit produkt →
Čerpadlo, které přenáší systém z atmosféry do vysokého vakua, odstraňuje 99,99999 % všech molekul plynu. Pokud je tato fáze neefektivní, kontaminovaná nebo škrtená ucpanou přední linií, celý systém se potýká bez ohledu na kvalitu komponentů UHV po proudu.
Sestavení UHV systému s prémiovými komponenty není konečná čára – ověření ano. Ve fázi uvádění do provozu dominují dva procesy.
Při pokojové teplotě uvolňuje povrch z nerezové oceli vodní páru po celé měsíce. Pečení při 150–250 °C urychluje desorpci a odstraňuje vodní vrstvu během hodin nebo dnů, nikoli měsíců. Systémy určené pro 10⁻¹⁰ mbar jednoduše nedosáhnou cílového tlaku bez účinného cyklu pečení.
Tento požadavek má praktické důsledky pro výběr komponent. Každá příruba, ventil, měřidlo a průhled musí tolerovat opakované tepelné cykly, aniž by došlo k jejich degradaci. To je skutečný důvod, proč elastomerová těsnění selhávají v UHV systémech: po několika cyklech vypalování se zuhelnatí, odplyní nebo ztratí poddajnost.
Detekce netěsností hmotnostním spektrometrem pomocí helia je zlatým standardem pro ověřování UHV. Dobře postavený systém by měl vykazovat rychlost úniku helia pod 10⁻¹⁰ mbar·L/s. Jakákoli hodnota nad 10⁻⁸ mbar·L/s znamená skutečnou netěsnost, která musí být nalezena a opravena před uvedením systému do provozu.
Kvalita komponent se mezi výrobci dramaticky liší. Protože většina komponentů UHV je instalována uvnitř svařovaných sestav nebo skryta mezi přírubami, špatná kvalita povrchů se často ztratí až po týdnech doby uvádění do provozu.
Tyto otázky jsou důležité, protože výkon UHV není v datovém listu viditelný. Stejný model příruby z různých továren se může lišit v kvalitě ostří nože, vnitřní drsnosti a disciplíně čištění – výsledkem jsou řádové rozdíly v základním tlaku.
Dodavatelé, kteří mají dlouholeté zkušenosti s přesným obráběním, to chápou. Disciplína potřebná k dodržení tolerancí 0,001 mm, řízení certifikace materiálů a kontroly stavu povrchu se promítá přímo do výroby komponentů UHV. To je jeden z důvodů, proč nejspolehlivější díly UHV často pocházejí od výrobců s kořeny v přesném strojírenství spíše než v obecných armaturách a instalatérství.
Systémy s ultra vysokým podtlakem odměňují trpělivost a trestají zkratky. Komponenty, které vyberete, určují každý měřitelný výsledek: základní tlak, dobu vyčerpání, rychlost úniku, stabilitu vypalování a náklady na vlastnictví po dobu životnosti systému.
Začněte s těsněními a přírubami, kde vzniká většina poruch. Pak se podívejte na geometrii komory a svary, které rozhodují o odplynění a vodivosti. Vyberte si ventily a průchodky na základě tepelných cyklů a spolehlivosti, nikoli pouze podle katalogové ceny. A vše ověřte – protože v ultra vysokém vakuu se nepočítají dobré úmysly, ale naměřené míry úniku ano.
Komponenty s ultravysokým vakuem jsou vyráběny tak, aby se snížila míra úniku, používají materiály s nižším odplyňováním, odolávají vyšším teplotám vypalování a čistí se důkladněji než standardní komponenty s vysokým vakuem. V praxi to znamená kovová těsnění, svařovaná konstrukce, ověřená netěsnost a kontrolované povrchové úpravy.
Příruby KF spoléhají na elastomerové O-kroužky absorbující vodní páru a zhoršující se působením tepla. Nejsou vhodné pro provoz UHV. Pro připojení UHV použijte příruby CF s měděným těsněním a rezervujte komponenty KF pro hrubovací vedení a jiné profily bez UHV.
Vyžádejte si materiálové certifikáty, záznamy o povrchové úpravě, výsledky testu těsnosti helia a maximální vypalovací teplotu. Komponenta inzerovaná jako "podtlaková" by bez těchto ověření neměla být považována za UHV-bezpečnou.
Pozinkovaná ocel, litina, porézní hliník a většina standardních elastomerů by se neměly používat uvnitř UHV komory. Slitiny s vysokým obsahem zinku, olova nebo síry také nadměrně odplyňují. Mosaz je hraniční a měla by být používána pouze v malých množstvích s ověřením.
Zkontrolujte tři oblasti v uvedeném pořadí: za prvé, na skutečné netěsnosti pomocí heliového detektoru netěsností; za druhé kvůli kontaminaci nebo nedostatečnému propečení; za třetí pro efektivní rychlost čerpání v komoře. V praxi se většina poruch UHV vrací k přírubě nebo ventilu, nikoli k čerpadlu nebo manometru.
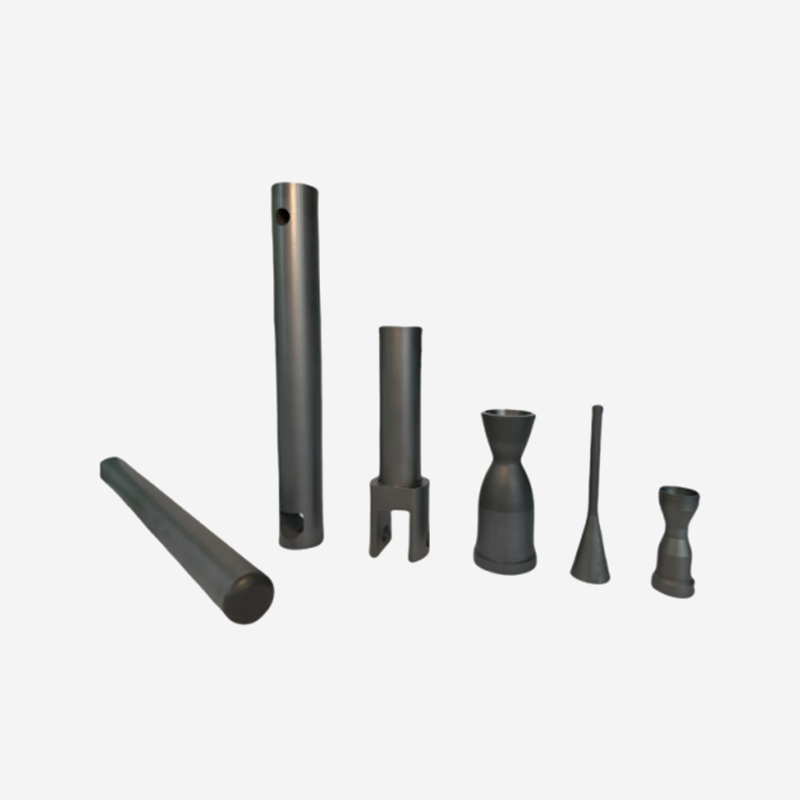
Pro nejnáročnější vysokoteplotní aplikace předčí slinutý karbid křemíku většinu kovů, žáruvzdorný...
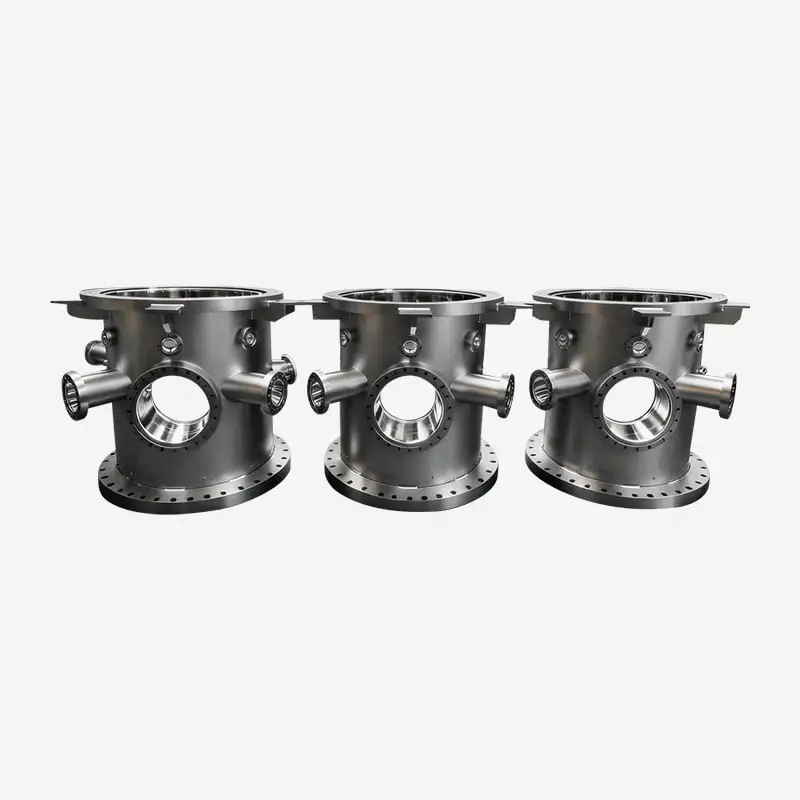
Tyto komory splňují standardy HV a UHV a jsou přísně testovány na těsnost helia, aby byla zajiště...
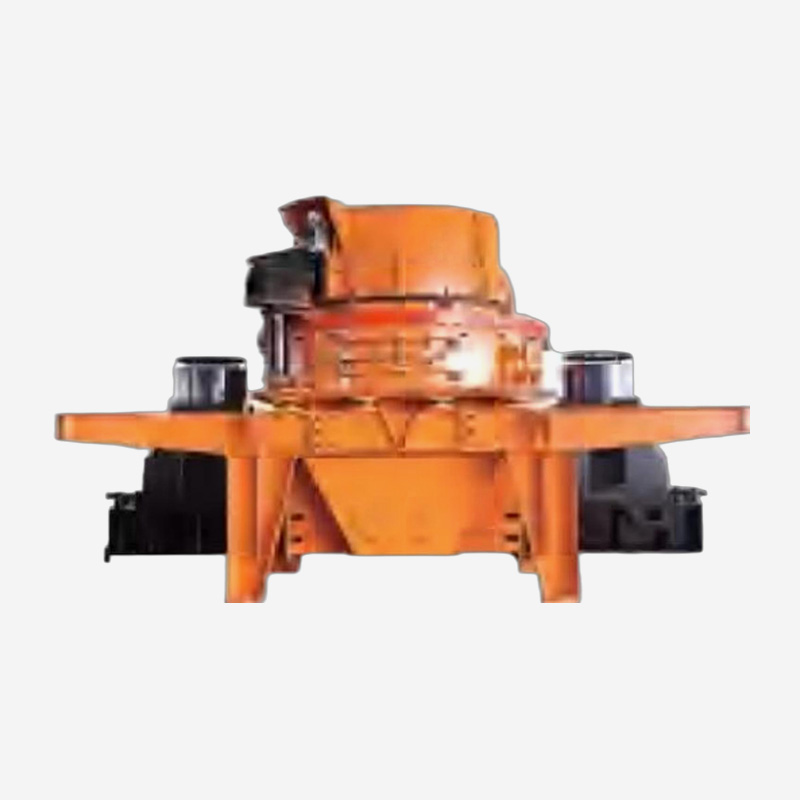
Hlubokodutinový vertikální hřídelový nárazový drtič řady VSI je stroj vyvinutý naší společností p...
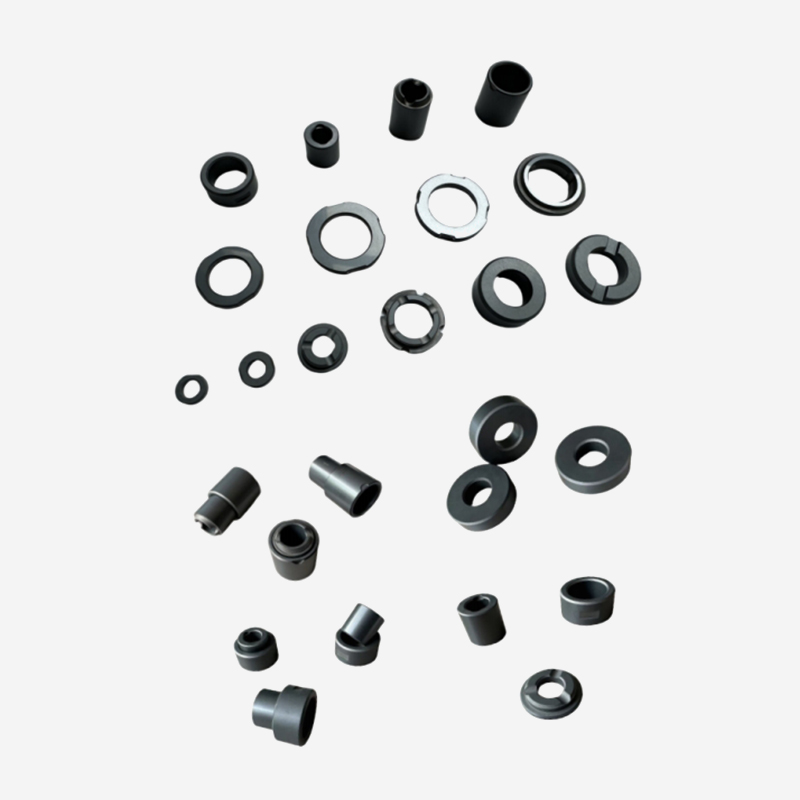
Vysoce výkonná keramika z karbidu křemíku se vyznačuje extrémně vysokou odolností proti opotřeben...
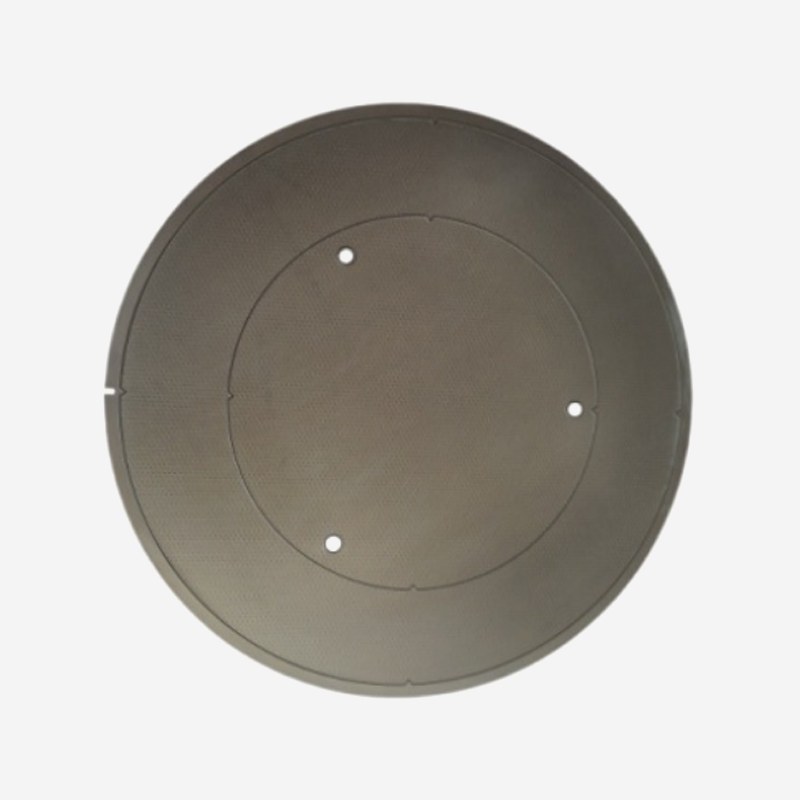
Karbid křemíku má koeficient tepelné roztažnosti, který odpovídá koeficientu křemíku, a vyznačuje...
Oblasti použití Vysoce přesný leštící prášek vzácných zemin je vhodný pro ztenčování skla...
Jste připraveni společně inovovat? Kontaktujte naše odborníky.
Kontaktujte nás
Address: 288 Shande Road, Shanyang Town, Jinshan District, Šanghaj, Čína TEL/WhatsApp:Mobilní terminál