Jak správně navrhnout potrubí vakuového systému, aby se minimalizovaly ztráty vodivosti?
Ztráty vodivosti ve vakuovém potrubí přímo určují efektivní rychlost čerpání v procesní komoře a ovlivňují doby cyklu, dosažení základního tlaku a celkový výkon systému. Správný návrh potrubí vyžaduje pochopení vztahu mezi geometrií potrubí, režimy proudění a výběrem komponent. Skupina SUNFUN , se čtyřmi desetiletími zkušeností ve výrobě vakuových komponent, aplikuje principy přesného inženýrství k výrobě potrubních systémů, které poskytují optimální vodivost při zachování strukturální integrity a čistých podmínek vakua.
Kategorie produktu 1: Rovné části potrubí a potrubí
Definice a umístění
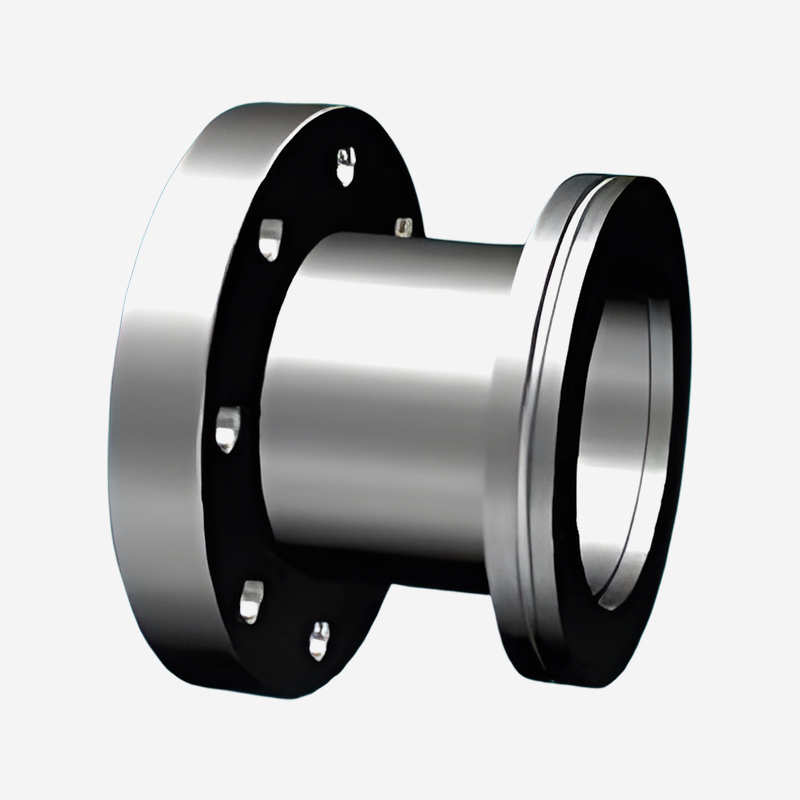
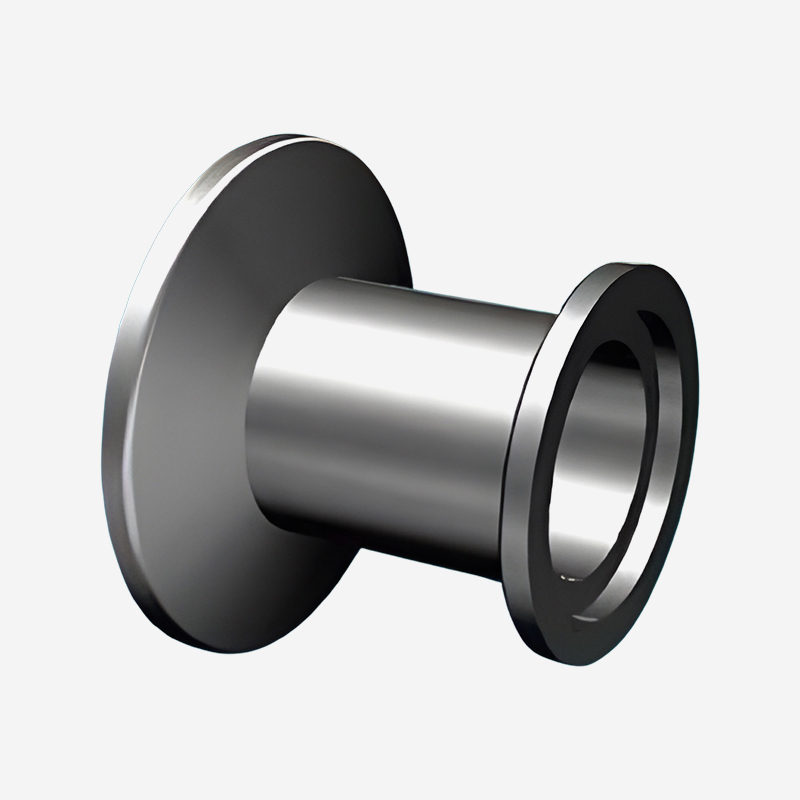
Přímé části potrubí tvoří primární cesty pro proudění plynu mezi vývěvou a procesní komorou. Tyto trubkové komponenty jsou k dispozici v různých průměrech a tloušťkách stěn a jsou vyrobeny z materiálů vybraných pro odplyňování a odolnost proti korozi. Skupina SUNFUN vyrábí přímé potrubí z nerezové oceli, hliníku a speciálních slitin s povrchovou úpravou vhodnou pro zamýšlenou úroveň vakua. Výběr průměru potrubí představuje jediné nejdůležitější rozhodnutí vakuové potrubí design — vodivost se zvyšuje se čtvrtou mocninou průměru v podmínkách molekulárního toku, takže průměr je dominantním faktorem při určování vodivosti systému.
Základní funkce a technické vlastnosti
Primární funkcí přímého vakuového potrubí je transport molekul plynu z komory do vývěvy s minimálním odporem. V podmínkách viskózního proudění při tlacích nad 10⁻³ mbar závisí vodivost na průměru potrubí, délce a viskozitě čerpaného plynu. Jak tlak klesá a systém vstupuje do molekulárního toku – obvykle pod 10⁻³ mbar – vodivost se stává nezávislou na tlaku a závisí pouze na geometrii potrubí a molekulární rychlosti plynu. V molekulárním toku je vodivost přímé trubky určena jejím průměrem a délkou, přičemž průměr má vztah čtvrté mocniny: zdvojnásobení průměru zvyšuje vodivost šestnáctinásobně. Tento vztah činí výběr průměru nejúčinnějším konstrukčním parametrem pro minimalizaci ztrát vodivosti potrubí vakuového systému .
Stav vnitřního povrchu vakuového potrubí je stejně důležitý pro řízení vodivosti. Hladké vnitřní povrchy snižují tření stěn, které brání proudění plynu ve viskózním i molekulárním režimu proudění. Přímé části potrubí SUNFUN Group jsou vyráběny s povrchovou úpravou, která minimalizuje adsorpci plynu a tvorbu částic. Elektrolyticky leštěné povrchy z nerezové oceli s hodnotami drsnosti pod 0,8 µm Ra poskytují charakteristiky nízkého odplyňování a hladkého proudění plynu, které jsou vyžadovány pro polovodičové a výzkumné aplikace. Výsledkem těchto výrobních postupů je vakuové potrubí komponenty, které udržují konzistentní vodivost a zároveň splňují specifikace čistoty pro nejnáročnější aplikace.
Typické aplikační scénáře
Přímé potrubní úseky se používají ve všech vakuových aplikacích, od hrubých čerpacích linek v průmyslových procesech až po UHV vedení ve výzkumných zařízeních. Při výrobě polovodičů spojují trubky z nerezové oceli s elektrolyticky leštěnými vnitřky procesní komory s turbomolekulárními čerpadly a kryogenními čerpacími systémy. V průmyslových nátěrových systémech poskytuje hliníková trubka vysokou vodivost potřebnou pro rychlé odčerpání při manipulaci s mírnými úrovněmi vakua používaných v těchto aplikacích. Výzkumná zařízení – včetně povrchových vědeckých přístrojů a urychlovačů částic – používají přímé potrubí z nerezové oceli s přírubami CF pro kompatibilitu s UHV.
Odlišení od ostatních komponent
Přímé potrubní úseky se od ostatních vakuových komponent odlišují svou geometrickou jednoduchostí a svou rolí primární vodivé dráhy. Na rozdíl od kolen, T nebo křížových tvarovek – které zavádějí dodatečný odpor proudění prostřednictvím změn směru – přímé sekce nabízejí nejvyšší možnou vodivost pro daný průměr. Cílem návrhu pro přímé potrubí je maximalizovat vodivost výběrem největšího praktického průměru a nejkratší možné délky při zachování kompatibility s ostatními součástmi systému. Tento princip – známý jako „krátké a široké“ pravidlo – představuje základní směrnici pro potrubí vakuového systému design.
Schopnosti výroby potrubí SUNFUN Group
Výroba přímých potrubí SUNFUN Group těží z přesného obrábění a schopností povrchové úpravy vyvíjených během čtyř desetiletí. Naše procesy elektrolytického leštění a pasivace dosahují povrchových úprav požadovaných pro čisté vakuové aplikace. Prostřednictvím našeho statutu akreditovaného technologického podniku a výsledků výzkumu a vývoje na národní úrovni – včetně projektů zadaných NDRC, MOST a MIIT – udržujeme systémy kvality, které zajišťují konzistentní výrobu potrubí. Náš vlastní institut a talentová akademie poskytují technické znalosti pro vývoj vylepšených povrchových úprav a výrobních technik pro komponenty vakuového potrubí .
Konstrukční specifikace pro přímé potrubí
- Výběr průměru: Na základě velikosti vstupu čerpadla a požadované vodivosti
- Minimalizace délky: Kratší běhy snižují ztráty vodivosti
- Povrchová úprava: Elektrolyticky leštěno na Ra ≤ 0,8 µm pro čisté aplikace
- Materiály: nerezová ocel 304/316L, hliník, speciální slitiny
- Kompatibilita přírub: normy KF, ISO, CF podle specifikace
- Možnost pečení: Kompatibilní se systémovými postupy pečení
Kategorie produktu 2: Vakuová kolena a směrové součásti
Definice a umístění
Vakuová kolena a směrové komponenty – včetně ohybů 45° a 90°, T-kusů, křížů a odsazených sekcí – umožňují vedení vakuového potrubí kolem překážek a mezi zařízeními v různých polohách. Tyto složky způsobují dodatečné ztráty vodivosti v důsledku změn směru proudění a zvětšeného povrchu, který představují pro molekuly plynu. Konstrukce kolen a směrových komponent musí vyvážit mechanické požadavky na uspořádání systému s potřebou minimalizovat přidaný odpor, zejména v systémech, kde je vodivost kritická.
Základní funkce a technické vlastnosti
Primární funkcí kolen a směrových komponentů je změna směru proudění při zachování definovaného průřezu a vakuové integrity. Ztráta vodivosti způsobená kolenem závisí na jeho poloměru zakřivení a úhlu změny směru. Jemné ohyby s velkými poloměry – obvykle pěti až desetinásobkem průměru potrubí – umožňují hladší přechody proudění a snižují dopad na vodivost. Ostré 90° ohyby naopak zavádějí značné ztráty vodivosti. Při molekulárním toku je vodivost 90° kolena přibližně 60–70 % vodivosti rovné trubky ekvivalentního průměru a délky. Toto snížení je způsobeno zvětšeným povrchem molekul plynu a dodatečnými kolizemi vyplývajícími ze změn směru proudění.
Konstrukce kolen a směrových součástí musí také zohledňovat čistitelnost a kvalitu vnitřního povrchu. Tyto součásti jsou obvykle vyrobeny z ohýbaných trubek nebo ze svařovaných částí s přesně opracovanými vnitřními povrchy. V aplikacích UHV jsou kolena obvykle vyráběna z ohýbaných trubek z nerezové oceli s elektrolyticky leštěným vnitřním povrchem, s hladkými přechody ve svarových spojích, aby se minimalizovaly oblasti, kde se mohou hromadit nečistoty. Tyto konstrukční úvahy se týkají jak požadavků na vodivost, tak na čistotu vakuové potrubí v citlivých aplikacích.
Typické aplikační scénáře
Kolena a směrové komponenty jsou vyžadovány všude tam, kde uspořádání vakuového systému zahrnuje změny směru. V zařízeních na výrobu polovodičů musí být vakuové potrubí vedeno pro připojení procesních nástrojů k centralizovaným čerpacím systémům, což vyžaduje mnohonásobné ohyby a změny směru pro navigaci v uspořádání čistých prostor. Výzkumná zařízení se složitým uspořádáním přístrojů vyžadují vlastní kolena a směrové komponenty pro připojení komor k čerpacím systémům přes omezené podlahové prostory. Průmyslové nátěrové systémy – se svými většími rozměry potrubí – používají vyrobená kolena a T-kusy pro připojení čerpadel, komor a odlučovacích systémů.
Odlišení od přímého potrubí
Kolena a směrové součásti se liší od přímých potrubních úseků svými vodivostními charakteristikami a konstrukčními principy aplikovanými na jejich specifikaci. Zatímco přímé úseky by měly být specifikovány s největším praktickým průměrem a nejkratší délkou, kolena by měla být specifikována s největším možným poloměrem zakřivení a nejmenším nutným úhlem změny směru. Použití více ohybů 45° místo jediného ohybu 90° může někdy poskytnout nižší celkovou ztrátu vodivosti než jeden ostrý ohyb. Tyto principy vedou inženýrství potrubí vakuového systému k udržení vodivosti systému při splnění požadavků na uspořádání.
Schopnosti směrových komponent SUNFUN Group
SUNFUN Group vyrábí kolena a směrové komponenty s důrazem na zachování vodivosti a kvalitu vnitřního povrchu. Naše procesy ohýbání trubek vytvářejí konzistentní ohyby bez vrásek pro aplikace vyžadující velké poloměry. Naše svařovací a montážní techniky udržují kvalitu vnitřního povrchu v místech spojů. Náš interní institut poskytuje technickou podporu pro vlastní návrhy směrových komponentů, které řeší specifické požadavky na rozvržení. Náš status akreditovaného technologického podniku zajišťuje kvalitní systémy, které podporují konzistentní výrobu komponenty vakuového potrubí .
Specifikace konstrukce lokte
- Poloměr ohybu: Minimálně 5× průměr pro snížení ztrát vodivosti
- Možnosti úhlu: 45°, 90° a vlastní úhly
- Povrchová úprava: Elektrolyticky nebo mechanicky leštěná podle specifikace
- Výroba: Ohýbané trubky nebo svařované profily s hladkými přechody
- Kompatibilita přírub: normy KF, ISO nebo CF
- Kontrola: Vizuální a rozměrová kontrola kvality a přesnosti povrchu
Kategorie produktu 3: Příruby, těsnění a spojovací hardware
Definice a umístění
Příruby, těsnění a spojovací materiál jsou základními součástmi, díky nimž jsou vakuové potrubní systémy praktické a udržovatelné. Tyto prvky zajišťují mechanické spojení mezi částmi potrubí a dalšími vakuovými komponentami a vytvářejí těsná těsnění, která udržují integritu vakua systému. Výběr a instalace přírub a těsnění přímo ovlivňují výkon potrubí vakuového systému netěsnosti nebo špatné spoje vytvářejí virtuální netěsnosti, které snižují konečný tlak a zvyšují riziko kontaminace.
Základní funkce a technické vlastnosti
Primární funkcí přírub a těsnění je vytvořit spolehlivé, opakovaně použitelné těsnění mezi vakuovými komponentami, které zachovává integritu při tepelných cyklech a změnách tlaku. Ve standardních průmyslových vakuových aplikacích poskytují elastomerové O-kroužky – obvykle vyrobené z NBR nebo FKM – ekonomické těsnění pro tlakové rozsahy do 10⁻³ mbar. Tato těsnění jsou účinná a opakovaně použitelná, ačkoli vyžadují pravidelnou výměnu, protože elastomerový materiál stárne. Pro aplikace s vysokým a ultravysokým vakuem poskytují kovová těsnění (obvykle měď nebo hliník) používaná s přírubami ConFlat (CF) těsnost potřebnou pro podmínky UHV. Kovová těsnění jsou jednorázové součásti, které se vyměňují po každém otevření vakuového připojení.
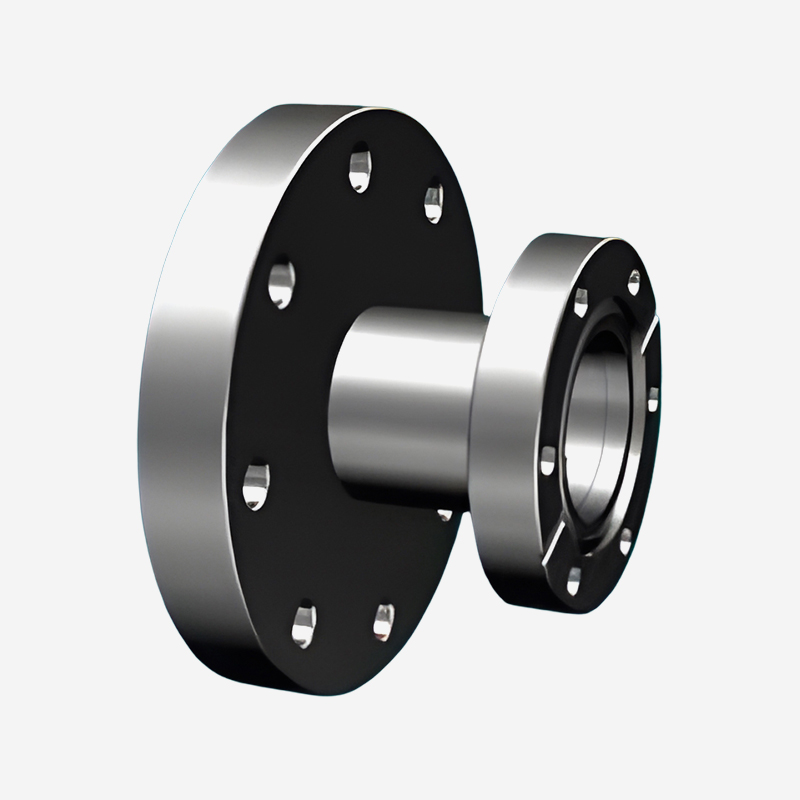
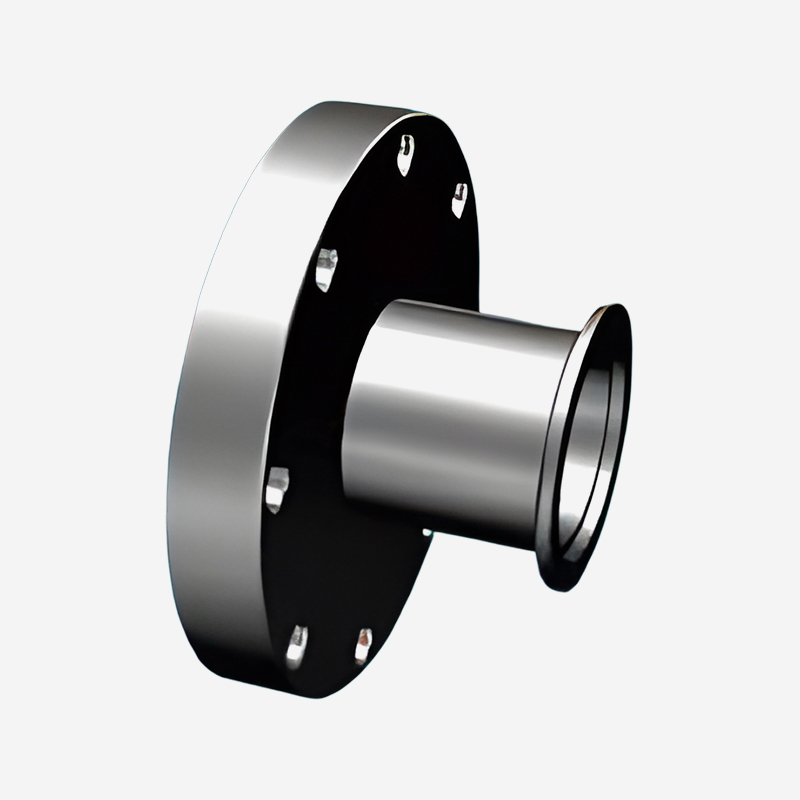
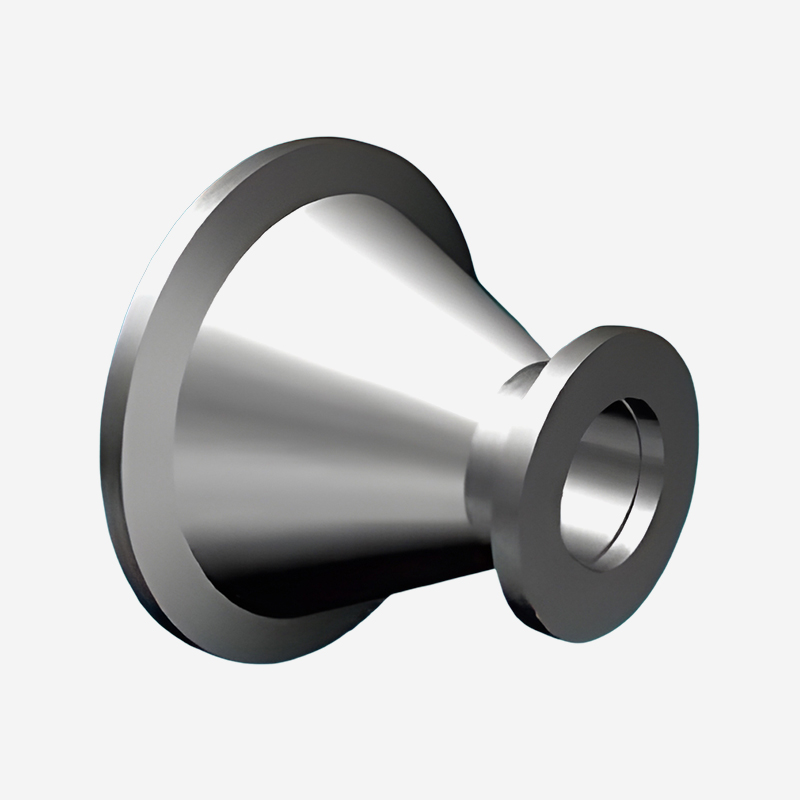
Konstrukce přírub a těsnění se vyvinula tak, aby vyhovovala specifickým požadavkům pro různé vakuové režimy. Systémy KF (Klein Flange) s rychloupínacími svorkami slouží jako standardní připojení pro hrubé a střední vakuové aplikace. ISO příruby se šroubovými svorkami poskytují připojení většího průměru pro aplikace s vysokým vakuem vyžadující dobrou vodivost. Pro UHV aplikace jsou standardní příruby ConFlat s těsnicím povrchem ostří nože a měděným těsněním. Každý systém nabízí specifické výhody z hlediska pohodlí při instalaci, nákladů, údržby a maximálního dosažitelného tlaku. Skupina SUNFUN komponenty vakuového potrubí jsou k dispozici ve všech hlavních normách přírub.
Typické aplikační scénáře
Příruby a těsnění se používají v každé instalaci vakuového potrubí bez ohledu na aplikaci nebo tlakový rozsah. Polovodičové továrny používají příruby CF pro připojení UHV na procesních nástrojích a příruby ISO pro podpůrné linky a hrubovací systémy. Výzkumné laboratoře obvykle používají příruby CF pro své systémy UHV a příruby KF pro méně náročné spoje. Průmyslové vakuové systémy pro balení a sušení používají příruby KF nebo ISO pro snadnou instalaci a údržbu.
Odlišení od sekcí potrubí
Příruby a těsnění se liší od potrubních částí a směrových komponent svou úlohou ve vakuovém systému. Zatímco části potrubí vytvářejí cestu pro proudění plynu, příruby a těsnění poskytují prostředky pro sestavení a udržování této cesty. Specifikace přírub a těsnění vyžaduje zvážení cyklů opětovného použití, kompatibilitu teploty vypalování a kontrolu kontaminace – rozměry, které se vztahují spíše na spojovací hardware než na samotnou průtokovou cestu. Výběr vhodných přírubových systémů je základem pro efektivitu potrubí vakuového systému design.
Schopnosti spojovacího hardwaru SUNFUN Group
SUNFUN Group vyrábí příruby, těsnění a spojovací hardware pro všechny hlavní standardy. Naše schopnosti přesného obrábění vytvářejí čela přírub s povrchovou úpravou požadovanou pro spolehlivé utěsnění. Náš interní institut podporuje procesy kontroly kvality včetně testování těsnosti sestavených součástí. Náš status akreditovaného technologického podniku zajišťuje shodu s mezinárodními normami pro příruby a specifikacemi kvality. Prostřednictvím našeho otevřeného inovačního ekosystému, partnerství s vládami, podniky, univerzitami a institucemi udržujeme povědomí o vyvíjejících se standardech přírub a technologiích těsnění, které mohou být přínosem pro naše zákazníky.
Porovnání klíčových specifikací
| Parametr | KF (Quick-Clamp) | ISO (přišroubované) | CF (ConFlat) |
| Rozsah tlaku | Atmosféra – 10⁻⁶ mbar | Atmosféra – 10⁻⁸ mbar | Atmosféra – 10⁻¹² mbar |
| Typ těsnění | Elastomerový O-kroužek | Elastomerový O-kroužek | Kovové těsnění (měď/hliník) |
| Teplota pečení | ≤ 120 °C | ≤ 120 °C | ≤ 450 °C |
| Opětovná použitelnost těsnění | Ano (více cyklů) | Ano (více cyklů) | Jedno použití (po otevření vyměnit) |
| Rozsah průměrů | DN 10 – DN 50 | DN 63 – DN 500 | DN 16 – DN 400 |
Správný návrh potrubí vakuového systému vyžaduje koordinovaný výběr přímých sekcí, kolen a spojovacího hardwaru, přičemž každá součást je zvolena tak, aby byla zachována vodivost a zároveň byly splněny požadavky na uspořádání a provoz. Skupina SUNFUN poskytuje komplexní řešení vakuového potrubí napříč všemi kategoriemi komponent, přičemž využívá precizní výrobu a zajišťování kvality pro podporu požadavků našich zákazníků na vakuové systémy. Prostřednictvím našeho statutu akreditovaného technologického podniku a výsledků výzkumu a vývoje na národní úrovni si udržujeme technické znalosti potřebné pro efektivní návrh a výrobu vakuového potrubí.
Často kladené otázky
Q1: Jaký je nejdůležitější faktor při minimalizaci ztrát vodivosti ve vakuovém potrubí?
Průměr trubky je nejkritičtější faktor – vodivost se zvyšuje se čtvrtou mocninou průměru v molekulárním toku. Výběr největšího praktického průměru pro každou sekci vakuové potrubí snižuje ztráty vodivosti účinněji než jiné konstrukční volby.
Q2: Jak délka potrubí ovlivňuje vodivost vakuového systému?
Vodivost se snižuje s rostoucí délkou potrubí – delší potrubí klade větší odpor vůči proudění plynu. Vztah je nepřímo úměrný délce molekulárního toku. Navrhování nejkratšího praktického běhu pro potrubí vakuového systému minimalizuje tyto ztráty.
Q3: Jaká povrchová úprava je vhodná pro polovodičové vakuové potrubí?
Elektrolyticky leštěná nerezová ocel s drsností povrchu nižší než 0,8 µm Ra je typicky specifikována pro polovodiče komponenty vakuového potrubí , protože tato úprava poskytuje nízké odplyňování, minimální tvorbu částic a zlepšené vodivostní charakteristiky.
Q4: Jak SUNFUN Group zajišťuje kvalitu výroby vakuového potrubí?
SUNFUN Group uplatňuje certifikaci materiálů, kontrolu rozměrů, ověřování povrchové úpravy a testování těsnosti na všechny součásti vakuového potrubí. Náš status akreditovaného technologického podniku podporuje komplexní systémy kvality a náš interní institut a talentová akademie poskytují technický dohled nad výrobou potrubí. Náš otevřený inovační ekosystém zajišťuje neustálé zlepšování výrobních metod. $